

Mengapa Tepi Veneer Retak Setelah Pengeringan
Setiap produsen kayu lapis dan venir pasti pernah menghadapi pemandangan yang menjengkelkan: lembaran yang terkelupas sempurna masuk ke pengering tampak mulus dan utuh, tetapi keluar dengan retakan tipis dan bergerigi di sepanjang tepinya. Retakan ini mungkin tampak kecil, tetapi secara langsung mengurangi hasil, menurunkan kualitas venir muka menjadi stok inti, dan dalam kasus parah memaksa seluruh batch dikeringkan ulang atau dibuang. Memahami mengapa retakan tepi terjadi—dan cara mencegahnya—sangat penting bagi setiap pabrik yang bergantung pada mesin pengering veneer untuk menyiapkan lembaran untuk perekatan dan pengepresan. Artikel ini menguraikan enam penyebab utama retakan tepi setelah pengeringan dan menjelaskan bagaimana pengoperasian yang tepat dari pengering venir kayu menghilangkan masing-masing penyebab tersebut.
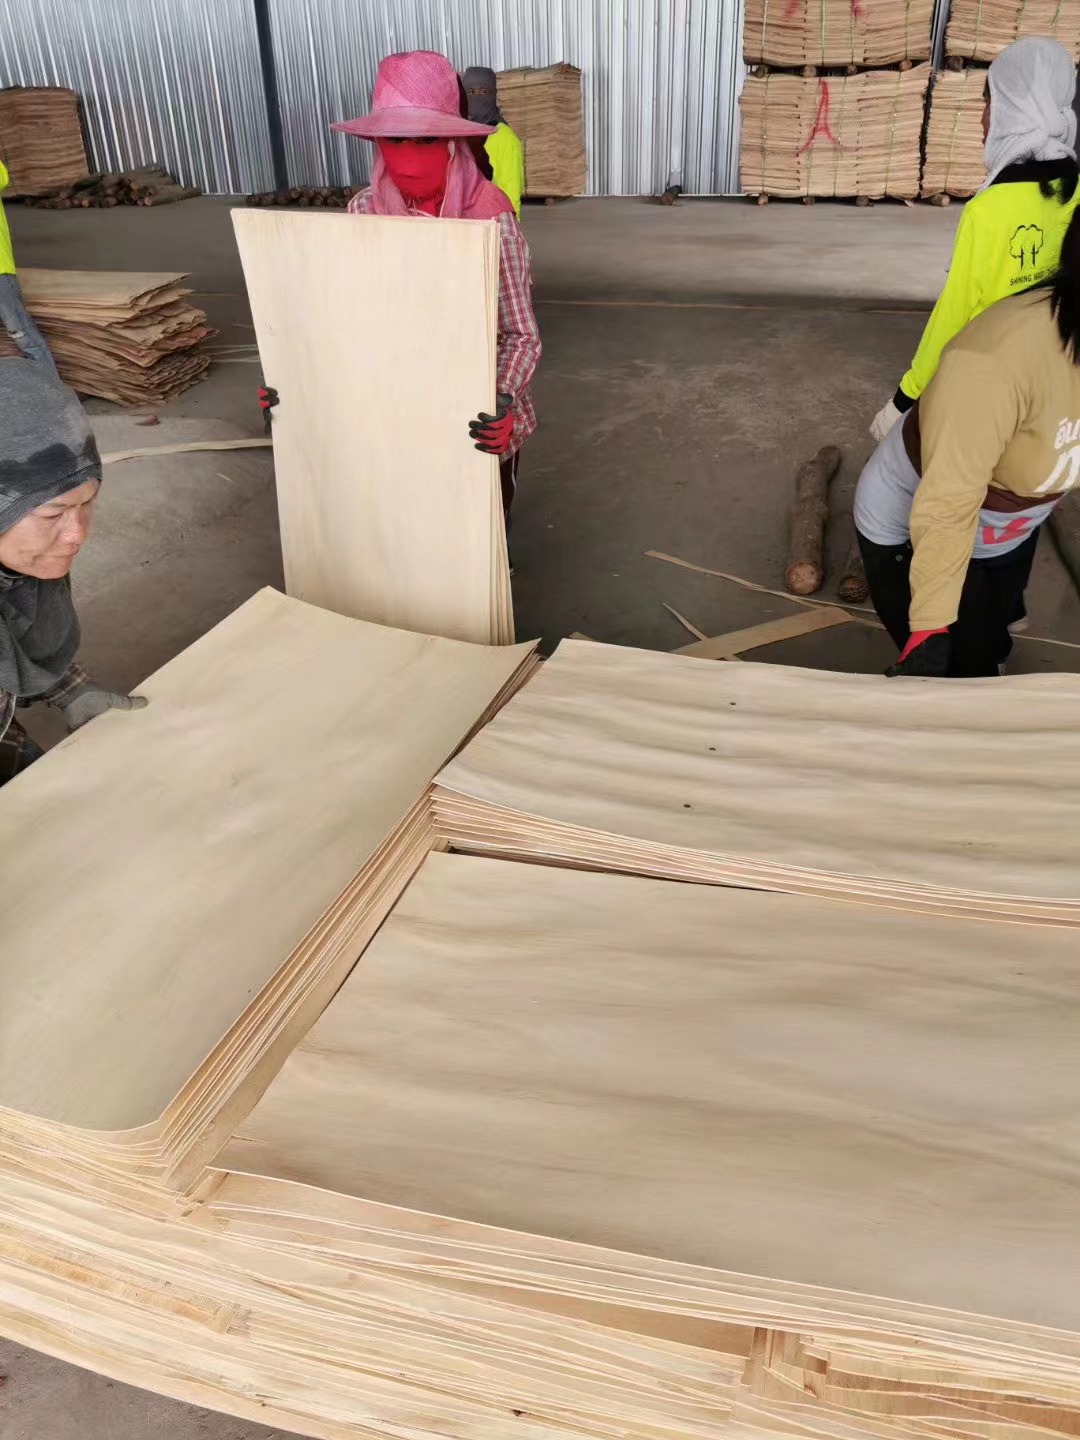
Penyebab utama retakan tepi adalah suhu masuk yang berlebihan. Saat venir basah pertama kali masuk ke mesin pengering veneer, kelembapan permukaan mulai menguap segera. Jika zona masuk diatur terlalu panas—misalnya, 150°C hingga 180°C—serat permukaan menyusut hampir seketika sementara lapisan dalam masih jenuh. Karena tepi lembaran venir memaparkan lebih banyak area permukaan ke udara panas daripada bagian tengahnya, tepi mengering paling cepat. Permukaan kering menarik bagian dalam yang basah, dan tepi—sebagai bagian tertipis dan terlemah—terbelah lebih dulu. Pendekatan yang benar adalah memasang zona pemanasan awal di pintu masuk pengering, dengan suhu dijaga antara 80°C dan 100°C. Ini memungkinkan kelembapan dalam bermigrasi keluar secara bertahap sebelum zona pengeringan utama mengambil alih pada 120°C hingga 140°C. Pengering yang dirancang dengan baikpengering venir kayu selalu mencakup kontrol suhu multi-zona justru karena alasan ini.
Faktor utama kedua adalah kecepatan pengeringan. Banyak operator mendorong kecepatan lini ke maksimum karena mereka menginginkan hasil harian yang lebih tinggi. Tetapi ketika venir basah dengan kadar air 60% hingga 100% ditarik melalui mesin pengering veneerterlalu cepat, laju penguapan air melebihi apa yang dapat ditoleransi serat kayu. Lembaran tipis 0,3 mm hingga 0,8 mm sangat rentan. Serat tepi kehilangan kelembapan begitu cepat sehingga dinding sel pecah bahkan sebelum lembaran mencapai bagian tengah ruang. Memperlambat kecepatan jalur hanya 10% hingga 20% sering kali menghentikan keretakan sepenuhnya. Veneer tebal 2,5 mm hingga 5,0 mm dapat menoleransi kecepatan yang sedikit lebih cepat, tetapi veneer tersebut juga memerlukan kurva yang sesuai. Sebuah pengering venir kayudengan penggerak frekuensi variabel pada konveyor memungkinkan operator menyetel kecepatan secara halus per spesies kayu dan ketebalan alih-alih menebak-nebak.
Spesies kayu itu sendiri adalah penyebab ketiga dan sering kali terabaikan. Tidak semua veneer berperilaku sama di dalam sebuah mesin pengering veneerKayu karet, misalnya, memiliki pembuluh yang kasar dan kepadatan sedang; keringkan di atas 155°C dan retakan tepi muncul dalam beberapa menit. Pinus dan cemara mengandung resin dan memiliki perbedaan kepadatan yang besar antara kayu awal dan kayu akhir, sehingga rentan terhadap tepi pecah jika tidak dipanaskan perlahan pada 120°C hingga 130°C. Spesies ringan seperti poplar dan balsa memiliki serat pendek yang tidak dapat menahan semburan udara panas yang agresif. Kayu keras keras seperti oak dan beech memindahkan kelembapan secara lambat dan memerlukan waktu pengeringan yang lebih lama pada panas sedang. Bahkan Falcata dan Lauan—yang umum di pabrik kayu lapis Asia Tenggara—akan retak di tepinya jika pengering venir kayu diatur untuk kayu keras tropis generik tanpa penyesuaian. Solusinya adalah membuat resep pengeringan khusus spesies: turunkan suhu masuk sebesar 10°C hingga 15°C dan perpanjang waktu tinggal sebesar 15% hingga 20% untuk spesies yang sensitif terhadap retakan.
Desain aliran udara di dalam ruang pengering adalah penyebab keempat. Pada banyak pengering sabuk jaring, nozel udara samping diarahkan langsung ke tepi venir. Ini tampak logis untuk pemanasan yang merata, tetapi menciptakan “zona pengeringan berlebih” lokal di perimeter lembaran. Kelembapan tepi menguap jauh lebih cepat daripada bagian tengah permukaan, memicu retakan akibat penyusutan. Pengering yang direkayasa secara profesionalmesin pengering veneermengarahkan nozel samping 5 hingga 10 derajat ke arah tengah lembaran, bukan langsung ke tepinya. Frekuensi kipas juga harus dikurangi di bagian inlet agar kecepatan udara tetap dalam kisaran sedang. Jika sabuk jaring jauh lebih lebar daripada lebar venir, memasang sekat tepi atau tirai mencegah udara panas liar menggerus sisi lembaran. Ketika sebuahpengering venir kayudioperasikan, sudut nozel dan posisi sekat ini harus diperiksa sebelum proses produksi pertama—bukan ditemukan setelah tumpukan venir yang retak menumpuk.
Pendinginan yang tidak memadai setelah pengeringan adalah penyebab kelima—dan salah satu yang paling mudah diatasi. Veneer yang baru dikeringkan yang keluar dari mesin pengering veneer masih bisa mencapai 80°C hingga 120°C. Jika lembaran langsung ditumpuk, diikat, atau ditutup dengan plastik, panas internal yang tersisa terus mendorong uap air keluar. Namun uap itu terperangkap di antara lapisan, membangun tekanan uap yang memaksa jalan keluar melalui titik terlemah: tepi. Hasilnya adalah retak tepi tertunda yang muncul bukan di pengering, tetapi di area penumpukan satu jam kemudian. Setiap pengering venir kayu yang ditujukan untuk produksi kayu lapis harus mencakup bagian pendinginan khusus—baik konveksi alami maupun udara dingin paksa—yang menurunkan suhu lembaran di bawah 40°C sebelum bersentuhan dengan tumpukan berikutnya. Untuk spesies kaya resin seperti pinus, pendinginan penuh juga merupakan persyaratan keselamatan kebakaran; penyalaan sendiri telah terdokumentasi ketika lembaran panas diikat terlalu cepat.
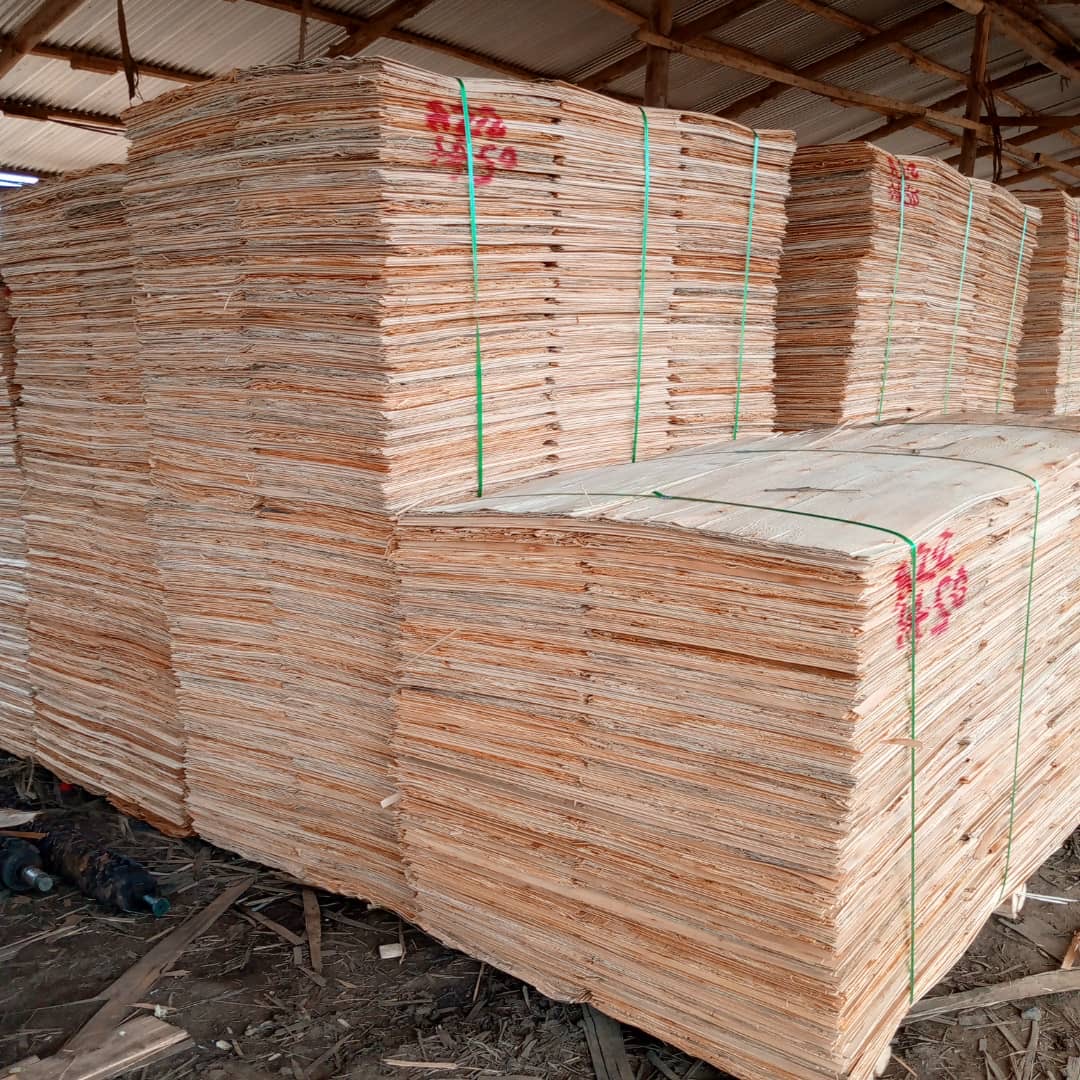
Penyebab keenam dan yang paling sering terlewat terjadi sebelum veneer mencapai pengering: kualitas pengupasan yang buruk. mesin pengering veneer tidak menciptakan retakan dari ketiadaan—ia mengungkap kerusakan mikro yang sudah ada pada lembaran. Jika bilah pengupas tumpul, celah pisau salah, atau kayu gelondongan kurang matang di ruang uap, retakan mikro terbentuk di sepanjang tepi veneer selama pemotongan. Ini tidak terlihat saat lembaran basah, tetapi begitu masuk ke pengering venir kayu dan menyusut, retakan mikro tersebut terbuka menjadi belahan yang terlihat. Inilah sebabnya perawatan bilah penting: Shine Machinery selalu mengirimkan satu bilah pengupas dan empat bilah pemotong dengan setiap lini produksi, dan merekomendasikan pelanggan menyimpan 4–6 bilah pengupas tambahan dan 8 bilah pemotong tambahan. Bilah yang tajam menghasilkan tepi bersih yang bertahan melalui pengeringan. Bilah yang tumpul menjamin retakan tepi tidak peduli seberapa sempurna pengering venir kayu disetel.
Di luar enam penyebab ini, ada kebiasaan operasional yang menentukan kualitas tepi. Penilaian lembaran kering segera setelah keluar membantu mengidentifikasi pola retakan lebih awal—jika retakan muncul secara konsisten di satu sisi lembaran, pembakar atau kipas di sisi mesin pengering veneer itu mungkin terlalu panas. Jika retakan terkonsentrasi di ujung ekor setiap lembaran, kecepatan lini kemungkinan terlalu cepat untuk ketebalan tersebut. Jika setiap lembaran dari batch log tertentu retak, masalahnya adalah spesies atau persiapan log, bukan pengeringnya sendiri. Mencatat pola-pola ini menciptakan umpan balik: pengering berbicara kepada mesin bubut kupas, ketel uap, dan meja penilaian. pengering venir kayu bukan kotak yang terisolasi; itu adalah titik pemeriksaan kualitas di mana setiap kesalahan di hulu menjadi terlihat.
Untuk pemilihan peralatan, jenis pengering juga memengaruhi risiko keretakan tepi. Pengering sabuk jaring mendukung veneer dekoratif tipis secara penuh di seluruh lebar, mencegah tepi menggulung yang menyebabkan pengeringan tidak merata. Pengering rol meratakan kayu yang lebih tebal secara mekanis tetapi dapat memusatkan panas pada garis kontak rol, terkadang memperburuk tegangan tepi pada spesies yang sensitif. Sebuah mesin pengering veneer dari Shine Machinery menggunakan kombinasi profil suhu multi-zona, umpan balik kelembapan, pemulihan panas, dan konveyor kecepatan variabel untuk menjaga pengeluaran air tetap lembut dan seragam. Jika dikonfigurasi dengan benar untuk spesies kayu pelanggan—baik Falcata, Lauan, kayu karet, atau pinus—keretakan tepi turun dari masalah kronis menjadi pengecualian yang jarang.
Secara praktis, menghilangkan keretakan tepi berarti mengikuti delapan kata: suhu rendah, pengeringan lambat, pembuangan merata. Turunkan zona masuk sebesar 10°C hingga 20°C. Tambahkan bagian pemanasan awal jika saat ini pengering venir kayukurang satu. Kurangi kecepatan jalur hingga kualitas keluaran stabil. Sesuaikan nosel udara samping menjauh dari tepi lembaran. Pasang sekat tepi. Tambahkan atau perpanjang bagian pendinginan. Ganti bilah pengupas sesuai jadwal. Dan yang paling penting, sesuaikan kurva pengeringan dengan spesies kayu alih-alih menggunakan satu pengaturan generik untuk semuanya.
Keretakan tepi bukanlah misteri. Itu adalah cara kayu memberi tahu operator bahwa ada sesuatu dalam sistem yang tidak seimbang. mesin pengering veneer adalah tempat munculnya keretakan sekaligus alat untuk mencegahnya. Ketika suhu, kecepatan, aliran udara, pendinginan, dan kualitas pengupasan semuanya selaras, venir keluar dari pengering venir kayu dalam keadaan rata, utuh, dan siap untuk direkatkan—tanpa satu pun keretakan di sepanjang tepinya. Bagi pabrik kayu lapis mana pun yang memperlakukan pengeringan sebagai langkah presisi, bukan pekerjaan yang terburu-buru, keretakan tepi menjadi masalah masa lalu, bukan biaya menjalankan usaha.