

Kehidupan Berikutnya dari Veneer Kering
Setelah venir meninggalkan pengering pada tingkat kelembapan yang tepat—biasanya 8%–12% untuk stok inti kayu lapis dan lebih ketat 6%–10% untuk venir dekoratif atau rekayasa—rantai nilai manufaktur yang sebenarnya dimulai. Pengeringan hanyalah langkah persiapan. Lembaran yang keluar dari pengering venir sabuk jaring atau pengering venir rol masih sekadar kayu tipis. Apa yang terjadi selanjutnya menentukan apakah ia menjadi bahan pengemasan murah, kayu lapis struktural, stok permukaan furnitur, atau permukaan arsitektural kelas atas.
Langkah pengolahan lanjutan pertama adalah penilaian mutu dan pengendalian cacat. Lembaran kering ditumpuk, diperiksa, dan dipisahkan berdasarkan kualitas visual, ketebalan, kerataan, dan keseragaman kadar air. Vinir muka dan belakang—yang memiliki serat bersih, warna seragam, dan tanpa cacat terbuka—diarahkan ke permukaan yang terlihat. Vinir inti dengan mata kayu, belahan kecil, atau variasi warna masuk ke bagian dalam, tempat penampilan tidak terlalu penting tetapi stabilitas dimensi sangat penting. Di pabrik modern, ini tidak lagi sepenuhnya manual. Pemindai kadar air inline, penyortir visual AI, dan lini lebar/pemotongan mengklasifikasikan lembaran sehingga operator penyusun tidak perlu menebak. Lembaran yang dikeringkan dengan buruk akan gagal di sini; lembaran yang dikeringkan dengan baik menjadi aset premium.
Setelah penggredan, dilakukan perbaikan dan komposisi. Pita sempit dari mesin pengupas venir disambung menjadi lembaran penuh melalui sambungan scarf, sambungan jari, atau mesin penyambung tanpa pita. Lubang, jejak cacing, dan sobekan tepi ditambal dengan pengisi kayu yang serasi atau blanko perbaikan yang dilubangi dan ditancapkan. Untuk garis dekoratif, strip disusun menjadi tata letak yang dipadankan flitch: bookmatch, slipmatch, radial match, atau panel berurutan untuk lobi hotel dan kabinet mewah. Veneer rekayasa melangkah lebih jauh—strip yang diwarnai disusun ulang menjadi blok, diiris lagi, dan diubah menjadi permukaan “fine-line” atau rekonstitusi yang seragam yang tampak seperti walnut, eboni, atau jati tanpa bergantung pada kayu gelondongan langka.
Lalu tibalah proses perekatan. Veneer kering dilewatkan melalui penyebar lem rol, pelapis tirai, atau sistem perekatan ekstrusi. Veneer inti menerima perekat di kedua sisinya; veneer muka sering kali dibiarkan tanpa lem pada sisi tampilan untuk menghindari rembesan. Urea-formaldehida umum digunakan untuk kayu lapis furnitur interior, sistem fenol-formaldehida atau WBP untuk kayu lapis eksterior, kelautan, dan bekisting beton, serta perekat rendah formaldehida atau tipe MDI untuk panel ekspor yang menargetkan kepatuhan CARB, EPA, atau E0/E1. Dosis lem sangat penting: terlalu sedikit berarti garis lem kekurangan lem dan delaminasi; terlalu banyak berarti berat panel, risiko formaldehida, dan tanda rembesan di bawah pernis. Veneer yang keluar dari pengering pada kadar air 10% akan merekat secara terprediksi. Lembaran pada kadar 4% atau 18% akan melawan perekat dan merusak siklus pengepresan.
Lay-up adalah tempat struktur dirancang. Veneer ditumpuk sehingga lapisan yang berdekatan berjalan pada 90 derajat—cross-banding—yang merupakan alasan utama plywood ada. Jumlah lapisan yang ganjil menjaga panel tetap seimbang: 3-ply untuk papan furnitur ringan, 5-ply dan 7-ply untuk pintu dan panel arsitektural, 9-ply dan lebih untuk lantai truk, lantai kontainer, dan struktur maritim. Veneer muka bermutu tinggi berada di luar; veneer yang sehat tetapi lebih murah berada di dalam. Untuk LVL dan stok balok, banyak lapisan tipis ditumpuk dalam satu arah serat untuk memaksimalkan kekuatan lentur. Untuk panel dinding dekoratif, satu veneer muka yang indah dilaminasi ke MDF, particleboard, atau substrat plywood. Tugas pengering adalah memastikan tidak ada lapisan ini yang bergerak, melengkung, atau retak selama pengepresan.
Pengepresan dingin dilakukan selanjutnya. Tumpukan yang telah disusun masuk ke pengepres dingin pada tekanan 0,8–1,0 MPa selama 15–20 menit. Ini memadatkan tumpukan, mengeluarkan udara yang terperangkap, mencegah pergeseran lapisan, dan memulai fase gel pada perekat. Pabrik yang melewatkan atau terburu-buru dalam pengepresan dingin sering melihat celah “kabel telepon”, lapisan yang tidak sejajar, dan bleed permukaan di pengepres panas. Pengepresan dingin memang tidak dramatis tetapi berdampak besar: ini mengubah susunan yang longgar menjadi papan yang koheren.
Pengepresan panas adalah inti dari proses ini. Pada suhu 110–150°C dan tekanan beberapa kilogram per sentimeter persegi, resin termoset membentuk ikatan silang dan mengunci lapisan venir menjadi satu panel yang kaku. Sistem fenolik memerlukan lebih banyak panas dan waktu; sistem urea mengeras lebih cepat tetapi kurang tahan terhadap air. Waktu pengepresan sebanding dengan ketebalan: panel 18 mm mungkin berada di bawah pelat pengepres selama 7–10 menit, sedangkan panel dekoratif 4 mm mungkin hanya memerlukan beberapa menit. Setelah dikeluarkan, panel terlalu panas dan mengalami tegangan internal untuk ditangani secara kasar. Panel dipindahkan ke dek pendingin atau rak pembalik, tempat panas sisa hilang dan kelembapan menjadi seimbang. Pemotongan tepi yang terlalu dini pada tahap ini menyebabkan spring-back dan gelombang tepi.
Pemrosesan pasca-cetak mengubah pelat yang telah dikeraskan menjadi produk yang dapat dijual. Mesin amplas kalibrasi sabuk lebar membawa panel ke ketebalan yang tepat—seringkali ±0,3 mm untuk kayu lapis terkalibrasi. Pemotong ujung ganda memotongnya persegi menjadi 1220×2440 mm, 1250×2500 mm, atau ukuran arsitektural khusus. Stasiun dempul mengisi mata kayu dan belahan pada permukaan sehingga cacat tidak menembus melamin, HPL, atau film fenolik. Kemudian datang siklus penambah nilai: pelapisan film untuk bekisting beton, impregnasi melamin untuk kabinet, perekatan HPL untuk panel laboratorium dan perlengkapan toko, lapisan dasar UV dan pernis untuk permukaan furnitur, penyegelan tepi dengan cat penghalang kelembapan, dan penandaan barcode/ketertelusuran untuk pasar ekspor.
Skenario aplikasi menentukan sejauh mana pemrosesan mendalam dilakukan. Untuk kayu lapis konstruksi, tujuannya adalah integritas struktural: lapisan silang, lem WBP, permukaan diamplas atau berlapis film, permukaan bekisting beton yang dapat digunakan ulang. Untuk furnitur dan kabinet,veneer kering itu sendiri adalah produk utamanya—oak, walnut, jati, poplar rekayasa, atau eucalyptus garis halus—dilaminasi ke substrat, diamplas hingga grit 150–220, diwarnai, dilakuer, dan dipasangkan simetris di seluruh bagian depan lemari. Untuk pintu dan panel dinding, veneer disusun untuk kesinambungan pola di permukaan yang luas; koridor hotel mungkin memerlukan lima puluh daun pintu dengan alur serat yang hampir identik. Untuk lantai kontainer dan badan truk, veneer kayu keras kering dipres dengan resin fenolik menjadi papan yang sangat padat dan tahan benturan. Untuk interior arsitektural dekoratif, veneer rekayasa dipotong, disambung, dilapisi pendukung, dipres, diamplas, dan difinishing hingga tampak seperti kayu solid tetapi performanya lebih baik daripada kayu solid.
Contoh yang baik adalah pabrik panel furnitur. Kayu karet atau venir poplar hasil kupas rotary dikeringkan hingga kadar air sekitar 9%, digrading A/B/C, ditambal, direkatkan dengan resin urea E1, disusun sebagai 5 lapis, dikempa dingin, dikempa panas pada 125°C, didinginkan semalaman, diamplas, lalu venir dekoratif setebal 0,5 mm—alami atau rekayasa—dilaminasi ke permukaan pada pengepresan kedua. Kayu lapis dasar memberikan stabilitas; venir permukaan menentukan harga. Tanpa pengeringan yang benar di tahap awal, permukaan dekoratif nantinya akan menggelembung, substrat MDF terlihat menembus, atau panel melintir di gudang pelanggan.
Contoh lain adalah kayu lapis berlapis film untuk konstruksi. Vinir inti kayu keras kering direkatkan dengan resin fenolik, dipres, didinginkan, diamplas, lalu dikirim melalui mesin pres pelapis film tempat kertas yang diresapi fenolik melekat pada kedua sisinya. Hasilnya mampu menahan puluhan kali penuangan beton. Di sini, pemrosesan lanjutan lebih menekankan daya tahan kimia daripada keindahan: lem tahan air, permukaan tertutup, tepi tersegel, pembongkaran cetakan berulang tanpa delaminasi.
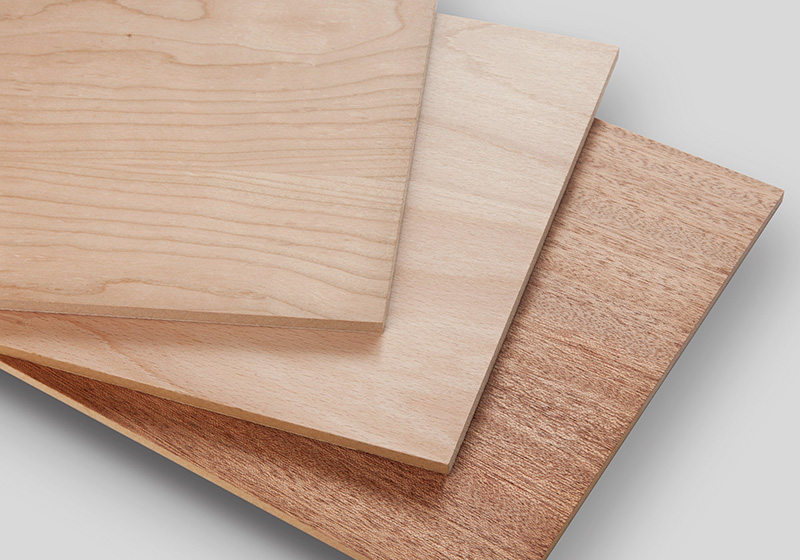
Vinir rekayasa menambah lapisan lain lagi. Setelah pewarnaan dan penyusunan ulang, lembaran yang diiris dikeringkan dengan lembut, disusun menjadi lembaran penuh, dilaminasi ke substrat, diamplas dengan hati-hati—pengamplasan agresif merusak permukaan berkilau mutiara atau bermotif—lalu difinishing dengan sealer, lapisan dasar, dan lapisan atas. Aplikasinya berkisar dari interior kapal pesiar dan kabin penerbangan hingga fit-out ritel dan pelapis dinding hunian mewah. Pengering untuk segmen ini harus lembut; proses hilirnya harus lebih bersih daripada pekerjaan kayu lapis biasa.
Singkatnya, venir kering tidak sekadar “menjadi kayu lapis.” Ia menjadi apa pun yang dibayar oleh pasar. Bahan inti menjadi struktur yang tak terlihat. Bahan permukaan menjadi alasan pembeli memilih satu kabinet dibandingkan yang lain. Venir rekayasa menjadi identitas merek untuk hotel, kantor, dan hunian mewah. Perbaikan, penyambungan, perekatan, penyusunan lapisan silang, pengepresan dingin, pengepresan panas, kalibrasi, pemangkasan, pelapisan, penyelesaian, dan penggolongan adalah tahapan yang mengubah pita kayu rapuh menjadi panel rekayasa dengan kekuatan yang dapat diprediksi, dimensi yang stabil, dan nilai komersial yang nyata.
Bagi pemasok peralatan, pelajarannya jelas: pengering venir tidak boleh dijual sebagai mesin yang berdiri sendiri. Itu adalah domino pertama. Jika lembaran keluar dari pengering dengan kadar air yang seragam, geometri yang rata, dan permukaan yang tidak rusak, setiap mesin di hilir—penyebar lem, penyusun, pengepres dingin, pengepres panas, pengampelas, pelaminasi—berjalan lebih baik. Jika keluar terlalu kering, terlalu basah, atau terlalu keriting, seluruh pabrik menanggung akibatnya di hilir: lebih banyak penambalan, lebih banyak lem, lebih banyak penolakan, lebih banyak klaim. Pengeringan menyiapkan kayu; pemrosesan mendalam menciptakan produk; aplikasi menentukan harga.
Itulah sebabnya Shine Machinery terus memberi tahu pelanggan: jangan hanya bertanya “seberapa cepat pengering dapat beroperasi.” Tanyakan “venir ini akan menjadi apa?” Permukaan venir walnut rekayasa 0,4 mm untuk hotel di Dubai bukanlah hal yang sama dengan inti kayu karet 2,5 mm untuk pabrik kayu lapis konstruksi di Tiongkok. Kata yang sama—venir—perjalanan yang sangat berbeda setelah pengering.
Dari mesin pengupas hingga panel, lembaran kering itu bukan lagi sekadar kayu. Ia adalah inventaris, struktur, permukaan, merek, dan margin—semuanya sekaligus. Pengering menetapkan batas atas; pengolahan lanjutan menentukan seberapa dekat pabrik mencapainya.