

Pengeringan Veneer Kayu Lunak: Tindakan Pencegahan Utama
Dalam industri pembuatan kayu lapis dan venir, pengeringan adalah tahap yang paling intensif energi dan paling kritis terhadap kualitas. Ketika menyangkut venir kayu lunak—seperti poplar, pinus, cemara, eukaliptus, dan basswood—tantangannya berlipat ganda. Kayu lunak memiliki struktur yang lebih longgar, kepadatan lebih rendah, serat lebih pendek, dan lebih rentan terhadap cacat seperti menggulung, berbulu, menempel pada sabuk jaring, noda biru, eksudasi resin, dan kadar air yang tidak merata. Berbeda dengan kayu keras, kayu lunak menuntut pendekatan yang lebih lembut dan terkendali: mulai pada suhu rendah, pemanasan bertahap, transisi kelembapan tinggi, dehumidifikasi lambat, dan pengangkutan lambat dengan aliran udara ringan.
Bagi pabrik kayu lapis dan produsen venir yang menargetkan pasar internasional, menguasai pengeringan venir kayu lunak bukan hanya soal menekan biaya energi; hal ini berdampak langsung pada kelas produk, konsumsi lem, dan kualitas laminasi hilir. Blog ini menguraikan tindakan pencegahan penting dan praktik terbaik untuk mengeringkan venir kayu lunak, berdasarkan pengalaman produksi yang telah terbukti di lapangan.
1. Penyortiran Sebelum Pengeringan: Lebih Penting daripada Parameter
Banyak pabrik langsung menetapkan suhu pengering, tetapi kunci sebenarnya untuk pengeringan yang stabil terletak pada penyortiran sebelum venir bahkan mencapai infeed.
Pisahkan berdasarkan jenis kayu.Pinus mengandung resin, eukaliptus rentan terhadap kolaps dan belah ujung, poplar lembut dan mudah melengkung. Masing-masing memerlukan kurva pengeringan yang berbeda. Jangan pernah mencampurnya dalam satu batch.
Pisahkan berdasarkan ketebalan.Jaga variasi ketebalan dalam ≤0,2 mm per batch. Mencampur venir tebal dan tipis menjamin satu lembar mengalami pengeringan berlebih sementara yang lain tetap basah.
Pisahkan berdasarkan kadar air (MC) awal.Kayu teras dan kayu gubal sering memiliki MC awal yang sangat berbeda, terutama pada pinus. Jika memungkinkan, keringkan secara terpisah untuk menghindari perbedaan MC akhir sebesar 3–5 poin persentase.
Tiriskan terlebih dahulu setelah pengupasan.Jangan memasukkan venir yang meneteskan air langsung ke pengering. Biarkan tiriskan di udara selama 2–4 jam setelah pengupasan rotary. Ini mengurangi beban pada pengering utama dan menghemat bahan bakar.
2. Kurva Suhu: Hindari “Pengerasan Permukaan”
Veneer kayu lunak sangat sensitif terhadap panas tinggi yang tiba-tiba. Jika kelembapan permukaan menguap terlalu cepat, akan terbentuk “kerak” keras yang menjebak kelembapan internal, sehingga bagian luar menjadi kering dan bagian dalam tetap basah, disertai melengkung dan retak.
Profil suhu bertahap yang direkomendasikan untuk pengering sabuk jaring kontinu adalah:
Tahap |
Suhu |
Kelembapan Relatif |
Tujuan |
|---|---|---|---|
Pemanasan awal |
40–50°C (104–122°F) |
60–70% |
Melunakkan lignin, memulai migrasi kelembapan internal |
Pengeringan laju konstan |
60–75°C (140–167°F) |
40–50% |
Menghilangkan air bebas, zona dehidrasi utama |
Tahap laju menurun |
70–80°C (158–176°F) pinus ≤80°C |
20–30% |
Menghilangkan air terikat, menyeimbangkan kadar air |
Penyeimbangan/Pendinginan |
50–60°C (122–140°F) |
50–60% |
Meredakan stres, mencegah distorsi akibat pendinginan mendadak |
Catatan penting:Untuk kayu lunak berdamar seperti pinus dan fir, jangan pernah melebihi 80°C (176°F). Suhu yang lebih tinggi menyebabkan bleed resin berlebihan, menguning, dan kerapuhan. Poplar dapat mentolerir puncak yang sedikit lebih tinggi, tetapi bahkan dalam lini kontinu, jaga zona suhu tinggi tetap singkat dan hindari panas penuh yang berkepanjangan.
3. Kontrol Kelembapan: Dehumidifikasi Perlahan, Lembapkan Kembali Saat Diperlukan
Gradien kelembapan harus lembut. Dehumidifikasi cepat adalah musuh kualitas venir kayu lunak.
Mulai dengan kelembapan tinggi (60–70% RH) untuk mencegah permukaan mengering terlalu cepat.
Tingkatkan dehumidifikasi secara bertahap, tetapi jangan pernah membuka peredam buang sepenuhnya sekaligus.
Jika muncul pemutihan tepi atau retak mikro, segera aktifkan semprotan uap selama 10–15 menit untuk menaikkan kelembapan permukaan. Ini memungkinkan kelembapan internal terus bermigrasi ke luar.
Cegah noda biru pada pinus.Keringkan dengan cukup cepat pada tahap awal untuk menurunkan MC permukaan dengan cepat, tetapi jaga suhu tetap sedang untuk menghindari masalah resin.
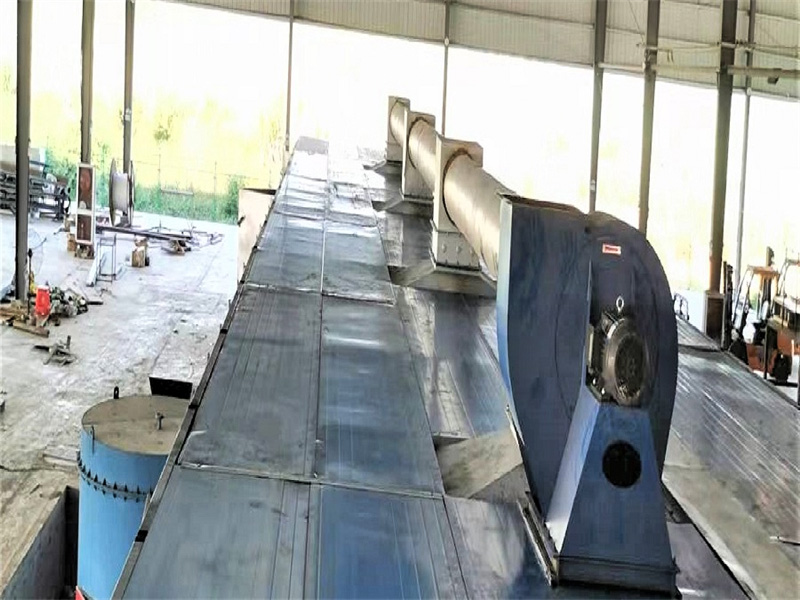
4. Kecepatan dan Distribusi Udara: Lembut, Merata, Tidak Ada Tiupan Berlebih
Veneer kayu lunak, terutama lembaran tipis (<0,6 mm), mudah tertiup, berkerut, atau tepinya mengering akibat aliran udara berlebih.
Pertahankan kecepatan udara antara 0,5–2 m/s. Gunakan nilai bawah untuk veneer tipis, nilai atas untuk yang lebih tebal.
Udara berkecepatan tinggi menyebabkan lembaran tipis terbalik dan berkerut, dengan tepi mengering dan retak lebih dulu.
Pastikan nozel udara atas dan bawah simetris dengan tekanan merata. Perbedaan suhu ruang harus ≤3°C (5,4°F); jika tidak, lembaran yang sama dapat keluar dengan satu sisi pada KA 6% dan sisi lain 14%.
Gunakan penggerak frekuensi variabel (VFD) pada kipas: aliran udara rendah saat pemanasan awal, meningkat pada pengeringan utama, berkurang lagi pada penyeimbangan.
5. Teknik Anti-Menggulung dan Anti-Retak
Di sinilah banyak lini produksi gagal. Terapkan metode yang telah terbukti ini:
Tumpang tindih tepi saat pengumpanan.Saat memasukkan strip venir kontinu, tumpuk tepi dua lembar berturut-turut sebesar 1–2 cm. Ini mengurangi kecepatan penguapan tepi dan mencegah masalah “tengah basah, tepi melengkung”.
Penyemprotan tepi. Semprotkan kabut air halus pada kedua tepi (sekitar lebar 6 mm) strip venir. Ini menunda pengeringan tepi—terutama efektif untuk kayu ekaliptus dan pinus.
Pengeringan dengan tekanan. Prioritaskan tipe tekan sabuk jaring atau tipe rol pengering. Tekanan ringan yang diterapkan pada suhu tinggi menekan gelombang dan deformasi.
Pita penguat. Tempelkan pita penguat di sepanjang kedua tepi venir kontinu yang panjang untuk mencegah belahan ujung.
Langkah pencegahan lengket. Kayu lunak (terutama pinus) cenderung menempel pada sabuk mesh dalam kondisi panas dan lembap. Gunakan bahan sabuk anti lengket dan bersihkan resin serta sisa kayu setiap shift untuk menghindari bekas dan lubang.
6. Kadar Air Akhir dan Penanganan Pasca-Pengeringan
Target KA: 8–12%. Untuk plywood, targetkan 8–10%; untuk plywood berlapis film konstruksi, 10–12% dapat diterima.
Pasang pengukur kelembapan online di saluran keluar untuk umpan balik waktu nyata dan penyesuaian kecepatan sabuk otomatis guna mencegah pengeringan berlebih dan kerapuhan.
Jangan menumpuk segera setelah keluar.Lewatkan venir melalui zona pendinginan penyangga pada 40–50°C (104–122°F) selama 30–60 menit untuk menghindari deformasi akibat guncangan termal.
Pengondisian (pelembapan ulang) selama 12–24 jam pada 40–50°C dengan kelembapan mendekati lingkungan penggunaan. Ini mengurangi gradien kadar air internal-ke-permukaan menjadi <3%.
Selama penyimpanan, letakkan venir datar dalam lapisan tunggal dengan celah ventilasi. Jangan beri beban berat, karena dapat menyebabkan deformasi sekunder jika terjadi penyerapan kembali kelembapan.
7. Tindakan Pencegahan Khusus Spesies (Referensi Cepat)
Spesies |
Risiko Utama |
Tindakan Pencegahan Utama |
|---|---|---|
Pinus |
Keluarnya resin, noda biru, menguning |
Jaga suhu ≤80°C, bersihkan resin segera, cegah noda biru |
Eukaliptus |
Keruntuhan, belahan ujung |
Mulai dengan suhu rendah dan kelembapan tinggi; pra-kering udara hingga KA 20–30% sebelum pengeringan mesin |
Populus |
Tepi melengkung, berbulu, pecah |
Udara lembut, pengangkutan lambat, penyemprotan tepi, pengeringan tekanan |
Fir/Spruce |
Kepadatan rendah, blow-over |
Gunakan batas kecepatan udara yang lebih rendah, pastikan ketegangan sabuk jaring |
Basswood |
Kerapuhan, perubahan warna |
MC akhir tidak di bawah 8%, dinginkan perlahan setelah pengeringan |
8. Deteksi Online dan Resep Proses
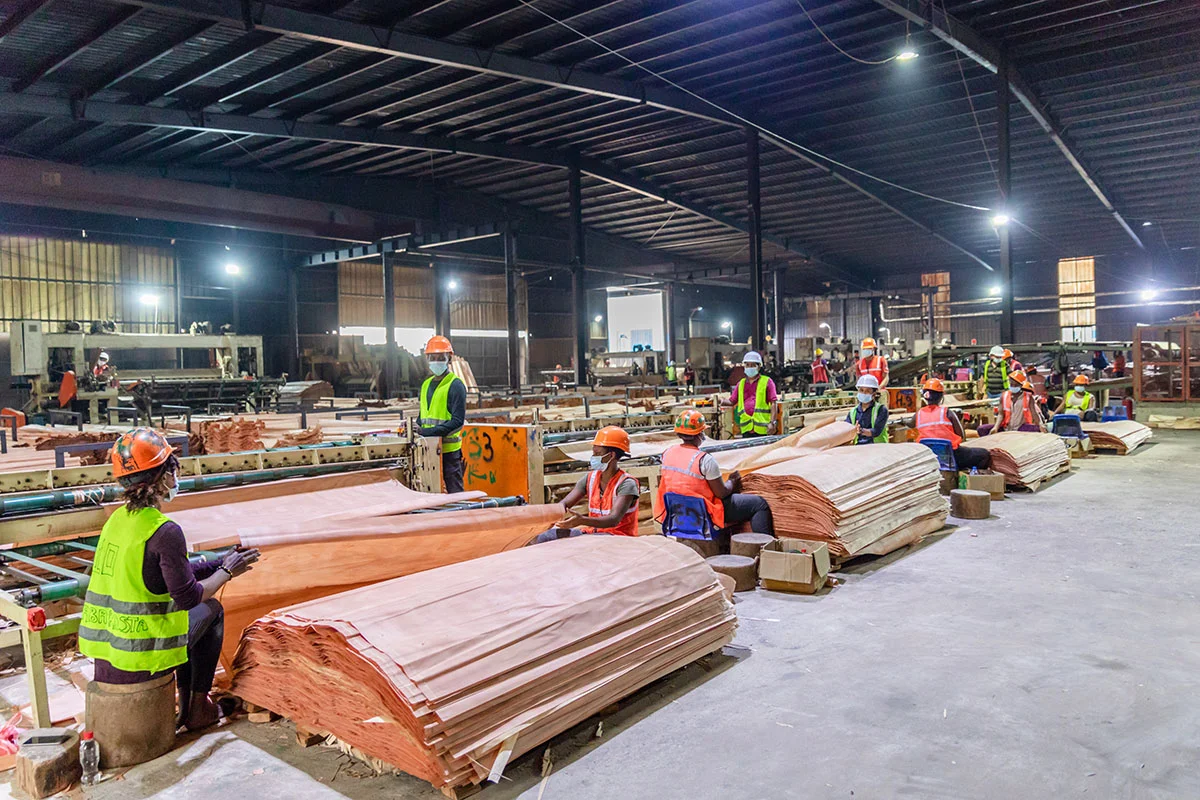
Batch venir kayu lunak sangat bervariasi. Mengandalkan penilaian visual operator (“memeriksa warna”) tidak stabil. Lini modern harus:
Pasang pengukur kelembapan tipe resistansi atau gelombang mikro di saluran keluar, terhubung ke PLC.
Simpan resep pengeringan (suhu, kelembapan, kecepatan sabuk) untuk setiap spesies (pinus, ekaliptus, poplar) dan beralih dengan satu klik saat mengganti bahan.
Ambil sampel 3–5 lembar per shift, ukur MC di empat sudut dan tengah. Jika deviasi melebihi 2%, segera sesuaikan kecepatan kipas dan kecepatan sabuk.
Kesimpulan
Mengeringkan venir kayu lunak adalah tindakan menyeimbangkan. Mantranya adalah: pengeringan lambat pada suhu rendah + transisi kelembapan tinggi + tekanan udara lembut yang merata + retensi kelembapan tepi + pengondisian pasca-pengeringan. Selalu lebih baik mengeringkan sedikit lebih lambat daripada terburu-buru produksi dan berakhir dengan venir yang melengkung, rapuh, atau bernoda resin yang menurunkan kelas produk Anda dan membuang lem di tahap berikutnya.
Bagi pabrik kayu lapis dan produsen venir yang ingin meningkatkan lini pengeringan mereka, berinvestasi dalam sistem penyortiran yang tepat, kontrol suhu terzonasi, kipas VFD, dan deteksi kelembapan daring memberikan pengembalian cepat melalui berkurangnya produk cacat dan penghematan bahan bakar.
Apakah Anda berencana mengoptimalkan pengering venir kayu lunak yang ada atau membeli model hemat energi baru yang disesuaikan dengan campuran spesies Anda? Tim kami merancang solusi pengeringan khusus untuk pabrik kayu lapis global, dengan konfigurasi yang telah terbukti untuk poplar, pinus, eukaliptus, dan lainnya. Hubungi kami hari ini untuk membahas kebutuhan produksi Anda dan mendapatkan proposal terperinci.