

Penjelasan Pengeringan Veneer Rekayasa
Dalam dunia panel dekoratif dan pembuatan furnitur, veneer rekayasa (juga disebut veneer rekonstitusi atau veneer teknis) telah menjadi bintang. Dengan mengiris lapisan tipis dari balok kayu yang diwarnai dan dilem, produsen dapat menciptakan serat kayu yang konsisten, eksotis, bahkan kustom yang tidak dapat ditandingi oleh kayu alami. Namun pertanyaan yang sering kami dengar dari pabrik plywood dan pengolah veneer adalah: Apakah veneer rekayasa benar-benar perlu dikeringkan? Jawaban singkatnya adalah ya yang sangat tegas—dan proses pengeringannya jauh lebih rumit daripada yang mungkin Anda bayangkan.
Banyak yang menganggap bahwa karena veneer rekayasa adalah produk buatan manusia, ia dapat melewati langkah pengeringan tradisional. Kenyataannya, veneer rekayasa yang baru dikupas atau diiris memiliki kadar air yang sangat tinggi, sering kali antara 40% dan 60%, bahkan terkadang lebih tinggi. Hal ini disebabkan oleh pewarna berbasis air, agen pemutih, dan lem yang digunakan selama produksinya. Jika kelembapan ini tidak dihilangkan dengan benar, veneer akan menyebabkan masalah yang tak berujung di kemudian hari.
Mengapa Veneer Rekayasa Harus Dikeringkan
1. Mencegah Kegagalan Ikatan
Ketika veneer dengan kadar air di atas 12% dilaminasi ke substrat MDF, kayu lapis, atau kayu solid, kelebihan air mengencerkan perekat. Hal ini menyebabkan sambungan terbuka, blistering, atau delaminasi setelah pengepresan. Veneer rekayasa yang dikeringkan dengan benar, dengan kadar air akhir (MC) yang stabil pada 8%–10%, memastikan ikatan yang kuat dan tahan lama.
2. Menghentikan Jamur, Perubahan Warna, dan Migrasi Warna
Veneer rekayasa direndam dalam pewarna kimia dan larutan pemutih. Kelembapan tinggi menciptakan tempat berkembang biak yang sempurna bagi jamur dan bakteri. Lebih buruk lagi, pengeringan yang tidak merata dapat menyebabkan pewarna bermigrasi, menciptakan bercak yang tidak sedap dipandang atau area yang memudar. Pengeringan yang terkontrol mengunci warna yang diinginkan dan mencegah pertumbuhan mikroba.
3. Meningkatkan Penanganan dan Pemrosesan
Veneer yang terlalu basah menjadi lembek dan mudah berubah bentuk saat pemotongan, penyambungan, atau edge banding. Veneer yang terlalu kering menjadi rapuh dan retak. Titik optimal—yang hanya dapat dicapai melalui pengeringan presisi—memberikan veneer fleksibilitas yang cukup untuk pengerjaan mesin yang sempurna sekaligus tetap stabil secara dimensional.
Tantangan Pengeringan yang Unik
Mengeringkan veneer rekayasa tidak sama dengan mengeringkan veneer hasil kupas biasa. Ketebalannya yang sangat tipis (biasanya 0,15–0,6 mm) dan struktur kompositnya menghadirkan empat tantangan utama:
1. Sangat Tipis & Menggulung: Pada ketebalan kurang dari setengah milimeter, veneer dapat langsung menggulung menjadi tabung saat terpapar panas atau aliran udara yang tidak merata. Hal ini dapat menyumbat peralatan dan merusak seluruh batch.
2. Sensitivitas Lapisan Pewarna: Permukaan berwarna bereaksi buruk terhadap suhu tinggi, yang dapat menyebabkan pemudaran, penggelapan, atau pergeseran warna. Kontrol suhu rendah yang ketat wajib dilakukan.
Batas Panas Perekat: Lapisan dalam venir rekayasa direkatkan dengan resin urea-formaldehida atau fenolik. Panas berlebih melunakkan perekat ini, menyebabkan venir terkelupas dari dalam.
3. Tegangan Internal & Melengkung: Karena lembarannya tipis dan padat, kelembapan menguap dengan cepat dari permukaan sementara bagian inti tetap basah. Hal ini menciptakan penyusutan diferensial, yang menyebabkan gelombang, tekukan, atau lembaran terpuntir yang mustahil diratakan selama laminasi.
Parameter Proses Pengeringan Presisi
Untuk mengatasi hambatan ini, mesin pengering venir khusus harus dikonfigurasi dengan parameter berikut:
* Suhu: Jaga seluruh siklus antara 50–75°C (122–167°F). Jangan pernah melebihi 80°C. Profil tipikal mencakup zona pemanasan awal pada 40–50°C, zona pengeringan laju konstan pada 60–70°C, dan zona penyeimbangan pada 50–60°C.
* Kecepatan Udara: Gunakan aliran udara yang sangat lembut dan seragam sebesar 0,3–1,0 m/s. Udara berkecepatan tinggi akan mengangkat dan mengerutkan lembaran tipis. Pengering modern menggunakan pelat udara berlubang atau nozel rapat yang berjarak merata untuk mendistribusikan udara tanpa menciptakan titik panas atau hembusan turbulen.
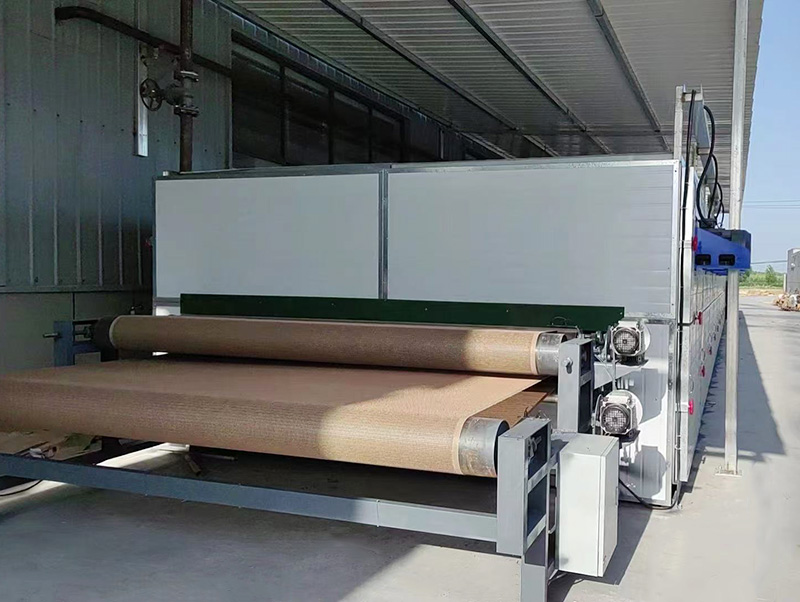
* Metode Pengangkutan: Vinir harus ditahan tetap rata secara fisik selama pengeringan. Di sinilah pengering vinir dengan sabuk jaring menjadi sangat penting. Sabuk jaring baja tahan karat berlubang halus atau sabuk berlapis Teflon yang dapat dilewati udara dengan lembut menekan vinir ke permukaan yang dipanaskan, mencegah penggulungan sekaligus memungkinkan udara panas bersirkulasi. Beberapa model kelas atas mengintegrasikan rol karet yang sekaligus menyeterika dan mengeringkan lembaran, menghasilkan produk yang benar-benar halus dan rata.
* Pengendalian Kelembapan: Mulailah dengan kelembapan relatif sekitar 50%–60% untuk menghindari pengerasan permukaan, lalu tingkatkan dehumidifikasi secara bertahap. Pengeluaran uap air secara mendadak menyebabkan penggulungan seketika.
* MC dan Pengondisian Akhir: Target MC 8%–10%. Setelah keluar dari pengering, venir harus didinginkan secara perlahan hingga suhu ruangan—jangan pernah terpapar udara dingin secara mendadak. Periode pengondisian 12–24 jam di ruangan yang dikontrol kelembapannya menyamakan gradien kelembapan sisa. Lembaran harus ditumpuk dengan papan datar dan berat di atasnya untuk mencegah deformasi pasca-pengeringan.
Peralatan Pengeringan yang Direkomendasikan
Untuk lini produksi venir rekayasa, kami sangat merekomendasikan dua jenis mesin khusus:
Pengering Venir Sabuk Jaring – Dirancang khusus untuk venir dekoratif ultra-tipis. Mesin ini dilengkapi kontrol suhu multi-zona, kipas frekuensi variabel, permukaan sabuk anti-lengket, dan pelacakan tepi otomatis. Sabuk jaring memberikan tekanan yang cukup untuk menjaga venir tetap datar tanpa meninggalkan bekas. Ini adalah mesin andalan untuk venir rekayasa ulang 0,2–0,6 mm dalam operasi berkelanjutan.
Kesimpulan
Veneer hasil rekayasa bukanlah material “bebas kering”. Sebaliknya, kadar air awalnya yang tinggi, ketebalannya yang sangat tipis, dan perlakuan kimianya menjadikan pengeringan sebagai salah satu langkah paling kritis dalam seluruh rantai produksi. Menggunakan pengering bersuhu tinggi konvensional hanya akan merusak produk. Sebagai gantinya, investasikan pada mesin pengering veneer yang dirancang khusus—terutama pengering veneer sabuk jaring—yang menawarkan kontrol suhu rendah yang presisi, distribusi udara yang lembut, dan pengangkutan dengan penekan datar.
Bagi produsen veneer dan produsen panel furnitur, menguasai proses pengeringan ini berarti hasil yang lebih tinggi, warna yang konsisten, perekatan yang unggul, dan pada akhirnya, produk premium yang mampu menembus harga lebih tinggi di pasar global.
Apakah Anda berencana meningkatkan lini pengeringan veneer rekayasa Anda atau membutuhkan solusi yang disesuaikan untuk ketebalan dan kapasitas produksi veneer spesifik Anda? Tim teknik kami merancang dan memasok sistem pengeringan lengkap yang disesuaikan untuk veneer rekayasa, memastikan kualitas optimal dan efisiensi energi. Hubungi kami hari ini untuk membahas kebutuhan Anda dan menerima penawaran harga yang terperinci.