

Kadar Air Venir: Dampak Produksi Kayu Lapis
Dalam pembuatan kayu lapis, kadar air (KA) vinir bisa dibilang merupakan parameter proses yang paling sensitif dan kritis. Pengalaman industri menunjukkan bahwa lebih dari 70% cacat kualitas pada kayu lapis—seperti gelembung, delaminasi, dan lengkungan—dapat ditelusuri kembali ke pengendalian kadar air vinir yang tidak tepat. Baik Anda seorang pemilik pabrik kayu lapis, manajer produksi, atau pembeli yang mengevaluasi kualitas pemasok, memahami bagaimana KA vinir memengaruhi setiap tahap produksi sangat penting untuk mengurangi biaya dan meningkatkan konsistensi produk.
Blog ini menguraikan dampak multidimensi kadar air vinir terhadap produksi kayu lapis, mulai dari ikatan lem hingga penggunaan energi, dan memberikan pedoman pengendalian yang praktis.
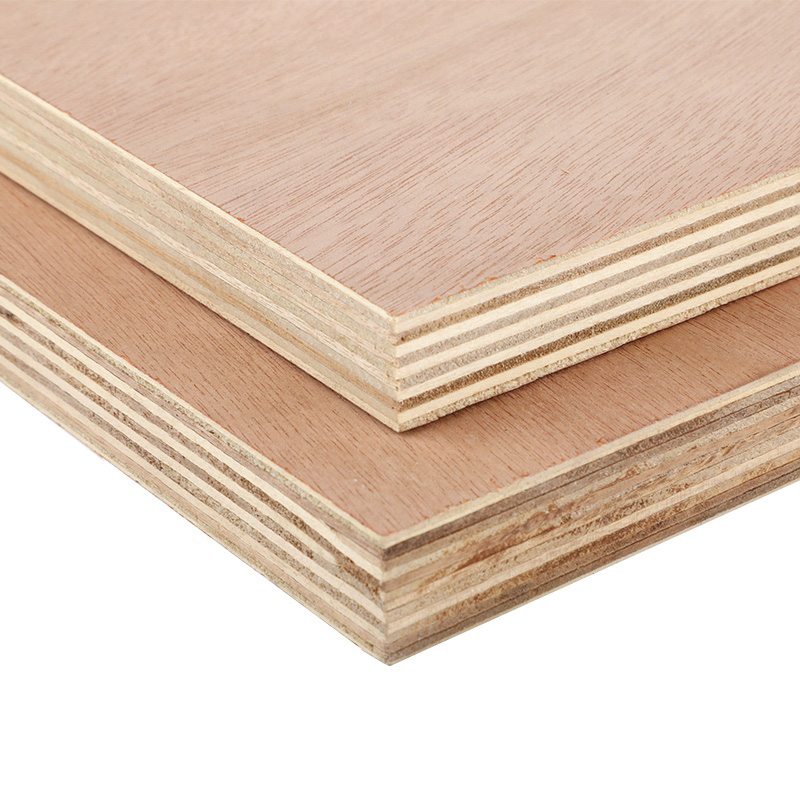
1. Dampak terhadap Kekuatan Ikatan dan Kualitas Lem
Pengerasan perekat (urea-formaldehida, fenol-formaldehida, MDI, dll.) memerlukan kondisi suhu dan kelembapan tertentu. KA yang terlalu tinggi maupun terlalu rendah sama-sama mengganggu keseimbangan ini.
Ketika KA terlalu rendah (<6%):
Pematangan dini (pra-kuring): Selama pengepresan panas, kadar air yang tidak memadai pada venir menyebabkan garis lem mengeras terlalu cepat, membentuk lapisan kering yang lemah. Kekuatan ikatan turun tajam.
Penetrasi lem berlebihan: Venir kering bertindak seperti spons, menyerap perekat jauh ke dalam kayu dan meninggalkan lapisan permukaan yang “kekurangan lem”. Hal ini mengakibatkan daya rekat yang buruk atau bahkan sambungan terbuka.
Pemadatan permukaan: Venir yang terlalu kering memiliki lignin yang mengeras di permukaan, sehingga mengurangi saling kunci mekanis dengan lem.
Ketika KA terlalu tinggi (>14%):
Gelembung dan delaminasi: Sejumlah besar air bebas berubah menjadi uap pada suhu 100°C+ selama pengepresan. Jika uap tidak dapat keluar, uap terakumulasi pada garis lem yang lemah, menyebabkan pemisahan internal dan gelembung permukaan—sering kali merupakan cacat fatal.
Pengenceran lem:Kelebihan air mengencerkan perekat, menurunkan kekuatan ikatan dan terkadang menyebabkan “chalking” (pengawetan yang tidak sempurna).
Waktu penekanan yang diperpanjang:Kadar air yang lebih tinggi berarti lebih banyak panas yang dibutuhkan untuk penguapan sebelum suhu mencapai titik pengerasan lem (120–140°C), sehingga mengurangi laju produksi.
Rentang kadar air (MC) ideal:
Veneer muka/belakang: 8%–10% (sedikit lebih rendah untuk hasil permukaan dan ikatan yang kuat)
Veneer inti: 10%–12% (sedikit lebih tinggi untuk menghasilkan uap yang mendorong aliran lem)
Dalam panel yang sama, variasi kadar air antar lapisan harus ≤2% untuk menghindari ketidakseimbangan tegangan.
2. Dampak terhadap Pengepresan Panas dan Konsumsi Energi
Kadar air secara langsung memengaruhi berapa banyak energi yang dibutuhkan dan berapa lama pengepresan berlangsung.
Kondisi Kadar Air |
Pengaruh terhadap Pengepresan Panas |
Konsekuensi Energi |
|---|---|---|
Terlalu tinggi |
Harus menguapkan air bebas dalam jumlah besar sebelum lem mengeras |
Konsumsi uap/listrik meningkat 15%–30%; waktu siklus bertambah 20%–40% |
Terlalu rendah |
Cepat panas tetapi lem mengeras dini; mungkin perlu suhu lebih tinggi |
Suhu lebih tinggi → penggunaan energi lebih tinggi; risiko vinir terbakar |
Optimal & merata |
Kelembapan menciptakan uap ringan untuk membantu aliran lem, lalu mengeras dengan cepat |
Siklus pengepresan terpendek, biaya energi terendah |
Aturan praktis yang berguna: dalam kisaran yang wajar, setiap penurunan 1% kadar air (MC) venir dapat mempersingkat waktu hot-press sekitar 3%–5%. Namun, pengeringan berlebihan memaksa Anda menambahkan uap atau memperpanjang waktu dwell, sehingga menghilangkan penghematan tersebut.
3. Dampak terhadap Stabilitas Dimensi dan Pelengkungan
Kelembapan yang tidak merata adalah pembunuh tersembunyi kerataan kayu lapis.
Gradien MC menciptakan tegangan internal: Jika venir permukaan berada pada 6% dan inti pada 14%, kelembapan bermigrasi dari inti ke permukaan setelah pengepresan. Saat mendingin, inti menyusut lebih banyak daripada permukaan, menyebabkan pelengkungan atau puntiran.
Deformasi pasca-pemasangan: Kayu lapis dengan MC awal yang tidak merata akan terus menyerap atau melepaskan kelembapan di lokasi pelanggan, yang menyebabkan lantai menggelembung, pintu kabinet tidak sejajar, atau bekisting menggembung.
Tegangan geser antar lapisan:Selama proses penumpukan, jika venir yang berdekatan memiliki kadar air (MC) yang sangat berbeda, laju penyusutannya akan berbeda setelah perekatan, sehingga menghasilkan gaya geser yang dapat menyebabkan delaminasi jangka panjang.
4. Dampak terhadap Konsumsi dan Biaya Lem
Kelembapan ekstrem membuang perekat:
Terlalu kering: Lem merek penetrasi terlalu dalam → harus menambah jumlah lem 10%–15% untuk mengompensasi.
Terlalu basah: Lem menjadi encer → kandungan padatan efektif menurun, sehingga memerlukan lebih banyak lem atau perekat dengan konsentrasi lebih tinggi.
Kadar air optimal: Lem membentuk lapisan seragam dengan kedalaman penetrasi hanya 0,1–0,3 mm, sehingga meminimalkan konsumsi.
Sebagai contoh, pada lini produksi yang membuat 500 lembar kayu lapis per hari, menurunkan kadar air rata-rata venir dari 15% menjadi 10% dapat menghemat sekitar $200–$500 per hari untuk biaya perekat (tergantung jenis lem), sekaligus mengurangi produk cacat akibat gelembung.
5. Dampak terhadap Penanganan dan Penyusunan Venir
Veneer yang terlalu kering: Menjadi rapuh dan mudah patah selama penanganan, pra-pengepresan, dan pemuatan. Veneer tipis (<0,6 mm) mungkin tidak dapat diproses tanpa retak.
Veneer yang terlalu basah:Bersifat lembut dan mudah berkerut, sehingga sulit untuk menyelaraskan lapisan. Tepinya mungkin tidak lurus, meningkatkan limbah pemangkasan. Veneer basah juga cenderung saling menempel, memperlambat jalur peletakan otomatis.
Veneer yang dikeringkan dengan benar:Memiliki fleksibilitas dan elastisitas ideal—tidak pecah maupun berkerut—memungkinkan peletakan yang lebih cepat dan akurat serta kinerja pra-pengepresan yang lebih baik.
6. Persyaratan Kelembapan untuk Perekat yang Berbeda
Sistem lem yang berbeda memiliki toleransi MC yang berbeda:
Jenis Perekat |
MC Veneer Optimal |
Alasan |
|---|---|---|
Urea-Formaldehida (UF) |
8%–12% |
Sensitif terhadap kelembapan; MC tinggi menyebabkan gelembung, MC rendah menyebabkan pra-kuring |
Fenol-Formaldehida (PF) |
10%–14% |
Pengerasan lebih lambat, membutuhkan lebih banyak panas/kelembapan; ketahanan air tinggi |
Termodifikasi melamin |
8%–11% |
Mirip dengan UF tetapi ketahanan panas lebih baik; rentang MC sedikit lebih lebar |
MDI (Isosianat) |
5%–10% |
Sangat sensitif terhadap air; kelembapan bereaksi dengan MDI dan mengonsumsi lem |
Lem berbasis kedelai/bio |
8%–12% |
Pengeringan bergantung pada penguapan air; terlalu tinggi berisiko jamur, terlalu rendah melemahkan ikatan |
7. Praktik Terbaik Pengendalian Produksi
Untuk mempertahankan MC yang optimal, terapkan langkah-langkah berikut:
Pengondisian setelah pengeringan: Setelah pengering, simpan venir di ruang penyangga selama 12–24 jam untuk menyeimbangkan MC (variasi internal <2%).
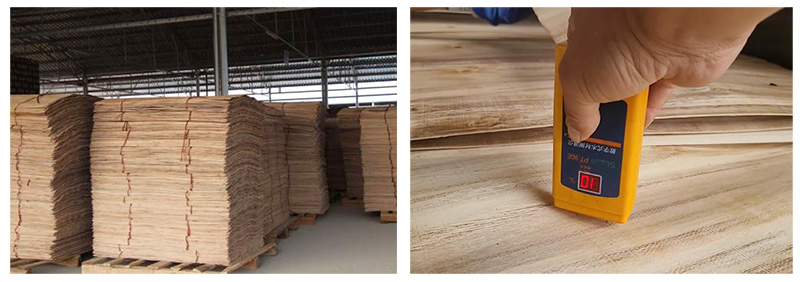
Pengukur kelembapan daring: Pasang sensor resistansi atau gelombang mikro sebelum pengepresan panas. Hubungkan data ke kontrol kecepatan/suhu pengering untuk penyesuaian waktu nyata.
Kontrol diferensial untuk inti vs. permukaan: Biarkan venir inti memiliki MC 2%–3% lebih tinggi daripada venir permukaan. Selama pengepresan, migrasi kelembapan sedikit ke arah permukaan ini justru meningkatkan ikatan.
Manajemen kelembapan lingkungan: Sesuaikan pengaturan pengering dan kandungan padatan lem sesuai perubahan kelembapan musiman di bengkel.
Penumpukan yang tepat:Tutupi tumpukan venir untuk mencegah penyerapan kembali kelembapan atau pengeringan udara yang tidak merata sebelum perekatan.
Kesimpulan
Kadar air venir adalah “saklar utama” produksi kayu lapis. Jika dikendalikan dengan baik, Anda mendapatkan ikatan yang kuat, penggunaan energi yang rendah, warping minimal, dan biaya lem yang berkurang. Jika diabaikan, Anda menghadapi gelembung, delaminasi, produk cacat, dan pemborosan sumber daya. Bagi pabrik kayu lapis yang ingin bersaing secara global, berinvestasi dalam pengukuran kadar air yang akurat dan proses pengeringan yang konsisten bukanlah pilihan—itu hal mendasar.
Apakah Anda ingin meningkatkan lini pengeringan venir atau menambahkan deteksi kadar air online ke pabrik kayu lapis Anda? Tim kami menyediakan solusi yang disesuaikan untuk pengeringan venir kayu lunak dan kayu keras, membantu Anda mencapai MC optimal setiap saat. Hubungi kami hari ini untuk membahas kebutuhan produksi Anda dan mendapatkan proposal terperinci.