

Daftar Periksa Pemeliharaan Pengering Veneer
Mesin pengering venir adalah salah satu peralatan yang paling keras bekerja di pabrik kayu lapis atau venir mana pun. Mesin ini beroperasi panas selama 20 jam sehari, menangani ribuan lembar basah, dan tidak pernah berhenti selama musim puncak. Namun seperti mesin industri lain yang beroperasi pada suhu tinggi dengan bagian bergerak dan debu mudah terbakar, mesin ini menuntut perawatan yang disiplin. Mengabaikan bahkan satu subsistem dapat memicu reaksi berantai: pengeringan yang buruk, retak tepi, tagihan bahan bakar lebih tinggi, waktu henti tak terduga, dan dalam kasus terburuk, kebakaran. Artikel ini menguraikan poin perawatan yang paling penting pada pengering venir kayu, disusun berdasarkan prioritas sistem, sehingga manajer pabrik dan tim perawatan tahu persis di mana harus memfokuskan waktu mereka.
Area perawatan pertama dan paling terlihat adalah sistem pengangkutan—baik roller pada pengering veneer roller maupun sabuk mesh pada pengering veneer sabuk mesh. Komponen-komponen ini membawa setiap lembar melalui ruang pengeringan, dan setiap ketidaksejajaran, keausan, atau kegagalan mekanis akan menghentikan produksi secara instan. Pada mesin roller, roller itu sendiri harus dijaga tetap bersih dan bebas dari penumpukan resin. Veneer panas melepaskan gula dan resin alami yang memanggang ke permukaan roller, menciptakan titik tinggi yang menandai atau memberi bekas pada lembar berikutnya. Setiap shift harus mencakup pemeriksaan visual pada permukaan roller, terutama di zona pertama dan terakhir tempat tekanan kontak lembar paling tinggi. Bantalan roller dan rumah bantalan perlu diberi gemuk setiap bulan dengan gemuk bertemperatur tinggi dengan rating di atas 150°C. Memberi gemuk berlebihan itu boros, tetapi kurang memberi gemuk itu berbahaya—panas menghancurkan bantalan dengan cepat. Pada mesin sabuk mesh, ketegangan dan pelacakan sabuk menjadi perhatian harian. Sabuk yang bergeser ke satu sisi akan menggores dinding ruang, mengurai mesh, dan akhirnya sobek. Penyesuaian pelacakan harian dan pemeriksaan ketegangan mingguan mencegah sebagian besar kegagalan sabuk. Rantai penggerak dan sproket pada kedua jenis mesin perlu dilumasi setiap minggu menggunakan oli gigi tugas berat 220# pada reducer dan pelumas rantai yang sesuai pada sambungan terbuka. Level oli reducer harus diperiksa setiap 500 jam operasi dan diganti sesuai jadwal pabrikan.
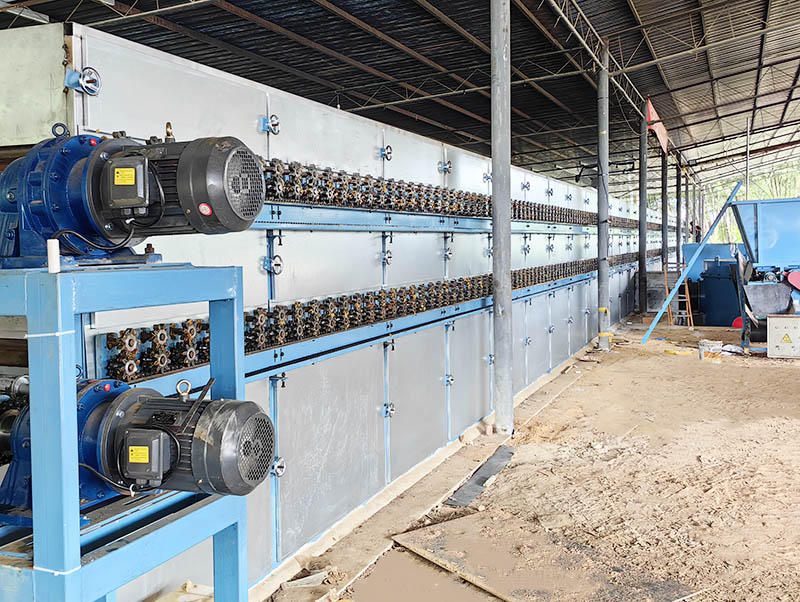
Prioritas kedua adalah bantalan dan titik pelumasan. Pengering veneer kayu pada umumnya memiliki puluhan bantalan yang beroperasi dalam kondisi bersuhu tinggi, berkelembapan tinggi, dan banyak debu. Gemuk standar cepat terurai di atas 120°C, sehingga gemuk litium-kompleks atau sintetis bertemperatur tinggi wajib digunakan untuk semua bantalan di zona panas. Bantalan tertutup harus diisi hingga 20%–30% kapasitas; bantalan terbuka hingga 30%–50%. Pengisian berlebih menimbulkan panas berlebih dan menarik debu. Bantalan zona panas pada pengering rol sering kali perlu dilumasi setiap dua minggu selama musim puncak, bukan jadwal sebulan sekali yang digunakan di departemen yang lebih dingin. Tim pemeliharaan harus menempelkan peta pelumasan di pengering yang menunjukkan setiap titik bantalan, jenis gemuk, dan frekuensinya. Ketika bantalan rusak pada pengering yang sedang beroperasi, jendela perbaikan singkat—tetapi jika bantalan cadangan tidak digemuki terlebih dahulu dan disiapkan di dekatnya, jendela singkat itu berubah menjadi penghentian operasi setengah hari.
Ketiga adalah sistem udara: kipas, impeler, sabuk, dan saluran udara. Kipas adalah paru-paru mesin pengering venir. Kipas menggerakkan udara panas melintasi permukaan venir dan membawa pergi uap air yang menguap. Seiring waktu, impeler menumpuk debu, resin, dan partikel kayu halus. Penumpukan ini merusak keseimbangan dinamis, menyebabkan getaran, kebisingan, dan kegagalan bantalan dini. Impeler harus dibersihkan setiap shift atau minimal setiap minggu. Pemeriksaan visual sederhana—mencari endapan yang tidak merata pada permukaan sudu—menangkap sebagian besar masalah lebih awal. Sabuk penggerak (sabuk-V) yang menghubungkan motor ke poros kipas perlu diperiksa ketegangannya setiap bulan. Sabuk yang longgar akan selip, mengurangi aliran udara dan meningkatkan beban motor. Sabuk yang terlalu kencang membebani bantalan secara berlebihan. Saluran udara di dalam ruang harus diperiksa setiap triwulan untuk kebocoran udara, bagian yang runtuh, atau nosel yang terlepas. Satu gasket yang pecah pada sambungan saluran dapat mengalihkan udara panas menjauh dari venir, menciptakan titik dingin yang nantinya muncul sebagai kelembapan tidak merata di saluran keluar.
Sistem kritis keempat adalah sumber panas dan peralatan pembakaran. Baik pabrik menggunakan tungku udara panas biomassa, ketel uap dengan penukar panas, atau pembakar gas, di sinilah sebagian besar kebakaran dimulai dan sebagian besar bahan bakar terbuang. Tungku biomassa perlu pembersihan abu harian dari jeruji dan pembersihan saluran gas buang mingguan. Penumpukan abu pada jeruji membatasi asupan udara, menyebabkan pembakaran tidak sempurna dan asap yang menodai venir berwarna terang. Saluran gas buang yang dilapisi jelaga kehilangan efisiensi perpindahan panas dengan cepat—lapisan jelaga setebal 3 mm dapat memotong efisiensi sebesar 15%–30%. Sistem uap perlu memeriksa perangkap saluran kondensat setiap minggu; perangkap yang rusak membiarkan uap mengalir langsung, membuang panas dan menciptakan fluktuasi kelembapan di dalam pengering. Pembakar gas dan minyak perlu pembersihan nosel, inspeksi sensor api, dan verifikasi tekanan gas setiap bulan. Elektroda penyalaan aus dan harus diganti sebelum rusak, bukan sesudahnya. Pengering venir kayu hanya seandal sumber panasnya—ketika tungku mati, seluruh lini berhenti.
Kelima adalah penukar panas dan saluran udara panas. Pada pengering yang dipanaskan dengan uap atau minyak termal, berkas pipa bersirip memindahkan panas dari medium ke udara. Sirip-sirip ini mengumpulkan debu, resin, dan serbuk kayu halus yang berfungsi sebagai isolator, menghambat perpindahan panas. Pembersihan permukaan setiap bulan dengan udara bertekanan atau sikat lembut memulihkan efisiensi. Pembersihan mendalam seluruh saluran udara setiap kuartal menghilangkan kotoran yang menumpuk dan membatasi aliran. Pemeriksaan panel isolasi, segel pintu, dan bahan gasket akses mencegah masuknya udara dingin yang memaksa burner bekerja lebih keras. Pengering yang membocorkan 10% udara panasnya melalui segel yang rusak pada dasarnya membakar uang.
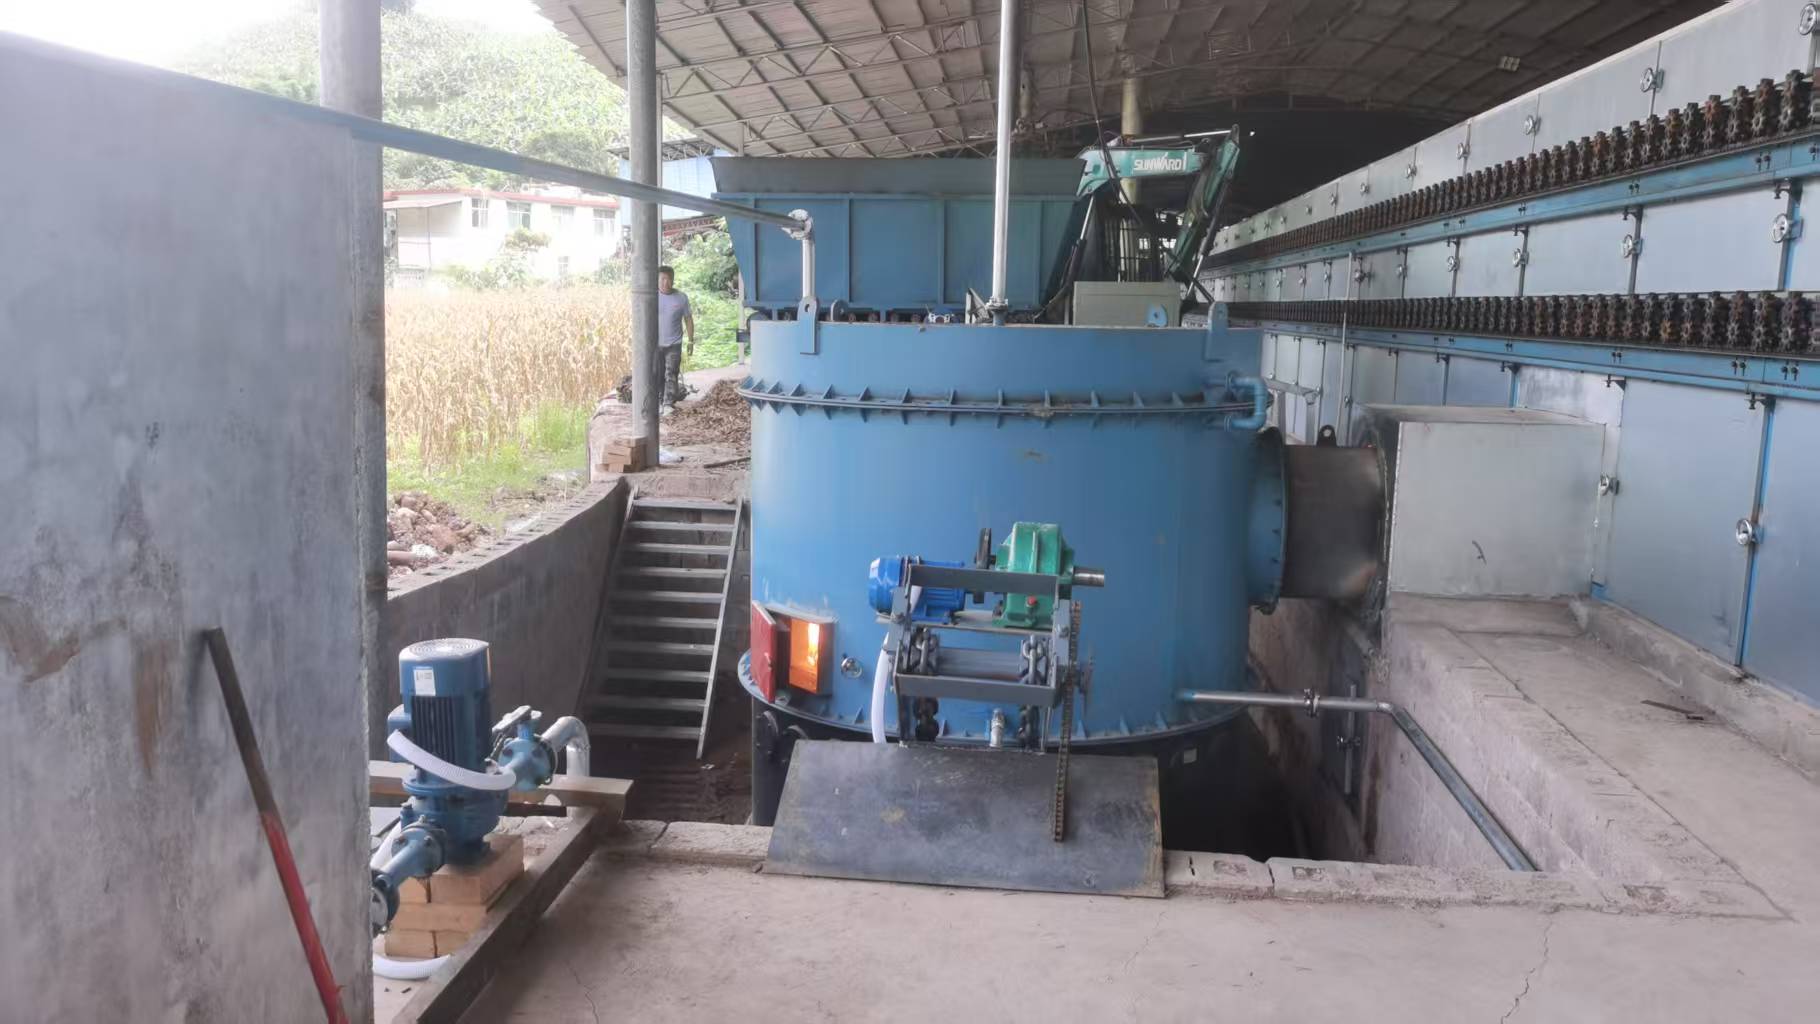
Keenam, sensor dan sistem kontrol. Pengering modern mengandalkan PLC, inverter, sensor suhu, probe kelembapan, dan terkadang pengukur kadar air inline. Perangkat ini hanya berguna jika pembacaannya akurat. Sensor suhu mengalami pergeseran seiring waktu, terutama di lingkungan dengan siklus tinggi. Mengkalibrasinya terhadap referensi yang diketahui setiap kuartal mencegah masalah “pengering menunjukkan 130°C tetapi terasa seperti 110°C”. Sensor kelembapan dan kadar air memerlukan perhatian lebih—debu kayu menempel pada permukaan probe dan mengacaukan pembacaan. Pengukur kadar air inline di saluran keluar pengering harus diperiksa terhadap uji laboratorium oven-dry setiap minggu. Kabinet kontrol harus dijaga bebas debu; lapisan serbuk gergaji konduktif pada terminal relai dapat menyebabkan gangguan intermiten yang hampir mustahil dilacak. Log alarm di PLC harus ditinjau setiap minggu, bukan hanya saat gangguan terpicu. Alarm “kecil” yang berulang—selip sabuk, suhu berlebih, aliran udara rendah—adalah peringatan dini akan kegagalan yang lebih besar yang akan datang.
Ketujuh adalah pencegahan kebakaran dan housekeeping. Ini bukan pemeliharaan opsional; ini adalah pemeliharaan untuk kelangsungan hidup. Udara panas, debu kayu halus, dan uap resin di dalam mesin pengering veneer menciptakan campuran yang mudah terbakar. Pembersihan harian pada zona infeed dan outfeed, celah roller, bagian bawah sabuk mesh, dan lantai ruang pengering menghilangkan beban bahan bakar. Debu kayu tidak boleh dibiarkan menumpuk lebih dari lapisan tipis di mana pun di dalam pengering. Sikat lembut, bukan gerinda sudut atau pengikis baja, harus digunakan pada permukaan roller untuk menghindari kerusakan pada lapisan akhir. Banyak pabrik menjadwalkan pembersihan internal penuh setiap akhir pekan selama musim produksi—sebuah tim masuk ke pengering yang sudah didinginkan dengan penyedot debu dan sikat, menghilangkan setiap endapan yang dapat dijangkau. Praktik tunggal ini mencegah lebih banyak kebakaran pengering daripada sistem sprinkler mana pun.
Kedelapan, bagian pendingin di pintu keluar pengering perlu disebutkan secara khusus. Kipas pendingin dan saluran udara harus diperiksa setiap bulan untuk penyumbatan. Jika bagian pendingin gagal, lembaran panas keluar di atas 60°C, langsung ditumpuk, dan bisa melengkung, terbakar sendiri (terutama kayu pinus), atau mengalami retakan tepi yang tertunda. Pemeriksaan sederhana dengan termometer inframerah di konveyor keluaran memberi tahu tim pemeliharaan apakah sistem pendingin berfungsi. Jika suhu lembaran melebihi 40°C di penumpuk, kipas pendingin perlu diservis.
Secara keseluruhan, ritme pemeliharaan untuk pengering venir kayu adalah sebagai berikut:
Harian: Periksa pelacakan/ketegangan sabuk atau kebersihan rol, periksa impeler kipas, bersihkan zona masuk/keluar, periksa suhu bantalan dengan tangan, verifikasi nyala api pembakar dan pembuangan abu (biomassa), tinjau log alarm PLC.
Mingguan: Beri gemuk pada bantalan zona panas, lumasi rantai, periksa ketegangan sabuk-V, bersihkan impeler jika belum dilakukan setiap hari, uji perangkap kondensat (uap), kalibrasi sensor kelembapan terhadap sampel laboratorium, periksa segel pintu.
Bulanan: Bersihkan sirip penukar panas secara menyeluruh, periksa level oli peredam, verifikasi kalibrasi sensor suhu, periksa saluran udara terhadap kebocoran, servis kipas pendingin, siapkan bantalan dan sabuk cadangan.
Triwulanan: Pembersihan bagian dalam ruang secara menyeluruh, penghilangan kerak pada saluran gas buang, pengujian isolasi inverter dan motor, ganti bagian sabuk jaring yang aus, bongkar pasang nosel pembakar.
Tahunan: Ganti oli kotak roda gigi secara menyeluruh, audit inventaris bantalan lengkap, ganti semua gemuk suhu tinggi dengan stok baru, uji tekanan sirkuit uap/minyak termal, overhaul pembakar, tingkatkan perangkat lunak PLC jika tersedia.
Mesin pengering venir yang terawat dengan baik beroperasi lebih senyap, menggunakan bahan bakar lebih sedikit, menghasilkan keluaran yang lebih seragam, dan bertahan bertahun-tahun lebih lama dibandingkan mesin yang diabaikan. Perbedaan biaya operasional tahunan antara program pemeliharaan yang disiplin dan pendekatan reaktif “perbaiki saat rusak” sering kali mencapai 15%–25% hanya dari penghematan bahan bakar, ditambah lagi biaya yang dihindari dari satu kerusakan besar. Bagi pelanggan Shine Machinery, kami menyediakan manual pemeliharaan terperinci untuk setiap pengering, tetapi kunci sebenarnya adalah membangun budaya di mana tim pemeliharaan memahami mengapa setiap tugas itu penting—bukan hanya apa yang harus dilakukan.
Keretakan tepi, kelembapan yang tidak merata, tagihan bahan bakar yang meningkat, dan penghentian tak terduga hampir selalu merupakan gejala dari pemeliharaan yang terlewat di suatu tempat dalam daftar ini. Pengering sedang memberi tahu operator sesuatu. Pertanyaannya adalah apakah ada yang mendengarkan sebelum lembaran berikutnya retak, sabuk berikutnya sobek, atau bantalan berikutnya macet. Pengering venir kayu bukanlah mesin “atur dan lupakan”. Ini adalah sistem presisi yang membalas perhatian dengan keandalan, efisiensi, dan keuntungan.