

Cara Memilih Pengering Veneer yang Sesuai
Memilih mesin pengering veneer yang tepat adalah salah satu keputusan paling konsekuensial yang dibuat oleh pemilik pabrik kayu lapis atau veneer. Ini bukan pembelian komoditas sederhana di mana harga terendah menang. Pengering yang salah akan mengunci pabrik ke dalam retak tepi kronis, kelembapan tidak merata, konsumsi bahan bakar berlebihan, dan penolakan pelanggan yang tidak dapat diperbaiki dengan penyesuaian hot-press apa pun. Pengering veneer kayu yang tepat, yang disesuaikan dengan spesies, rentang ketebalan, output harian, dan tingkat produk hilir pabrik, menjadi mesin keuntungan yang membayar sendiri dalam beberapa bulan. Artikel ini membahas kerangka keputusan tujuh langkah yang digunakan Shine Machinery saat menasihati pelanggan di seluruh Asia Tenggara, Afrika, dan Amerika Selatan tentang pemilihan pengering.
Langkah pertama adalah menghitung permintaan produksi riil. Banyak pembeli mulai dengan mengatakan “Saya butuh pengering 60 meter kubik per hari” tanpa menjelaskan apakah volume itu kayu lapis basah atau kayu lapis kering, satu shift atau tiga shift, atau berapa kadar air awal dari kayu gelondongan mereka. Detail-detail ini mengubah segalanya. Dalam kondisi tropis, kayu lapis yang baru dikupas dapat mengandung kadar air 60% hingga 100%, kadang-kadang melebihi 120% selama musim hujan. Data industri menunjukkan bahwa mengeringkan satu meter kubik kayu lapis basah mengonsumsi sekitar 400.000 kkal panas. Pabrik yang menargetkan 60 meter kubik per hari dengan jadwal dua shift selama 20 jam perlu memproses sekitar 3 meter kubik per jam, yang berarti sekitar 1.200.000 kkal per jam beban termal. Dengan memperhitungkan efisiensi termal 75% dan margin keamanan 20% hingga 30%, burner dan chamber harus berukuran sekitar 1.600.000 kkal per jam atau lebih. Menawarkan pengering berdasarkan kapasitas meter kubik kering tanpa mengonfirmasi shift, kadar air awal, dan kondisi cuaca adalah resep untuk kekurangan kapasitas kronis. Pengering kayu lapis harus berukuran untuk input basah skenario terburuk, bukan output kering skenario terbaik.
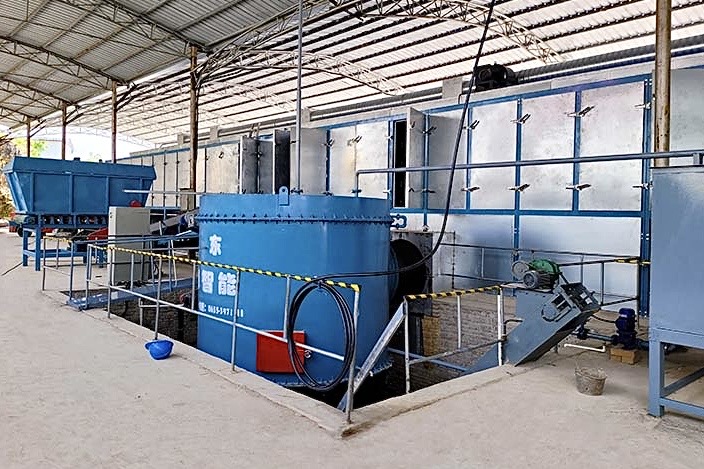
Langkah kedua adalah memilih jenis mesin berdasarkan ketebalan venir dan penggunaan akhir. Di sinilah lebih banyak kesalahan terjadi dibandingkan di tempat lain. Pengering sabuk jaring dan pengering rol tidak dapat dipertukarkan. Mesin pengering venir sabuk jaring sepenuhnya mendukung venir dekoratif tipis dari 0,3 mm hingga 1,5 mm, mencegah keriting, tepi menggulung, dan lekukan. Mesin ini wajib digunakan untuk venir rekayasa, kenari rekonstitusi, dan bahan permukaan kelas hotel. Pengering rol menggunakan rol baja yang dipanaskan untuk meratakan dan mengangkut lembaran secara mekanis dari 1,2 mm hingga 5,0 mm. Mesin ini lebih cepat, lebih murah, dan ideal untuk inti kayu lapis serta venir belakang pada spesies seperti poplar, kayu karet, eukaliptus, dan Falcata. Mencoba menjalankan venir permukaan 0,5 mm melalui pengering rol menghasilkan bekas rol dan tepi menggulung. Menjalankan stok inti struktural 3,5 mm melalui pengering sabuk jaring membuang ruang lantai dan energi. Pabrik yang memproduksi venir permukaan tipis dan stok inti tebal harus memasang dua lini khusus atau memilih mesin konvertibel dengan bagian sabuk jaring dan rol. Pengering venir kayu hanya sebaik kesesuaian mekanisnya dengan ketebalan produk.
Langkah ketiga adalah mencocokkan kurva pengeringan dengan spesies kayu. Tidak semua venir tahan terhadap panas yang sama. Spesies ringan dengan kepadatan rendah seperti poplar, balsa, dan Falcata memerlukan suhu masuk yang lembut 80°C hingga 90°C dan suhu zona utama 120°C hingga 130°C. Rubberwood, yang mengandung gula dan getah alami, memerlukan pemanasan awal 90°C hingga 100°C dan pengeringan utama 140°C hingga 155°C, diikuti dengan pendinginan menyeluruh untuk mencegah jamur. Pinus dan cemara melepaskan resin yang dapat menempel dan mengeras pada roller dan sabuk; keduanya memerlukan suhu masuk 80°C hingga 90°C dan zona utama 120°C hingga 130°C dengan kecepatan jalur yang lebih lambat. Kayu keras seperti birch dan beech memindahkan kelembapan secara perlahan dan memerlukan waktu tinggal yang lebih lama. Venir berwarna rekayasa adalah yang paling sensitif—venir ini memerlukan suhu masuk 70°C hingga 80°C, pengeringan utama 90°C hingga 110°C, dan bagian pendinginan khusus untuk mencegah perubahan warna. Mesin pengering venir yang berkualitas harus menawarkan kontrol suhu independen multi-zona dan penggerak frekuensi variabel pada konveyor, bukan satu titik setel untuk seluruh ruang. Satu kurva generik untuk setiap spesies menjamin produk cacat pada setidaknya satu lini produksi.
Langkah keempat adalah memilih sumber panas, yang sebenarnya merupakan keputusan tentang biaya operasional dan ketersediaan bahan bakar. Tungku udara panas biomassa yang membakar limbah kayu, serbuk gergaji, dan sisa pemangkasan memberikan biaya operasional terendah bagi pabrik yang menghasilkan aliran limbahnya sendiri. Inilah sebabnya pengering udara panas biomassa Shine Machinery mendominasi di klaster kayu lapis di Vietnam, Indonesia, dan India. Sistem ketel uap cocok untuk pabrik yang sudah memiliki jaringan uap, tetapi memerlukan penukar panas dan pengelolaan kondensat yang cermat. Sistem minyak termal memberikan kontrol suhu paling stabil untuk venir rekayasa kelas atas, tetapi biaya awalnya lebih tinggi. Gas alam bersih dan otomatis, tetapi mahal dan tidak tersedia di banyak wilayah produksi. Pemanas listrik terbatas pada lini laboratorium. Bagi sebagian besar pabrik kayu lapis tropis dan subtropis, tungku udara panas biomassa yang dipadukan dengan cadangan uap menawarkan fleksibilitas terbaik dan biaya seumur hidup terendah. Pengering venir kayu hanya sehemat bahan bakarnya, dan bahan bakar bersifat lokal.
Langkah kelima adalah menentukan tingkat otomatisasi berdasarkan skala pabrik. Pabrik kecil yang memproduksi di bawah 30 meter kubik per hari dapat beroperasi dengan pemasukan manual, termostat mekanis, dan dua atau tiga operator. Pabrik ukuran menengah pada 30 hingga 90 meter kubik per hari memerlukan pemasukan otomatis, kontrol layar sentuh PLC, dan pemeriksaan kadar air inline berkala. Operasi besar di atas 90 meter kubik per hari harus memiliki integrasi penggolongan otomatis, pengukur kadar air online di keluaran, pemantauan alarm jarak jauh, dan pencatatan data untuk ketertelusuran kualitas. Otomatisasi berlebihan pada pabrik kecil membuang modal. Otomatisasi kurang pada pabrik besar menciptakan hambatan tenaga kerja dan keluaran yang tidak konsisten. Mesin pengering venir harus sesuai dengan kematangan manajemen pabrik, bukan hanya anggarannya.
Langkah keenam adalah memverifikasi kondisi lokasi dan sistem keselamatan. Banyak proyek pengering terhenti pada tahap instalasi karena dimensi aula, tinggi pintu, akses derek, atau lorong perawatan tidak pernah diukur. Pasokan listrik harus dipastikan—pengering modern dengan kipas, inverter, dan kontrol PLC dapat menarik daya 50 kW hingga 200 kW tergantung ukurannya. Keselamatan kebakaran tidak bisa ditawar: debu kayu halus yang bercampur dengan udara panas dan uap resin merupakan campuran yang mudah terbakar. Deteksi percikan api, pemadaman otomatis dengan air atau gas, dan ekstraksi debu di zona masuk dan keluar bersifat wajib, bukan opsional. Bagian pendinginan harus cukup panjang untuk menurunkan suhu lembaran di bawah 40°C sebelum ditumpuk; pengikatan lembaran panas menyebabkan pelengkungan, retakan tepi yang tertunda, dan pada kayu pinus, pembakaran spontan. Saluran udara panas dari tungku ke ruang pengering harus sesingkat mungkin—setiap meter saluran tanpa insulasi kehilangan panas. Pengering venir kayu yang tidak dapat dipasang dengan aman dan dirawat dengan mudah tidak akan pernah memberikan kinerja sesuai ratingnya.
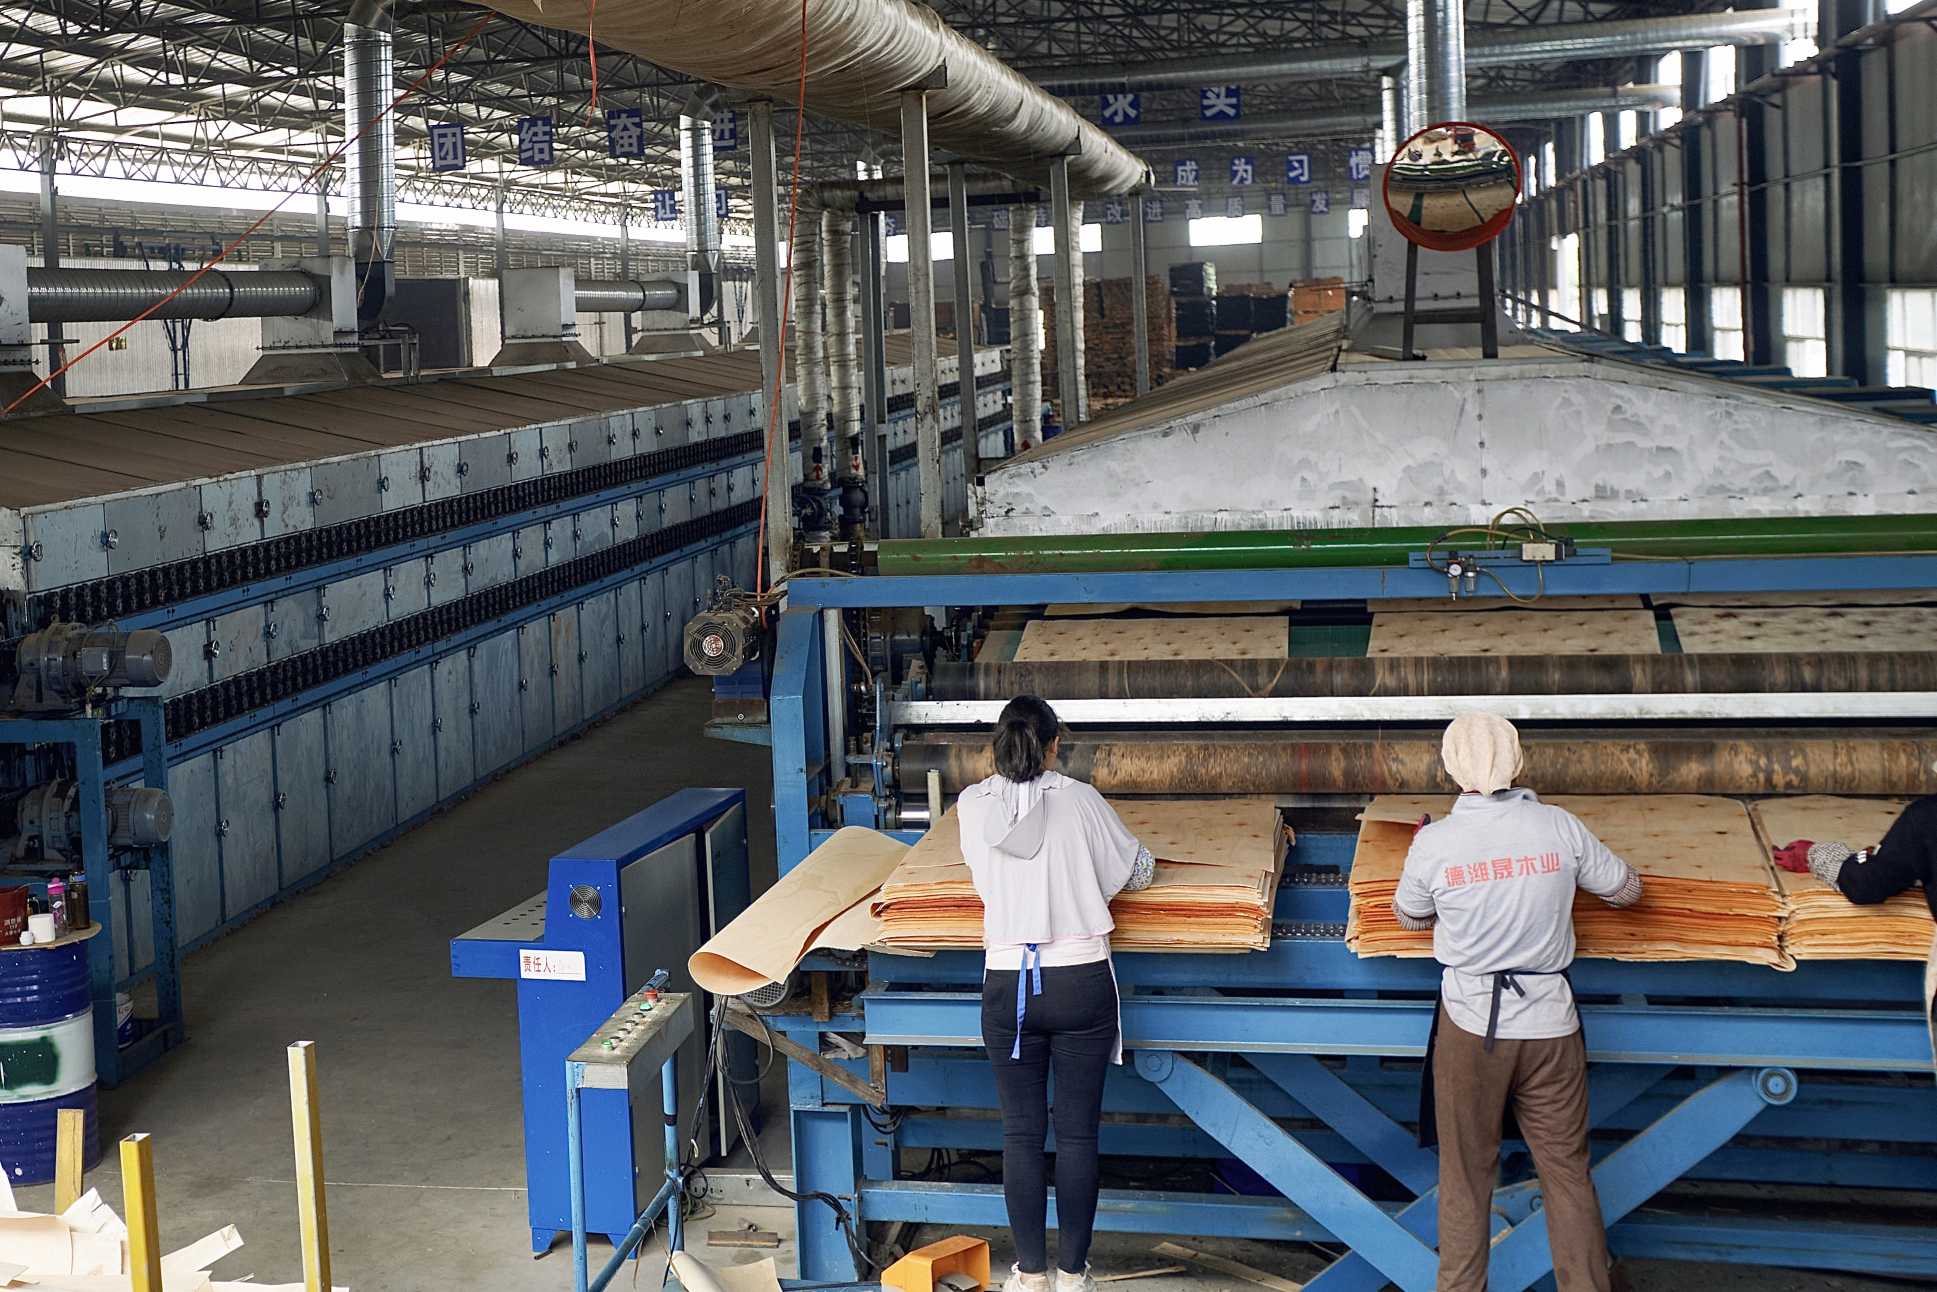
Langkah ketujuh adalah menghitung payback, yaitu bagaimana keputusan peralatan disetujui. Rumusnya sederhana: penghematan bahan bakar tahunan ditambah nilai tahunan dari penurunan tingkat penolakan, dibagi total investasi peralatan. Mengganti pengering gas alam dengan sistem biomassa di pabrik yang kaya limbah kayu dapat memangkas biaya bahan bakar sebesar 40% hingga 60%. Memperketat keseragaman kadar air dari plus atau minus 2% menjadi plus atau minus 1% biasanya mengurangi lembaran yang ditolak sebesar 2% hingga 4%. Menghilangkan retak tepi melalui zonasi inlet yang tepat dan peningkatan kecepatan jalur yang terkendali meningkatkan lebih banyak lembaran dari kelas BB ke kelas AB. Sebagian besar pengering Shine yang dispesifikasikan dengan baik mencapai payback dalam 6 hingga 18 bulan. Setiap proposal yang melebihi 24 bulan patut ditinjau ulang secara kritis, baik pada asumsi kapasitas maupun pilihan sumber panas. Mesin pengering venir bukanlah pusat biaya bila ukurannya tepat dan dioperasikan dengan benar—mesin ini adalah pelindung margin.
Untuk merangkum kerangka kerja ini dalam satu kalimat: hitung kapasitas berdasarkan input basah, pilih sabuk mesh atau roller berdasarkan ketebalan, atur kurva berdasarkan spesies, pilih biomassa di tempat yang ada kayu limbah, sesuaikan otomatisasi dengan ukuran pabrik, konfirmasi lokasi dan keselamatan kebakaran, serta buktikan pengembalian modal dalam hitungan bulan, bukan tahun. Bagi pabrik yang mengikuti tujuh langkah ini, pengering veneer kayu menjadi mesin paling andal di lantai produksi. Bagi yang melewatkan langkah dua, tiga, atau enam, mesin ini menjadi pelajaran mahal.
Shine Machinery memasok mesin pengering veneer jenis sabuk jaring dan rol dengan sumber panas biomassa, uap, minyak termal, dan gas, yang dirancang untuk lini produksi veneer Falcata, Lauan, kayu karet, pinus, birch, dan veneer rekayasa dari 30 hingga 120 meter kubik per hari. Setiap proposal dimulai dengan tujuh pertanyaan yang sama: hasil basah harian, jumlah shift, rentang ketebalan, jenis kayu, kadar air awal dan target, sumber panas yang ada, dan dimensi aula. Jawabannya menentukan apakah pelanggan memerlukan pengering rol satu dek yang kompak, penghemat energi dua dek, atau lini sabuk jaring multi-zona dengan pendinginan. Karena dalam pengeringan veneer, mesin yang tepat bukanlah yang menawarkan harga terendah—melainkan yang mengubah lembaran kupas basah menjadi veneer datar dan kering secara seragam dengan biaya per meter kubik terendah, hari demi hari, musim demi musim.