

Penyusutan Finir Setelah Pengeringan: Apa yang Diharapkan
Dalam industri pembuatan kayu lapis dan venir, salah satu pertanyaan yang paling sering diajukan baik oleh operator baru maupun berpengalaman adalah: “Berapa banyak venir saya akan menyusut setelah melewati pengering?” Ini bukan kekhawatiran yang sepele. Penyusutan secara langsung memengaruhi pengaturan ketebalan pengupasan, kelonggaran pemangkasan, konsumsi lem, dan dimensi produk akhir. Salah menilai penyusutan dapat menyebabkan pemborosan biaya, limbah berlebihan, atau panel yang tidak memenuhi spesifikasi.
Di Shine Machinery, kami merancang dan membangun pengering venir vertikal (tipe pelat pembalik) yang membantu mengendalikan proses pengeringan dengan presisi. Namun bahkan pengering terbaik tidak dapat mengubah sifat fundamental kayu. Memahami penyusutan venir sangat penting bagi siapa pun yang terlibat dalam produksi kayu lapis. Artikel ini menjelaskan sainsnya, angka-angka di dunia nyata, dan cara menggunakan pengetahuan ini untuk meningkatkan hasil dan kualitas Anda.
1. Sains: Kayu Menyusut Secara Berbeda di Setiap Arah
Kayu baru mulai menyusut ketika kadar airnya turun di bawah titik jenuh serat (FSP), yang biasanya sekitar 30%. Di atas titik ini, air mengisi rongga sel tetapi tidak berkontribusi terhadap perubahan ukuran. Di bawah FSP, air yang terikat di dinding sel menguap, menyebabkan kayu menyusut.
Yang krusial, penyusutan tidak seragam. Penyusutan sangat bervariasi menurut arah:
Memanjang (searah serat): Hanya 0,1%–0,2%. Untuk semua tujuan praktis, panjang lembaran venir tetap tidak berubah setelah pengeringan.
Radial (tegak lurus lingkaran tumbuh): Sekitar 3%–6%. Ini memengaruhi lebar pada tingkat sedang.
Tangensial (sejajar lingkaran tumbuh): Paling tinggi, yaitu 6%–12%. Inilah sebabnya venir sering menggulung, melengkung cekung, atau pecah sepanjang lebarnya.
Karena venir hasil potong putar pada dasarnya adalah lembaran tangensial yang kontinu, arah lebarnya mengalami penyusutan paling mencolok. Panjangnya hampir tetap, itulah sebabnya lini penyusunan kayu lapis jarang mengkhawatirkan variasi panjang.
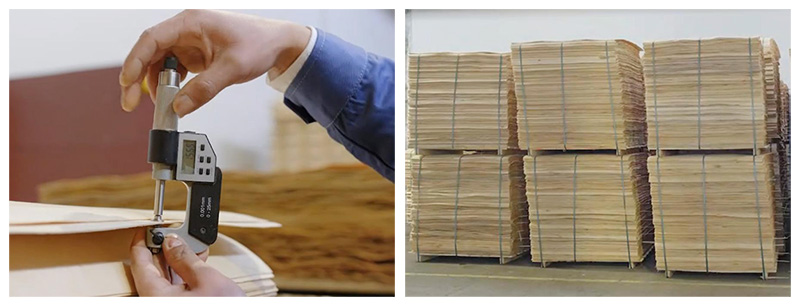
2. Angka Penyusutan Nyata untuk Veneer Kering
Ketika kita berbicara tentang “penyusutan” dalam lingkungan produksi, kita biasanya merujuk pada dua metrik: penyusutan dimensi (luas) dan penyusutan ketebalan.
Berdasarkan data industri dan pengujian pabrik kami sendiri, berikut adalah yang dapat Anda perkirakan saat mengeringkan veneer dari kadar air awal yang tinggi (80%–120%) hingga target akhir 8%–12%:
Penyusutan dimensi keseluruhan (luas proyeksi lebar × panjang):Biasanya 4%–8%, dengan sebagian besar spesies berada pada kisaran 5%–7% rentang.
Penyusutan ketebalan: Sering kali lebih mencolok daripada penyusutan luas, biasanya 4%–10%. Hal ini disebabkan oleh kombinasi kehilangan kelembapan dan “spring‑back” serat yang terkompresi selama pengupasan.
Untuk memberikan gambaran yang lebih jelas, berikut adalah tabel referensi cepat untuk spesies kayu lapis yang umum:
Spesies |
Penyusutan Radial |
Penyusutan Tangensial |
Catatan |
|---|---|---|---|
Populus |
3%–5% |
6%–8% |
Penyusutan ringan; mudah dikeringkan |
Eucalyptus (perkebunan) |
5%–8% |
10%–12% |
Penyusutan tinggi; memerlukan pengeringan suhu rendah |
Pinus / Larix |
Sedikit lebih tinggi |
Lebih tinggi |
Bergetah; lengket; lebih bervariasi |
3. Mengapa Tingkat Penyusutan Berbeda Antar Batch
Bahkan dalam spesies yang sama, Anda mungkin melihat hasil penyusutan yang berbeda. Beberapa faktor berperan:
Kadar Air Awal (MC): Kayu ekaliptus yang baru dikupas dapat melebihi 120% MC, sedangkan poplar seringkali sekitar 100%. Semakin basah venir, semakin besar total penyusutan yang Anda dapatkan.
Target MC Akhir: Mengeringkan hingga 6% MC akan menyusutkan venir sekitar 1%–2% lebih banyak daripada berhenti pada 12% MC.
Kompresi Pengupasan: Selama pemotongan putar, batang penekan memampatkan serat kayu sekitar 10%. Kompresi yang “tersimpan” ini dilepaskan selama pengeringan, menambah penyusutan yang diukur.
Metode Pengeringan:
Pengeringan hot-press (kontak): Penyusutan ketebalan lebih tinggi tetapi kerataan lebih baik.
Pengeringan sabuk jaring / konveksi: Penyusutan sedikit lebih rendah tetapi risiko melengkung lebih tinggi jika tidak dikendalikan.
Ketebalan Finir: Finir yang lebih tipis (0,8–1,5 mm) cenderung memiliki persentase penyusutan yang lebih rendah daripada yang lebih tebal, tetapi jauh lebih rentan terhadap tepi menggulung dan retak ujung.
Catatan Penting: Daftar buku teks mencantumkan nilai penyusutan untuk kayu solid, bukan veneer terkompresi. Selalu verifikasi dengan data produksi Anda sendiri.
4. Tips Produksi: Cara Menggunakan Pengetahuan tentang Penyusutan
A. Tetapkan Ketebalan Pengupasan dengan Toleransi
Jika target ketebalan veneer kering Anda adalah 1,0 mm, Anda tidak bisa langsung mengupas pada 1,0 mm. Anda harus memperhitungkan:
Penyusutan pengeringan (~5%)
Penyerapan garis lem dan kenaikan ketebalan (2%–3%)
Kompresi hot-press (10%–15%)
Dalam praktiknya, tambahkan 8%–12% ke ketebalan kering target. Untuk hasil akhir 1,0 mm, kupas pada sekitar 1,08–1,12 mm.
B. Margin Pemangkasan Lebar dan Panjang
Pengurangan lebar 4%–8% berarti venir selebar 1270 mm dapat keluar dari pengering hanya dengan lebar 1180–1220 mm. Selalu tambahkan 30–50 mm kelonggaran pemangkasan pada lebarnya. Ini memastikan bahwa setelah pengeringan dan penyusutan, venir masih menutupi inti panel kayu lapis tanpa celah.
C. Perhatian Khusus untuk Eucalyptus
Eucalyptus terkenal karena penyusutan tinggi dan tegangan internal. Jika Anda mengeringkannya menggunakan profil suhu tinggi yang sama seperti poplar, Anda berisiko mengalami belahan ujung, retak honeycomb, dan kehilangan pengeringan sebesar 15%–20%. Solusinya adalah pengeringan lambat pada suhu rendah—tepatnya proses yang dirancang untuk pengering veneer vertikal Shine Machinery kami. Dengan mempertahankan suhu konstan 80–100°C dan pembalikan yang lembut, kami meminimalkan tegangan, mengurangi retak, dan menjaga penyusutan dalam batas yang dapat diprediksi.
D. Ukur, Jangan Menebak
Tetapkan rutinitas kualitas yang sederhana:
Ukur dimensi veneer sebelum pengeringan (basah).
Ukur setelah pengeringan (kering).
Hitung faktor penyusutan aktual Anda untuk setiap spesies dan ketebalan.
Catat data ini dan gunakan untuk menyesuaikan pengaturan pengupasan.
Seiring waktu, Anda akan membangun “basis data penyusutan” yang andal yang menghilangkan tebakan dan meningkatkan hasil.
5. Bagaimana Peralatan Pengeringan yang Tepat Membuat Perbedaan
Meskipun penyusutan tidak dapat dihindari, efek negatifnya dapat dikendalikan. Pengering yang dirancang dengan baik tidak hanya menghilangkan air; pengering tersebut mengatur laju pengeluaran kelembapan untuk mencegah penumpukan tegangan.
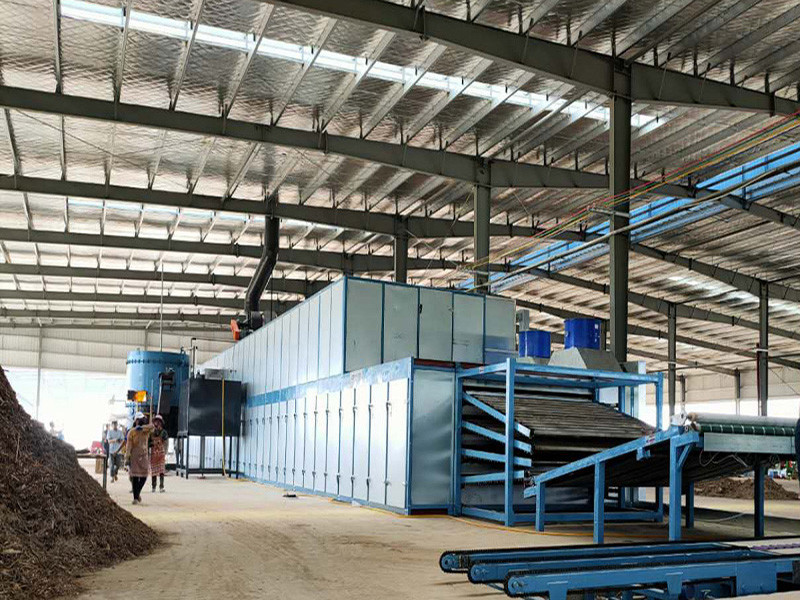
Kami Pengering Veneer Vertikal Shine Machinery (Tipe Pelat Pembalik)menggabungkan beberapa fitur yang secara langsung mengatasi masalah terkait penyusutan:
Pengeringan Lambat pada Suhu Rendah (80–100°C):Mencegah pengerasan permukaan dan tegangan internal, mengurangi retak dan lengkungan.
Distribusi Panas yang Merata:Susunan radiator canggih dan aliran udara pintar memastikan setiap bagian veneer mengering pada laju yang sama, meminimalkan penyusutan berlebih setempat.
Aksi Pembalikan yang Lembut:Pelat pembalik 180° yang unik mengangkut veneer dengan jatuh dan benturan minimal, menghindari kerusakan mekanis yang dapat memperparah cacat akibat penyusutan.
Kontrol Berbantuan AI:Sensor kelembapan opsional dan penyesuaian kecepatan otomatis PLC menjaga MC akhir dalam rentang ±1%, sehingga penyusutan konsisten dari batch ke batch.
Dengan menstabilkan proses pengeringan, Anda tidak hanya mengurangi limbah terkait penyusutan tetapi juga meningkatkan kerataan dan kekuatan venir Anda—yang secara langsung meningkatkan kualitas kayu lapis Anda.
6. Kesimpulan
Penyusutan venir setelah pengeringan adalah fenomena yang kompleks namun dapat dikelola. Ringkasnya:
Perkirakan 4%–8% penyusutan dimensi keseluruhan dan 4%–10% penyusutan ketebalan.
Poplar menyusut lebih sedikit; eukaliptus menyusut lebih banyak.
Selalu tambahkan kelonggaran pengupasan dan pemangkasan berdasarkan data pengukuran Anda sendiri.
Gunakan pengeringan bersuhu rendah dan seragam untuk meminimalkan cacat.
Di Shine Machinery, kami menggabungkan pengetahuan industri yang mendalam dengan teknologi pengeringan inovatif untuk membantu Anda mengubah tantangan ini menjadi keunggulan kompetitif. Baik Anda memproses poplar, eukaliptus, atau kayu keras campuran, pengering venir vertikal kami memberikan presisi dan keandalan yang Anda butuhkan untuk memaksimalkan hasil dan keuntungan.
Ingin mempelajari lebih lanjut tentang mengoptimalkan proses pengeringan venir Anda?Hubungi tim teknis kami hari ini untuk konsultasi yang disesuaikan dan temukan bagaimana Shine Machinery dapat membantu Anda menghasilkan veneer yang lebih rata dan lebih stabil secara dimensi dengan limbah minimal.