

Bagaimana Cara Menggunakan Pengering Venir dengan Benar?
Dalam industri pembuatan kayu lapis dan venir, pengering venir adalah jantung dari lini produksi. Pengoperasiannya yang benar secara langsung menentukan kualitas venir, konsumsi energi, dan masa pakai peralatan. Banyak pabrik mengalami masalah melengkung, retak, pengeringan tidak merata, atau bahkan kerusakan yang sering terjadi—bukan karena mesinnya buruk, tetapi karena tidak digunakan dengan benar. Di Shine Machinery, kami merancang pengering venir vertikal kami (tipe pelat pembalik) agar cerdas dan ramah pengguna, tetapi bahkan peralatan terbaik pun memerlukan kebiasaan pengoperasian yang tepat. Panduan ini memandu Anda melalui cara profesional menjalankan pengering venir, membantu Anda mencapai venir datar berkualitas tinggi dengan biaya serendah mungkin.
1. Pemeriksaan Sebelum Pengoperasian: Bangun Fondasi yang Kokoh
Sebelum menekan tombol start, pemeriksaan menyeluruh sangat penting. Ini bukan hanya soal keselamatan; ini tentang mencegah waktu henti berjam-jam di kemudian hari.
Fondasi dan transmisi:Pastikan mesin dipasang pada alas yang rata dengan deviasi ≤±3mm. Periksa ketegangan rantai, level oli reducer, dan kencangkan semua baut. Bersihkan serpihan kayu atau kotoran dari meja infeed, pelat pembalik, dan celah roller untuk mencegah kemacetan.
Sumber listrik dan panas: Lepaskan tombol darurat, pastikan semua sakelar dalam keadaan mati sebelum menyalakan daya. Untuk sistem uap, buka steam trap untuk mengalirkan kondensat. Untuk sistem oli termal, sirkulasikan oli dan panaskan hingga nilai yang ditetapkan (biasanya 160–200°C) sebelum memasukkan venir. Untuk tungku biomassa atau udara panas, periksa burner, sistem penghilang debu, dan arah putaran kipas.
Kalibrasi sensor: Verifikasi probe suhu, kelembapan, dan kadar air. Kalibrasi ulang setelah mengganti sensor apa pun.
⚠️ Aturan emas: Jangan pernah memasok panas tanpa menjalankan kipas sirkulasi terlebih dahulu. Nyalakan kipas, lalu masukkan panas. Jika tidak, panas berlebih lokal akan merusak pelat pembalik dan seal.
2. Pemanasan awal: Kesabaran Membuahkan Hasil
Jangan terburu-buru memasukkan venir basah ke dalam mesin yang dingin. Pemanasan awal memastikan seluruh ruang pengering mencapai suhu yang stabil dan menghindari guncangan termal.
Nyalakan kipas dan naikkan suhu secara bertahap hingga titik setel proses.
Ini mencegah kondensasi saat venir basah dan dingin masuk, yang dapat menyebabkan venir menempel pada pelat.
Untuk pengering vertikal (pelat berputar), lakukan pemanasan awal zona demi zona agar variasi suhu tetap dalam 3°C di semua lapisan.
3. Pemuatan: Setengah Keberhasilan Terletak pada Cara Anda Memasukkan
Pemuatan yang tidak tepat adalah penyebab utama kualitas pengeringan yang buruk. Ikuti langkah-langkah berikut:
Sortir berdasarkan spesifikasi: Hanya keringkan venir dari jenis kayu dan ketebalan yang sama dalam satu batch (mesin kami menangani 0,8–8mm, tetapi mencampur yang tebal dan tipis menyebabkan yang tipis gosong sementara yang tebal tetap basah).
Pra-perlakukan venir: Potong dengan rapi setelah pengupasan, buang tepi yang melengkung, dan kibaskan air permukaan. Jika kadar air awal melebihi 80%, keringkan secara alami terlebih dahulu untuk mengurangi beban pada pengering utama.
Orientasi yang benar:Tempatkan venir secara tegak lurus (90°) terhadap arah pengangkutan. Tidak boleh tumpang tindih, tidak boleh miring. Pada pengering pelat pembalik, letakkan dengan lembut dan merata agar udara panas dapat menembus.
Pemberian umpan yang kontinu dan stabil:Pertahankan ritme pemasukan yang konstan. Hindari pemberian umpan “melimpah atau kelaparan”, karena pemuatan yang terputus-putus menyebabkan fluktuasi suhu dan menggandakan tingkat penolakan.
4. Pemantauan Saat Pengoperasian: Perhatikan Empat Parameter Utama
Setelah berjalan, fokus Anda harus pada penyeimbangan suhu, kecepatan, volume udara, dan kadar air.
Kurva suhu:Kami merekomendasikan kisaran konstan 80–100°C untuk pengeringan lambat bersuhu rendah. Ini mencegah tegangan internal, pelengkungan, dan keretakan. Venir tebal (>3mm) memerlukan pemanasan yang lebih lambat agar tidak terjadi kerak kering dengan inti basah. Jangan pernah “menembakkan panas” untuk mengejar hasil—pemanggangan cepat bersuhu tinggi sama dengan keretakan dan kerapuhan.
Kecepatan pengangkutan:Hubungkan kecepatan langsung ke ketebalan venir. Lembaran tipis (0,8–1,5 mm) bergerak lebih cepat; lembaran tebal (3–8 mm) bergerak lebih lambat. Gunakan inverter untuk menyesuaikan kecepatan; jangan mengandalkan penumpukan material untuk mengontrol suhu.
Pembuangan kelembapan dan volume udara:Sesuaikan peredam pembuangan berdasarkan sensor kelembapan. Jangan biarkan sepenuhnya tertutup (menahan uap air) atau sepenuhnya terbuka (membuang panas). Bersihkan saluran udara, sirip penukar panas, dan filter setiap minggu—debu setebal 1 mm dapat menurunkan efisiensi panas sebesar 10%.
Loop tertutup kadar air:Target kadar air akhir 8%–12% (ideal untuk perekatan kayu lapis). Jangan menilai dari rasa permukaan; periksa bagian inti. Pengeringan berlebihan di bawah 6% membuat venir rapuh. Jika dilengkapi pengukur kadar air online, hubungkan ke PLC untuk kontrol kecepatan otomatis. Jika tidak, lakukan pengambilan sampel manual 3–5 kali per shift.
Masalah umum dan perbaikan cepat:
Masalah |
Kemungkinan Penyebab |
Solusi |
|---|---|---|
Retak/melengkung |
Suhu masuk terlalu tinggi, pemanasan terlalu cepat |
Turunkan suhu, kurangi kecepatan |
Pengeringan tidak merata, ada bercak basah |
Tumpang tindih, aliran udara terhubung singkat, pembuangan udara buruk |
Atur ulang beban, sesuaikan damper, bersihkan penukar panas |
Melengkung setelah keluar |
Pendinginan tidak memadai |
Perpanjang zona pendinginan; suhu keluar harus <40°C |
Macet/tidak sejajar |
Umpan bengkok, pelat tidak sejajar |
Hentikan darurat, sejajarkan ulang, periksa pelacakan |
Pemanasan lambat |
Knalpot terbuka, uap bercampur air |
Tutup knalpot, buang kondensat |
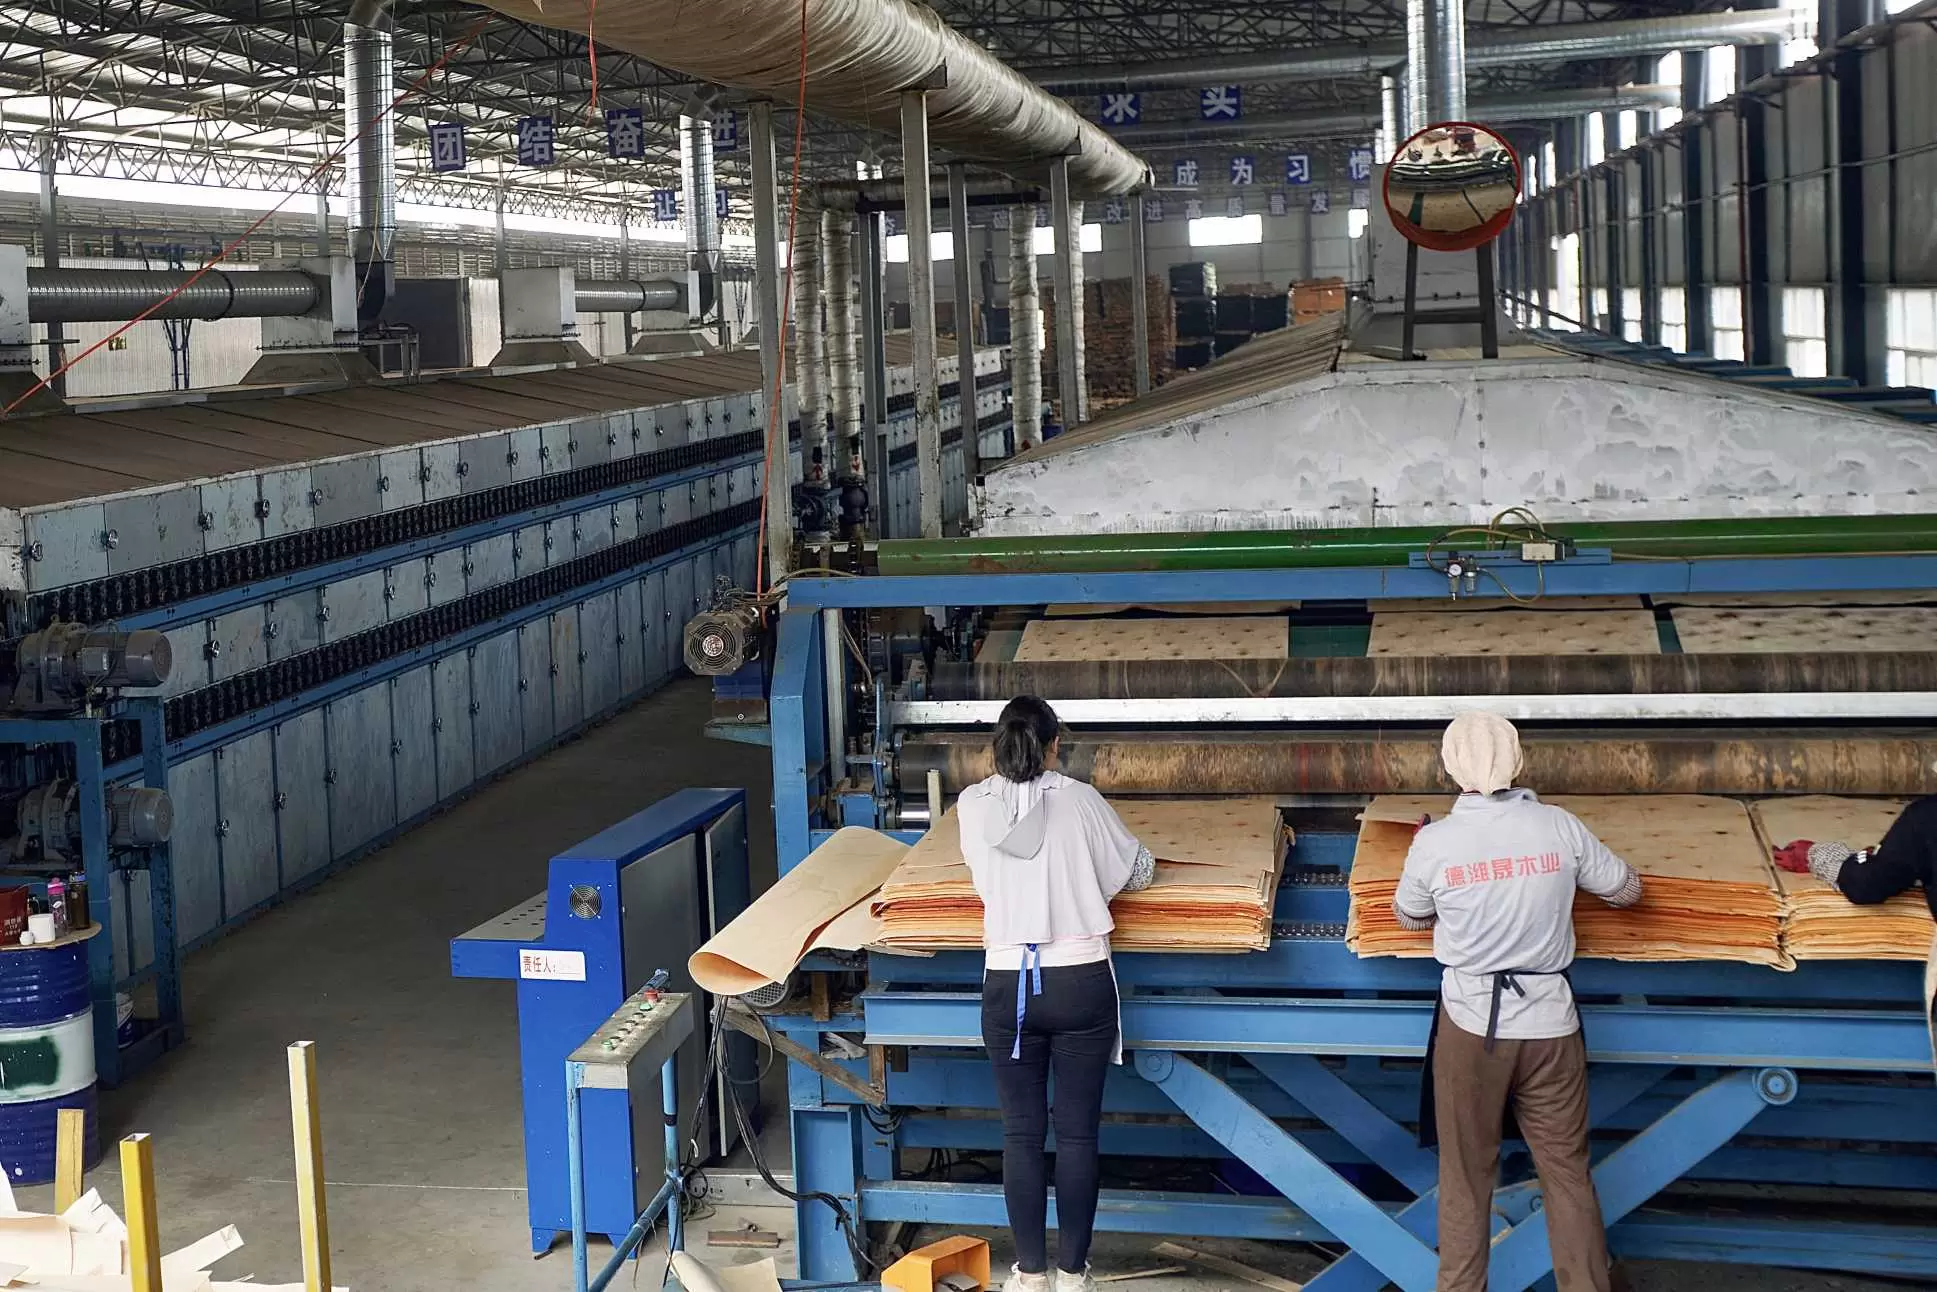
5. Bongkar Muat dan Penumpukan: Jangan Rusak di Garis Akhir
Dinginkan sebelum menumpuk:Veneer panas yang langsung ditumpuk akan terus mengering secara internal, melengkung, dan bahkan dapat terbakar sendiri (terutama pinus). Biarkan melewati zona pendinginan hingga mendekati suhu ruangan.
Periksa kelembapan secara acak:Ambil sampel dari beberapa titik dalam satu batch. Pisahkan lembaran yang terlalu kering atau terlalu basah.
Penumpukan yang tepat:Gunakan penyangga kayu di bagian bawah untuk mengangkat tumpukan dari lantai yang lembap. Tutupi dengan lembaran anti-debu dan anti-lembap. Di bengkel dengan kelembapan tinggi, veneer dapat menyerap kembali kelembapan dalam hitungan jam, yang memengaruhi proses perekatan selanjutnya.
6. Mematikan Mesin: Urutan yang Salah Memperpendek Umur Peralatan
Penghentian yang benar melindungi investasi Anda:
Hentikan pemasokan veneer baru.
Tunggu hingga semua veneer di dalam telah keluar.
Matikan sumber panas (pembakar/steam/oli termal).
Biarkan kipas tetap berjalan selama 15–30 menit untuk meniup sisa panas.
Saat suhu internal turun di bawah 60°C, hentikan kipas dan konveyor.
Putuskan daya utama dan gantungkan label peringatan.
❌ Jangan pernah menarik sakelar daya utama secara langsung saat mesin masih panas. Panas yang terperangkap akan merusak sabuk, seal, dan kabel.
Jika terjadi pemadaman listrik mendadak: pertama tutup katup panas dan bahan bakar. Setelah listrik kembali, periksa kemacetan dan alarm sebelum memulai ulang.
7. Jadwal Perawatan: Ubah Perawatan Menjadi Kebiasaan
Pengering yang terawat dengan baik akan beroperasi secara efisien selama 10–15 tahun. Tempelkan jadwal ini di bengkel Anda:
Harian: Bersihkan pelat pembalik/sabuk jaring, kosongkan penampung debu. Periksa suhu bantalan, suara tidak normal, ketegangan sabuk. Tinjau log alarm PLC.
Mingguan:Oleskan gemuk suhu tinggi (rating 300°C) pada bantalan kipas. Lumasi rantai dengan oli rantai suhu tinggi. Kalibrasi pengukur kelembapan terhadap sampel laboratorium. Periksa segel pintu dan insulasi.
Bulanan: Bersihkan sirip penukar panas secara menyeluruh. Periksa level oli reducer, tambah atau ganti. Periksa kipas pendingin dan saluran udara dari penyumbatan.
Triwulanan: Pembersihan internal menyeluruh. Bersihkan nosel pembakar dan pin penyalaan. Uji insulasi inverter dan motor.
Tahunan: Ganti oli gearbox. Uji tekanan pipa uap/oli termal. Inventarisasi dan ganti suku cadang aus (sabuk, segel, sensor).
8. Garis Merah Keselamatan: Tidak Dapat Ditawar
Jangan pernah meletakkan tangan di dekat pelat pembalik, rantai, atau roller saat beroperasi.
Untuk mengatasi kemacetan: Hentikan darurat → Matikan daya → Lockout/Tagout (LOTO) → Pastikan benar-benar berhenti total sebelum menjangkau.
Jaga ventilasi bengkel; jalankan pengumpul debu secara terus-menerus.
Jaga zona bebas sepanjang 3 meter di sekitar pengering, bebas dari tumpukan venir, serpihan kayu, atau minyak.
Jika terjadi asap, bau aneh, atau suara tidak normal, putuskan sumber panas terlebih dahulu, lalu selidiki. Jangan pernah memperbaiki saat mesin sedang bergerak.
Kesimpulan
Menggunakan pengering veneer dengan benar tidaklah rumit—itu adalah disiplin. Rumusnya sederhana: pemberian umpan dengan spesifikasi sama, pemuatan tegak lurus dan merata, pengeringan lambat pada suhu rendah, kecepatan stabil, lingkar tertutup kelembapan, dinginkan sebelum ditumpuk, dan perawatan terjadwal.Ikuti langkah-langkah ini, dan pengering veneer vertikal Shine Machinery Anda akan menghasilkan veneer yang rata dan berkualitas tinggi dengan penggunaan energi minimal dan masa pakai yang melebihi 10 tahun.
Di Shine Machinery, kami tidak hanya menjual mesin; kami menyediakan dukungan sepanjang siklus hidup. Dari instalasi dan commissioning hingga pelatihan operator dan suku cadang, tim kami memastikan Anda mendapatkan hasil maksimal dari investasi Anda. Hubungi kami hari ini untuk mempelajari lebih lanjut tentang pengering veneer vertikal kami dan bagaimana alat ini dapat mengubah lini produksi Anda.