

Mengapa Venir Pinus Menolak Pengeringan
Di pabrik kayu lapis dan vinir, tidak semua spesies kayu berperilaku sama begitu masuk ke pengering. Operator yang pernah mengolah poplar, kayu karet, atau sengon lalu beralih ke pinus dengan cepat belajar pelajaran pahit: mesinnya tidak rusak; kayunya hanya melawan balik. Vinir pinus adalah salah satu kayu lunak yang paling sulit dikeringkan pada skala industri, dan penyebabnya sudah tertanam dalam kimia, kepadatan, dan struktur kayu jauh sebelum mencapai mesin kupas.
Sebuah modern pengering venir kayu dirancang untuk menghilangkan air bebas dan air terikat secara efisien. Namun pinus tidak bekerja sama seperti spesies lain. Begitu panas naik di dalam ruang, resin melunak, serat bergerak tidak merata, dan lembaran mulai mencari cara untuk melengkung, retak, atau berubah warna. Memahami mengapa hal ini terjadi adalah langkah pertama untuk membangun kurva pengeringan yang benar-benar berfungsi.
Masalah pertama dan paling terkenal adalah resin. Pinus adalah kayu lunak yang mengandung resin. Saluran resinnya membawa sejumlah besar oleoresin, dan ketika venir memasuki zona panas di atas sekitar 120°C, resin itu tidak menguap dengan sopan—resin melunak, mengalir keluar, dan naik ke permukaan. Pada lini tipe rol, resin panas menempel pada rol. Pada lini sabuk jaring, resin melapisi sabuk dan menyumbat celah aliran udara. Begitu resin menempel pada perangkat keras, setiap lembar yang lewat akan terkena sedikit kontaminasi. Hasilnya adalah lapisan lengket pada permukaan venir yang menolak lem selama perakitan dan menolak cat selama finishing. Lebih buruk lagi, uap resin terbawa aliran udara buang dan mengembun pada permukaan penukar panas dan dinding saluran. Selama beberapa minggu, penukar panas kehilangan efisiensi, tekanan statis meningkat, dan seluruh mesin pengering veneer mulai melawan dirinya sendiri. Beberapa pabrik yang menggunakan pengering rol suhu tinggi menjalankan zona hingga 140–180°C untuk spesies yang lebih keras, tetapi pinus tidak dapat dipaksa seperti itu tanpa harus menanggung akibatnya berupa masalah resin.
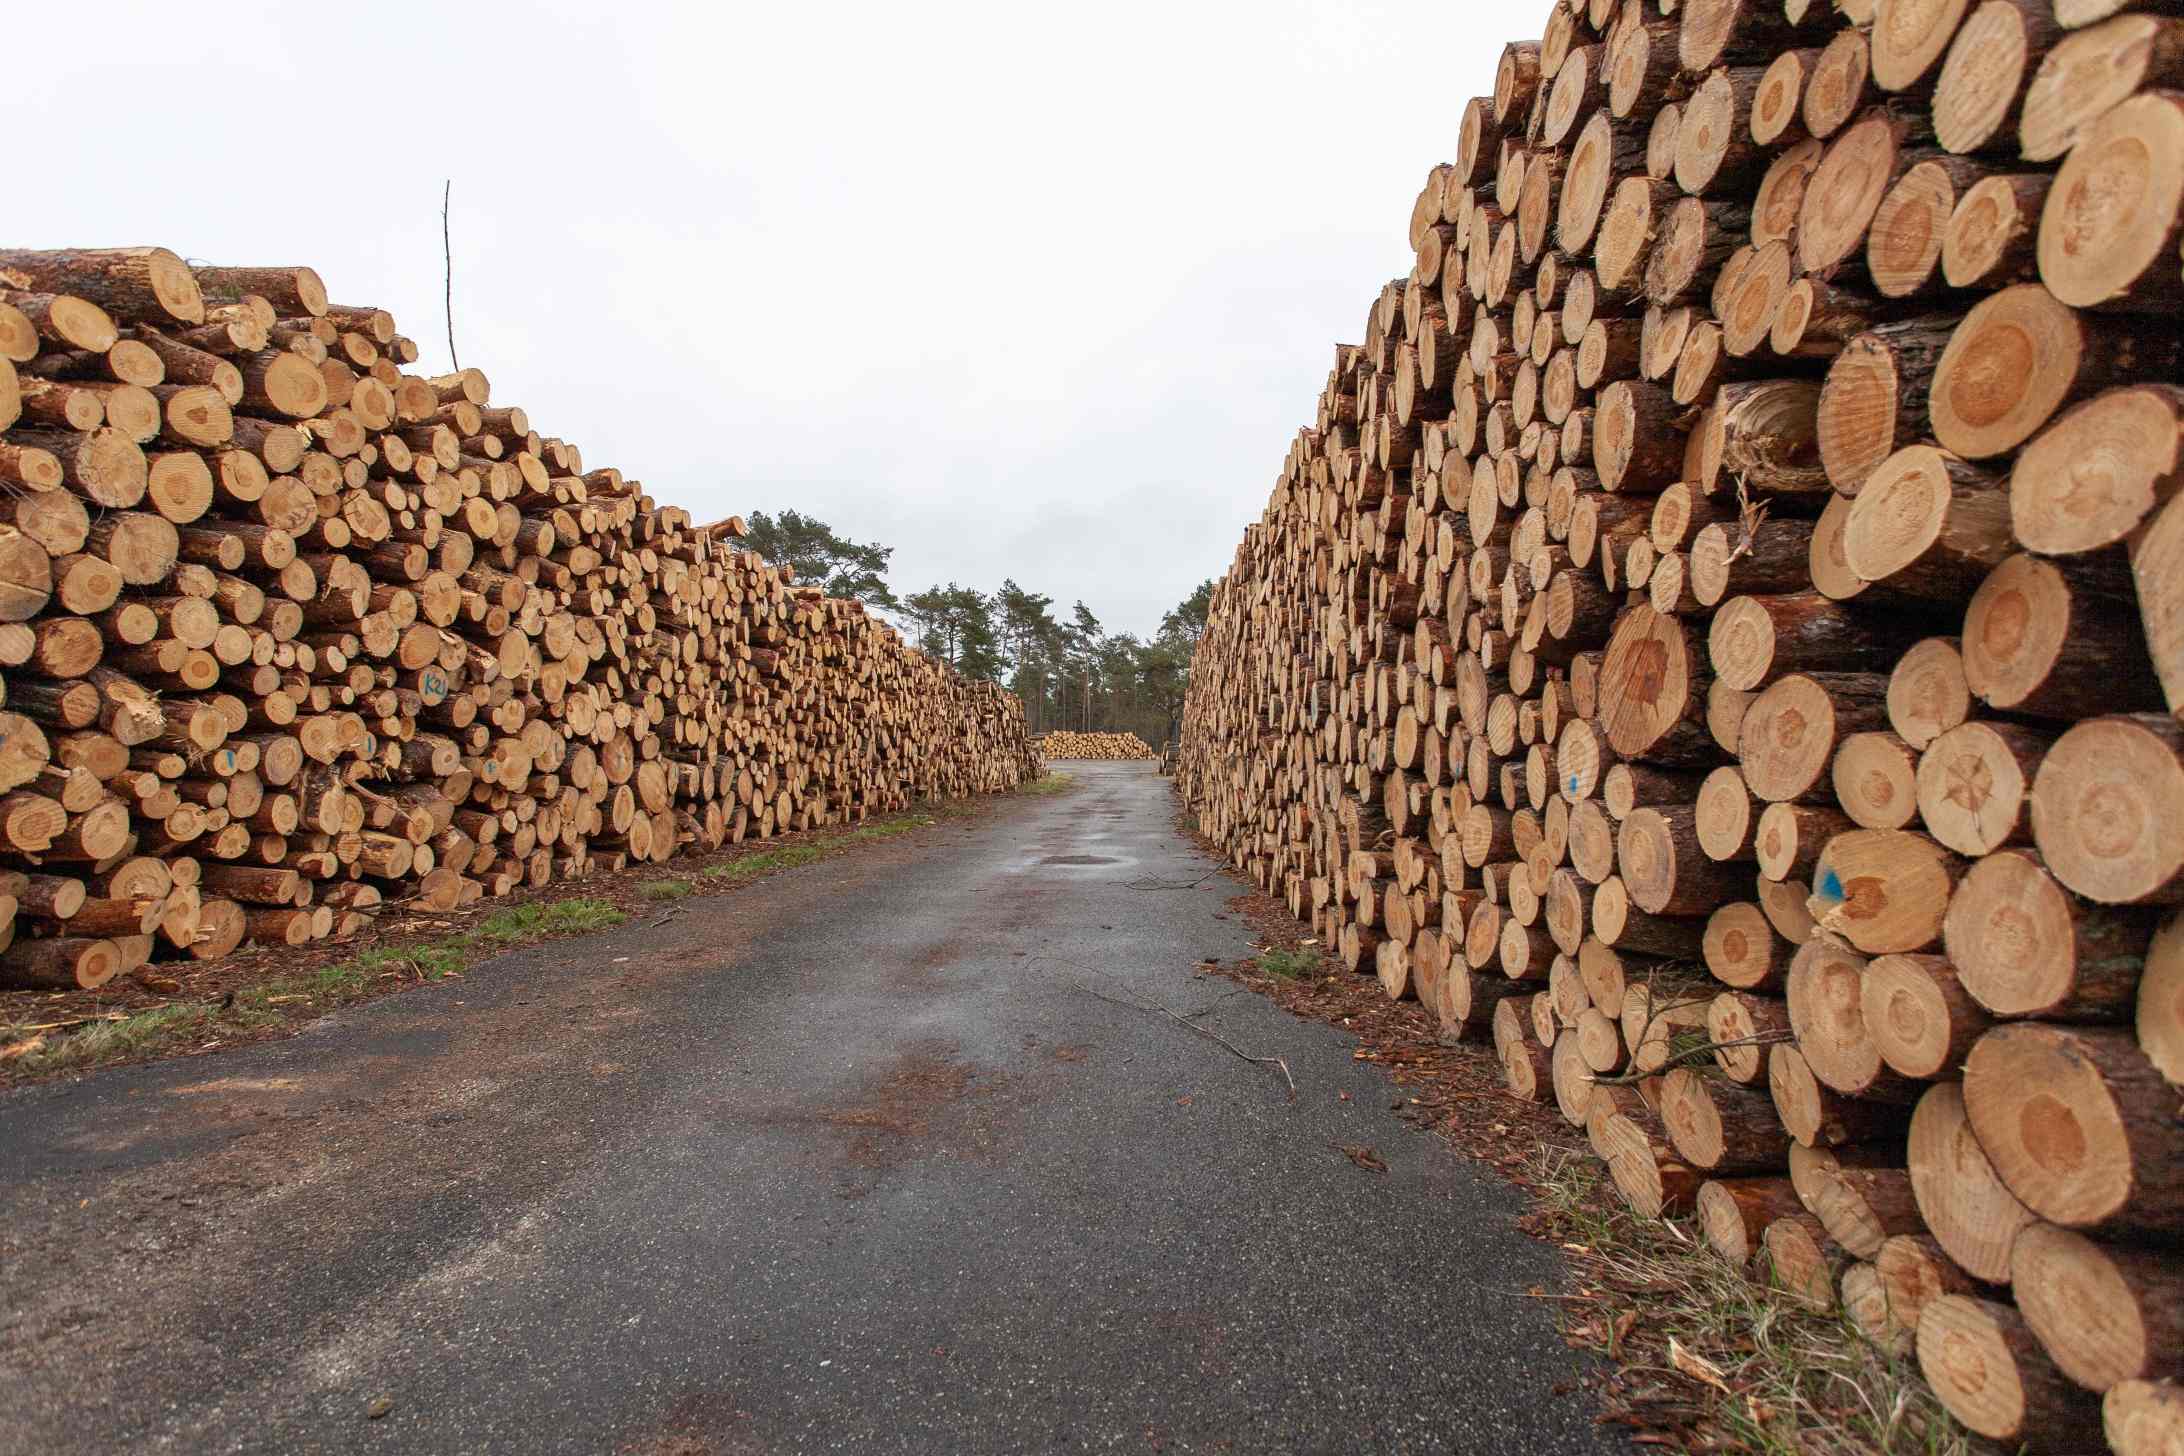
Masalah kedua bersifat struktural. Pinus memiliki kepadatan yang rendah dan agak bervariasi, umumnya dalam kisaran 0,35–0,50 g/cm³ bergantung pada spesies dan kondisi pertumbuhan. Itu terdengar seperti keuntungan—kayu ringan seharusnya cepat kering—tetapi dalam praktiknya yang terjadi justru sebaliknya. Veneer berkepadatan rendah memiliki ikatan antarserat yang lemah, sehingga ketika satu permukaan mengering lebih cepat daripada permukaan lainnya, lembaran itu melengkung. Veneer pinus setebal 2,5 mm yang keluar dari mesin bubut dengan kadar air tinggi akan menggulung menjadi tabung jika sisi atas terkena udara panas sebelum sisi bawah siap. Lembaran yang lebih tipis, katakanlah 1,6–2,5 mm, bahkan lebih rapuh. Lembaran-lembaran itu berkerut di bawah kecepatan udara tinggi, robek di tepinya, dan memperbesar setiap cacat kecil yang akan diabaikan begitu saja oleh kayu yang lebih keras.
Ketiga, pinus membentuk gradien kadar air yang tidak mau mengendur. Kayu gubalnya terbuka dan permeabel; kayu terasnya sarat dengan zat ekstraktif—asam resin, tanin, asam lemak—yang sebagian menyumbat saluran yang justru seharusnya dipakai air untuk keluar. Jadi permukaan lembarannya cepat melepaskan air, turun ke 6–7%, dan mengeras menjadi kulit. Sementara itu, bagian dalamnya masih berada di 30% atau lebih. Dorong lebih keras dengan suhu, dan Anda tidak memperbaiki gradiennya—Anda memanggang kulitnya. Lembaran itu tampak kering, hasil uji permukaannya kering, lalu dua hari kemudian di halaman penyimpanan ia melengkung cekung, melintir, atau menunjukkan retak internal yang tidak tertangkap oleh penyortir mutu di bagian keluaran. Perilaku “pengerasan permukaan” ini adalah alasan paling umum venir pinus diturunkan kelasnya setelah keluar dari pengering.
Keempat, pinus peka terhadap warna dengan cara yang membuat manajer kualitas frustrasi. Spesies seperti pinus radiata, pinus slash, dan pinus loblolly mengandung pigmen dan asam resin yang teroksidasi akibat panas. Jalankan ruang pengering pada 140°C seperti yang Anda lakukan untuk kayu karet, maka permukaan yang berwarna krem pucat berubah menjadi kuning, lalu kecokelatan, lalu berbintik-bintik. Bagi pabrik yang memasok kayu lapis permukaan bersih, kayu venir laminasi, atau apa pun yang ditujukan untuk pasar dekoratif Eropa dan Amerika Utara, perubahan warna itu bukan sekadar kekurangan kosmetik yang sepele—itu adalah penolakan. Pinus menginginkan jendela yang sempit: pemanasan awal yang lembut, suhu zona utama yang sedang, dan penyelesaian akhir yang lembut. Apa pun yang lebih panas dari sekitar 130°C untuk paparan yang berkelanjutan mulai menggerogoti mutunya.
Kelima, veneer pinus tipis memperbesar setiap kesalahan dalam aliran udara dan penanganan. Pada 0,100–0,175 inci (2,54–4,45 mm), lembaran ini hampir tidak memiliki massa termal. Titik panas lokal yang akan diserap tanpa keluhan oleh inti kayu karet setebal 5 mm akan menghanguskan permukaan pinus dalam hitungan detik. Kecepatan kipas yang diatur 10% terlalu tinggi akan mengangkat tepi depan dan melipatnya. Celah rol yang diatur untuk kayu keras campuran akan membuat permukaan pinus yang lunak bergetar dan meninggalkan bekas rol yang sulit hilang saat diamplas. Tidak satu pun dari ini adalah “kegagalan mesin”; semuanya adalah tanda bahwa sistem pengeringan telah disetel untuk jenis kayu yang bukan pinus.
Jawaban praktisnya bukanlah membeli pembakar yang lebih besar. Melainkan merancang ulang kurvanya. Untuk vinir pinus, zona pemanasan awal harus berada rendah—sekitar 80–90°C—dengan kelembapan yang cukup untuk mencegah permukaan menguapkan airnya secara cepat sebelum inti menghangat. Zona pengeringan utama harus dipertahankan pada kisaran 120–130°C, bukan kisaran 140–160°C yang dipakai untuk poplar atau kayu karet. Kecepatan jalur dikurangi dibandingkan jadwal kayu keras agar gradien kelembapan punya waktu untuk menyeimbang, bukan terkunci di dalam. Zona penyelesaian turun ke 90–110°C, dan bagian pendinginan yang benar-benar berfungsi menurunkan suhu lembaran hingga di bawah 40°C sebelum ditumpuk, sehingga uap yang terperangkap tidak mengukus bundel setelah keluar dari mesin.
Pilihan konveyor sama pentingnya dengan suhu. Pengering rol umum digunakan untuk venir inti, tetapi pada pinus rol menumpuk resin dan meninggalkan bekas pada lembaran kecuali permukaannya diberi perlakuan dan dibersihkan sesuai jadwal yang ketat. Lini sabuk mesh sering kali menjadi pilihan yang lebih baik untuk bahan muka pinus tipis: sabuk menopang lembaran tetap rata, aliran udara dua sisi menjaga kedua permukaan bergerak bersama, dan tidak ada kontak rol keras yang dapat merusak serat lunak. Apa pun pilihannya, pengering venir kayu memerlukan penukar panas yang terisolasi per zona, kipas sirkulasi independen per zona, dan resep PLC yang mengunci kurva pinus sehingga shift berikutnya tidak dapat “menaikkannya sedikit” dan membatalkan seluruh jadwal.
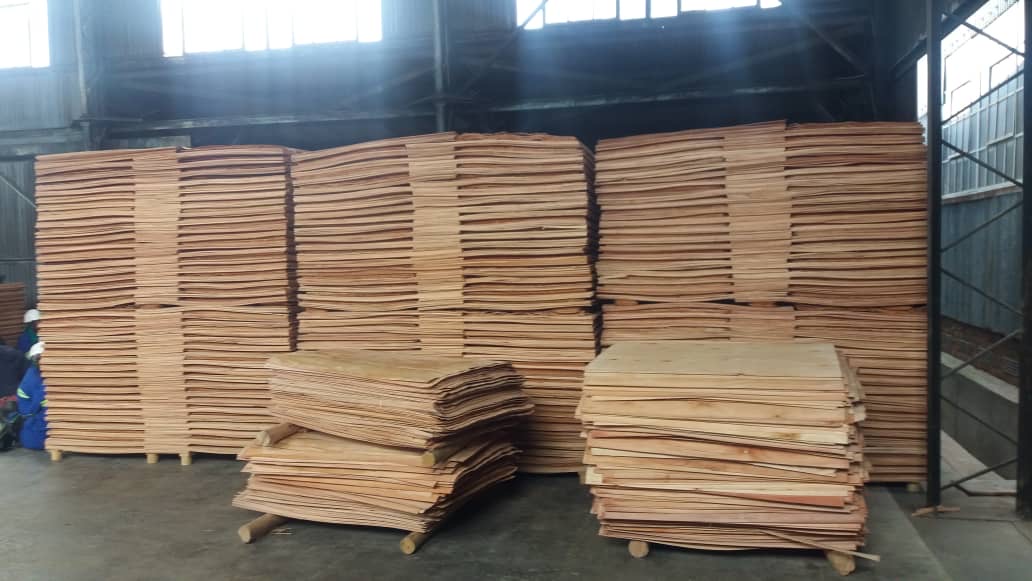
Desain pembuangan perlu mendapat perhatian khusus untuk pinus. Karena resin terbawa keluar bersama udara lembap, sistem pembuangan harus mengeluarkan uap tanpa membuang semua panas sensibel. Sistem pembuangan yang seimbang mesin pengering veneer mensirkulasi ulang 80–90% udara zona, hanya membuang fraksi yang sarat kelembapan, dan mengarahkan buangan itu melalui jalur pemulihan panas sehingga udara pengganti yang masuk dipanaskan terlebih dahulu. Khusus pada pinus, panas yang dipulihkan itu membayar dirinya sendiri dua kali: sekali dalam penghematan bahan bakar, sekali dalam berkurangnya penumpukan resin karena saluran tidak lagi berayun antara panas dan dingin dengan begitu hebat. Pabrik yang melewatkan pemulihan panas pada lini pinus biasanya menyesalinya dalam satu musim ketika pengotoran penukar panas menuntut penghentian mingguan.
Disiplin pemeliharaan adalah bagian yang tidak pernah dicantumkan siapa pun dalam brosur. Lini pinus memerlukan ritme pembersihan. Rol atau sabuk dikeruk sesuai jadwal—sering kali setiap satu hingga dua minggu bergantung pada laju produksi dan beban resin. Saluran dibuka dan lapisan kondensat dihilangkan sebelum terpolimerisasi menjadi lapisan seperti pernis. Bilah kipas diperiksa karena ketidakseimbangan resin mengacaukan rotasi dan menciptakan aliran udara yang tidak merata yang tidak dapat sepenuhnya dikompensasi oleh pengontrol mana pun. Sebuah pengering venir kayu menjalankan pinus bukanlah aset “pasang dan lupakan”; ini adalah sistem yang memberi imbalan kepada pabrik yang memperlakukan resin seperti kontaminan sebagaimana mestinya.
Sisi komersial adalah tempat pengeringan pinus akhirnya masuk akal. Ya, kecepatan jalur turun dibandingkan poplar. Ya, tenaga kerja pembersihan meningkat. Ya, jendela suhunya lebih sempit. Tetapi pinus itu murah, melimpah, dan sangat diminati di seluruh kayu lapis konstruksi, kelas pengemasan, dan produk laminasi. Pabrik yang menang dengan pinus bukanlah pabrik yang mengejar mesin terpanas—melainkan pabrik yang mempertahankan kadar air akhir pada 8–12%, menjaga penolakan akibat retak tepi dan lengkungan tetap rendah, serta menghasilkan lembaran yang dapat dipercaya oleh jalur pengeleman. Ketika mesin pengering veneer mempertahankan rentang itu dari shift ke shift, sedikit kehilangan hasil produksi tidaklah berarti dibandingkan dengan keuntungan pada kelas permukaan yang dapat dijual.
Pengalaman Shine Machinery dengan pabrik di Asia Tenggara dan pabrik yang berorientasi ekspor menunjukkan arah yang sama. Jadwal pinus disimpan sebagai resep tersendiri: suhu masuk rendah, zona utama terkendali, keluaran lembut, pendinginan sungguhan, dan rencana pembersihan yang ditulis ke dalam prosedur operasi standar, bukan diserahkan pada kebetulan. Ketika pengering empat lapis menjalankan campuran spesies kayu, lintasan pinus mendapat peta zona sendiri dan kecepatan jalur sendiri sehingga mesin tidak diminta mengeringkan kayu birch dan pinus pada kurva yang sama. Tujuannya bukan memaksa pinus berperilaku seperti kayu keras. Tujuannya adalah membiarkan pinus mengering sebagaimana pinus sebenarnya ingin mengering—cukup lambat agar resin merembes keluar alih-alih mendidih, cukup merata agar lembaran tetap datar, cukup sejuk agar warnanya tetap bertahan.
Operator yang baru menangani pinus membuat kesalahan yang bisa diprediksi: mereka melihat lembaran basah pada kadar air 60–100% dan menganggap pengering “tidak cukup agresif.” Jadi mereka membuka pembakar, memutar kipas sekuatnya, dan melihat keluaran menumpuk dengan lembaran yang tampak kering. Sehari kemudian, petugas kualitas memegang lembaran yang menunjukkan angka 5% pada alat ukur permukaan dan 14% pada uji patah. Itu bukan masalah pengering. Itu pinus yang mengingatkan pabrik siapa yang berkuasa. Solusinya jarang berupa lebih banyak panas. Solusinya adalah lebih sedikit panas, waktu lebih lama, keseimbangan aliran udara yang lebih baik, dan rutinitas pembersihan resin yang benar-benar dijalankan.
Tidak ada dari semua ini yang berarti pinus tidak dapat dikeringkan dalam jumlah besar. Itu sama sekali bisa. Pabrik-pabrik di Guangxi, Fujian, Vietnam, dan Amerika Serikat bagian selatan menjalankan lini venir pinus dengan tonase besar. Yang tetap menguntungkan adalah mereka yang berhenti memperlakukan pinus seperti versi kayu lunak dari pohon poplar dan mulai memperlakukannya seperti bahan yang sebenarnya: penuh resin, kepadatan rendah, dan mudah berubah warna. Mereka melakukan pemanasan awal dengan lembut. Mereka mengeringkan dengan tegas tetapi tidak agresif. Mereka mendinginkan sepenuhnya. Mereka membersihkan tanpa henti. Dan mereka membiarkan pengukur kelembapan—bukan pengukur suhu—memberi tahu mereka kapan lembaran itu selesai.
Jadi, lain kali seseorang bertanya mengapa venir pinus “sulit dikeringkan,” jawaban jujurnya bukanlah bahwa peralatannya salah. Melainkan karena pinus datang dengan resin di saluran-saluran, kelemahan pada serat, pigmen di dinding sel, dan gradien kelembapan yang tidak bisa dipercepat. Seorang yang kompeten pengering venir kayutidak mengatasi sifat-sifat itu dengan kekuatan kasar. Ia bekerja dengan sifat-sifat itu—zona demi zona, derajat demi derajat—hingga lembaran yang basah, keriting, dan penuh resin keluar rata, seragam, siap dilem, dan berwarna tepat. Itulah keseluruhan pekerjaannya. Selebihnya hanyalah menjaga rol tetap bersih dan perekam tetap berjalan.
Pada akhirnya, pinus mengajarkan disiplin kepada pabrik. Ia menghukum jalan pintas dan memberi imbalan pada kesabaran. Jalankan dengan panas dan malas, dan Anda akan menenggelamkan diri dalam produk cacat, penumpukan resin, dan klaim penilaian ulang mutu. Jalankan dengan kurva sungguhan—pemanasan awal rendah, zona utama 120–130°C, penyelesaian lembut, pendinginan di bawah 40°C, pembuangan gas yang terkendali, pembersihan terjadwal—dan pinus menjadi seperti yang selalu bisa terjadi: veneer murah, melimpah, dan sepenuhnya layak pakai yang mengering dengan bersih dan laku stabil. Mesin hanya secerdas kurva yang Anda berikan kepadanya. Bagi pinus, kurva adalah segalanya.