

Zona Panas Kanan Mengalahkan Panas Maksimal
Banyak pemilik pabrik kayu lapis masih percaya bahwa mesin pengering venir seharusnya cukup dijalankan sepanas mungkin. Kenyataannya, “seberapa panas suhunya di dalam” adalah pertanyaan yang salah. Pertanyaan yang benar adalah: berapa suhu yang seharusnya untuk setiap zona, untuk jenis kayu ini, ketebalan ini, dan target kadar air ini? Pengering venir kayu bukanlah tungku. Ini adalah sistem panas dan kelembapan yang terkendali, dan suhu tanpa pembagian zona hanyalah bahan bakar yang terbuang dan tepi yang retak.
Untuk sebagian besar venir dengan inti kayu lapis, perjalanan dimulai di bagian infeed. Venir basah yang keluar dari mesin bubut sering kali memiliki kadar air 60%–100%, kadang lebih tinggi selama musim hujan. Jika lembaran itu langsung terkena suhu 150°C–180°C, serat permukaannya akan cepat mengering, sementara bagian dalamnya masih basah. Tepinya—yang terbuka di dua sisi—mengering paling cepat, menyusut lebih dulu, dan terbelah. Itulah sebabnya setiap lini Shine yang dirancang dengan baik menggunakan zona pemanasan awal atau pengondisian pada suhu 80°C–100°C. Tujuannya di sini bukan untuk menghilangkan air terikat secara agresif, melainkan untuk membangunkan gradien kelembapan: biarkan air permukaan bergerak ke luar, biarkan lembaran menjadi rileks, dan siapkan untuk zona pengeringan utama.
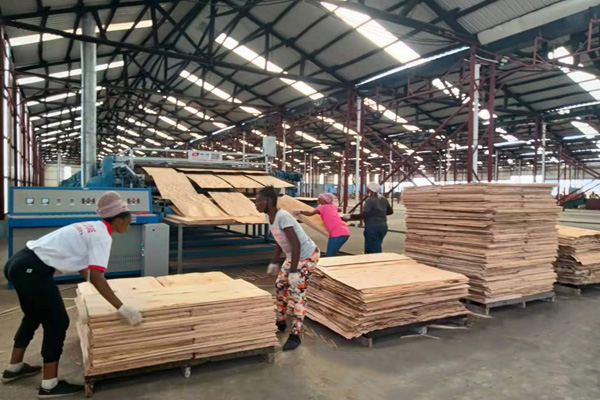
Zona pengeringan utama adalah tempat sebagian besar air bebas dan air terikat keluar dari lembaran. Untuk kayu keras sedang seperti poplar, kayu karet, Falcata, dan Lauan, rentang zona utama yang praktis adalah 120°C–155°C. Kayu karet, yang mengandung lebih banyak getah dan pati, nyaman pada sekitar 140°C–155°C tetapi menderita jika dipaksa jauh lebih tinggi terlalu lama. Pinus dan kayu lunak beresin lainnya lebih menyukai jalur yang lebih lembut: pemanasan awal sekitar 80°C–90°C, zona utama 120°C–130°C, karena panas yang agresif memaksa resin ke permukaan dan mengotori roller serta sabuk. Kayu keras keras seperti birch, beech, dan oak memindahkan kelembapan secara perlahan dan membutuhkan waktu tinggal lebih lama daripada suhu puncak yang lebih tinggi; zona utama mereka sering kali 130°C–150°C, dengan kecepatan lini dikurangi alih-alih panas dimaksimalkan.
Veneer dekoratif tipis adalah cerita yang sama sekali berbeda. Lembaran permukaan setebal 0,3 mm–1,5 mm atau veneer berwarna rekayasa tidak dapat menahan kekerasan pengering rol. Dalam mesin pengering veneer dengan sabuk jaring, bagian masuk dapat berada pada suhu 70°C–90°C dan zona utama pada 90°C–130°C. Jika lebih panas, warna akan bergeser, serat kayu menutup, lembaran melengkung, atau muncul retakan mikro yang baru terlihat setelah perekatan. Bahan permukaan kelas atas dikeringkan, bukan dimasak. Itulah sebabnya lini sabuk jaring Shine menekankan suhu masuk yang rendah, aliran udara dua sisi, dan bagian pendinginan terpisah alih-alih satu pengaturan “semburkan panas hingga kering”.
Lalu tibalah bagian yang sering diabaikan banyak pabrik: zona keluar dan pendinginan. Lembaran yang meninggalkan zona panas terakhir masih bisa bersuhu 80°C–120°C. Jika langsung ditumpuk, uap yang terperangkap menimbulkan tekanan uap di antara lembaran, tepinya terbuka satu jam kemudian di tempat penyimpanan, dan kayu pinus bahkan dapat terbakar sendiri. Karena itu, pengering kayu veneer yang tepat tidak berhenti pada “panas.” Prosesnya diakhiri dengan zona pendinginan—alami atau dengan udara paksa—yang menurunkan suhu lembaran di bawah 40°C sebelum ditumpuk. Dalam hal suhu, zona terakhir sengaja diturunkan ke 90°C–110°C atau lebih rendah, lalu pendinginan mengambil alih. Pengeringan berakhir dengan lembut; tidak boleh berakhir dengan tumpukan panas yang dibungkus plastik.
Pengering rol dan pengering sabuk jaring juga berbicara dalam bahasa suhu yang berbeda. Pengering inti venir rol Shine sering dinilai untuk udara ruang sekitar 140°C–200°C, karena venir inti dan belakang yang tebal dapat menyerap energi tersebut dan karena kontak rol mekanis membantu menjaga lembaran tetap rata. Namun “140°C–200°C dapat disesuaikan” tidak berarti “beroperasi pada 200°C sepanjang hari.” Ini berarti mesin dirancang untuk bertahan pada kisaran tersebut; operator tetap harus menggunakan kurva: saluran masuk rendah, bagian tengah kuat, penyelesaian lebih lembut. Sebaliknya, pengering sabuk jaring untuk venir permukaan berada di dunia 80°C–140°C. Masukkan venir permukaan kenari 0,5 mm ke dalam pengering rol 180°C, dan Anda akan mendapatkan produk cacat yang keriting dan berubah warna. Masukkan inti kayu karet 3 mm ke dalam pengering sabuk jaring 90°C, dan Anda akan mendapatkan lini yang basah, lambat, dan tidak menguntungkan.
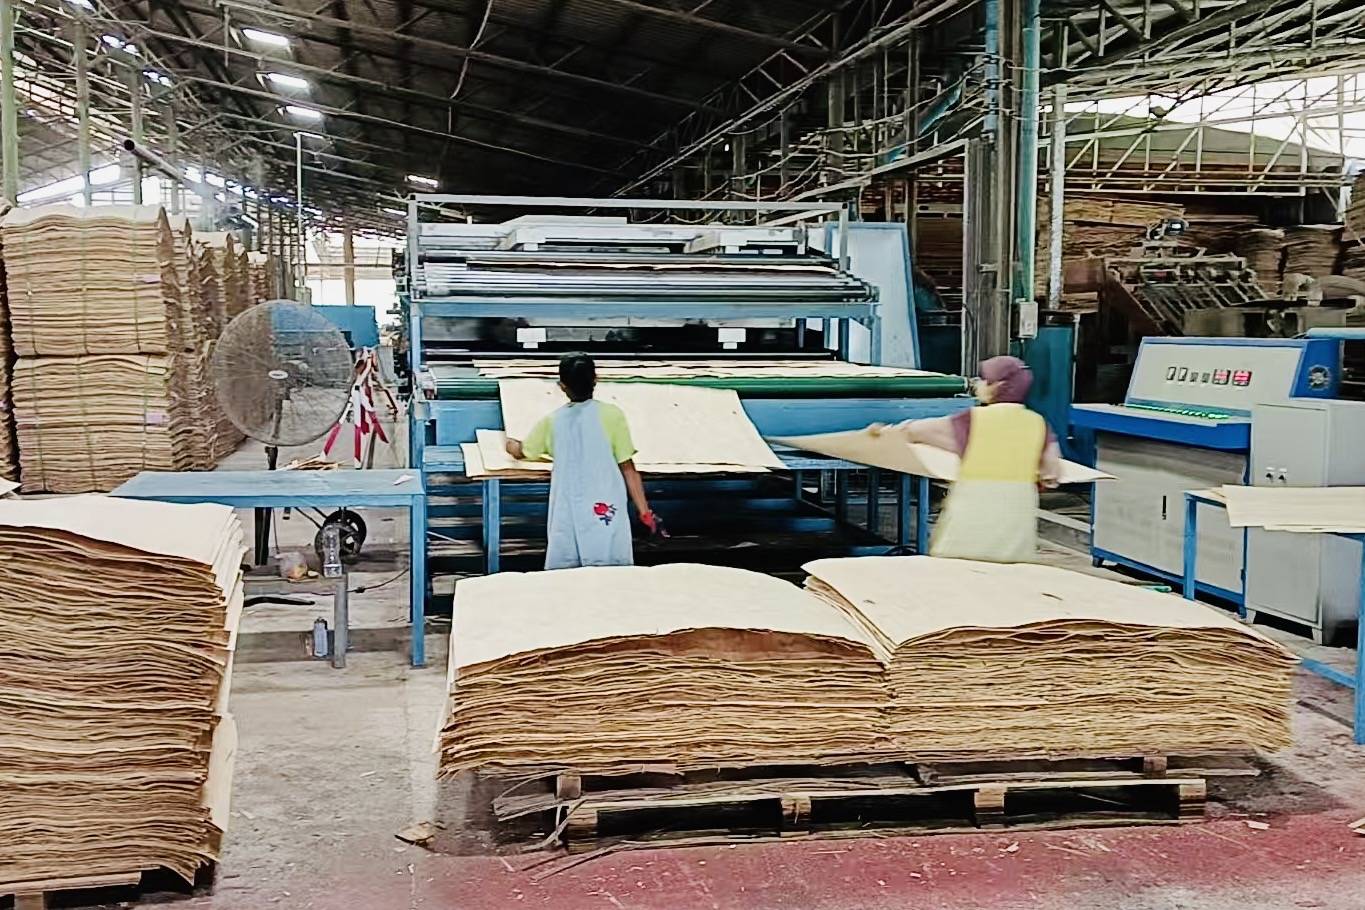
Resep khusus per spesies lebih penting daripada pelat nama. Falcata dan Lauan: masuk 80°C–90°C, utama 125°C–135°C, dinginkan di bawah 40°C. Poplar: masuk 80°C–90°C, utama 120°C–130°C, lindungi dari panas cepat untuk menghindari melengkung. Kayu karet: masuk 90°C–100°C, utama 140°C–155°C, dinginkan dengan baik untuk menghindari jamur. Pinus: masuk 80°C–90°C, utama 120°C–130°C, kecepatan lebih lambat, pembuangan kuat. Birch/beech: masuk 90°C–100°C, utama 130°C–145°C, waktu lebih lama. Veneer rekayasa: masuk 70°C–80°C, utama 90°C–110°C, pendinginan khusus. Ini bukan “pengaturan Tiongkok” atau “pengaturan Eropa”—ini adalah pengaturan fisika kayu.
Alasan komersialnya sederhana. Target kadar air akhir untuk venir kayu lapis biasanya 8%–12% untuk lapisan muka dan belakang, kadang 10%–14% untuk inti tergantung pada garis lem dan iklim. Jika pengering berjalan terlalu panas, lembaran mencapai 5% di bagian tengah dan 14% di tepi—papan yang sama, dua dunia kadar air. Mesin kempa panas kemudian mengubah lembaran itu menjadi gelembung, garis lem yang kekurangan lem, atau delaminasi. Jika pengering dizonasi dengan benar, lembaran yang sama keluar pada 8%–12% di seluruh lebar, merekat dengan bersih, dan naik kelas dari BB/CC ke AB atau AA. Pada lini 60 m³/hari, memindahkan dua atau tiga persen output dari kelas inti ke kelas muka membayar sistem kontrol suhu berkali-kali lipat.
Mesin pengering veneer Shine dibangun berdasarkan logika ini. Setiap bagian pemanas memiliki penukar panas dan kipas sirkulasi sendiri, sehingga udara panas tidak hanya “ditiup begitu saja” tetapi didistribusikan, disirkulasikan ulang, dan diseimbangkan. Kipas aksial 5,5 kW menggerakkan volume udara besar dengan hambatan rendah, kipas pembuangan mengeluarkan udara yang sarat kelembapan tanpa membuang semua panas, dan unit pemulihan panas opsional memanaskan awal udara masuk dengan gas buang keluar—biasanya memangkas penggunaan energi hingga dua digit. Akurasi kontrol suhu pada lini roller Shine sekitar ±5°C, dan PLC dapat menyimpan resep: satu tombol untuk inti poplar, satu untuk punggung kayu karet, satu untuk muka birch, satu untuk veneer rekayasa. Mesin tidak menebak; operator memilih kayu, dan kurvanya mengikuti.
Aturan baik untuk pembeli mana pun: jangan tanya “berapa suhu maksimumnya?” Tanyakan “bagaimana profil zona untuk kayu saya?” Jika pemasok menjawab “200 derajat, sangat kuat,” tinggalkan. Jika mereka menjawab “masuk 80–100, zona utama sesuai jenis kayu, pendinginan keluar di bawah 40, kadar air akhir 8–12,” mereka memahami venir. Mesin pengering venir adalah aset hanya ketika suhu menjadi alat, bukan ancaman.
Pada akhirnya, bagian dalam pengering venir kayu seharusnya tidak terlihat seperti oven pizza, melainkan lebih seperti grafik iklim. Rendah di pintu masuk, mantap di tengah, lembut di pintu keluar, dingin di tumpukan. Jika zona-zona itu benar, Anda menghemat bahan bakar, mengurangi retak tepi, menstabilkan kadar air, dan mengubah lebih banyak lembaran menjadi venir muka yang dapat dijual. Jika salah, Anda hanya membakar uang di kedua ujungnya—terlalu banyak panas masuk, terlalu banyak produk ditolak keluar.
Pesan Shine Machinery untuk setiap pabrik kayu lapis dan venir sangatlah lugas: hentikan pengeringan dengan suhu maksimum, mulailah mengeringkan dengan profil zona yang tepat. Panaskan dengan lembut, keringkan dengan mantap, selesaikan dengan halus, dinginkan sepenuhnya. Itulah cara mesin pengering venir mendapatkan tempatnya di lantai produksi—dan bagaimana pengering venir kayu mengubah lembaran kupasan basah menjadi venir yang rata, seragam, dan siap dilem, dari satu shift ke shift berikutnya, dari satu musim ke musim berikutnya.