

Press vs Pengering Veneer Rol
Memilih pengering venir yang tepat tidak pernah hanya soal harga. Bagi pabrik kayu lapis dan venir, pertanyaan sebenarnya adalah apakah lini pengeringan sesuai dengan ritme produksi, ketebalan venir, dan tata letak pabrik. Dua mesin bisa sama-sama menyandang nama “pengering venir kayu”, namun bekerja dengan cara yang sangat berbeda. Pengering press multi-lapis dan pengering venir rol mewakili dua filosofi yang berbeda: pengepresan batch versus konveksi kontinu. Memahami perbedaannya membantu pemilik menghindari ketidakcocokan yang mahal.
Cara kerja masing-masing mesin
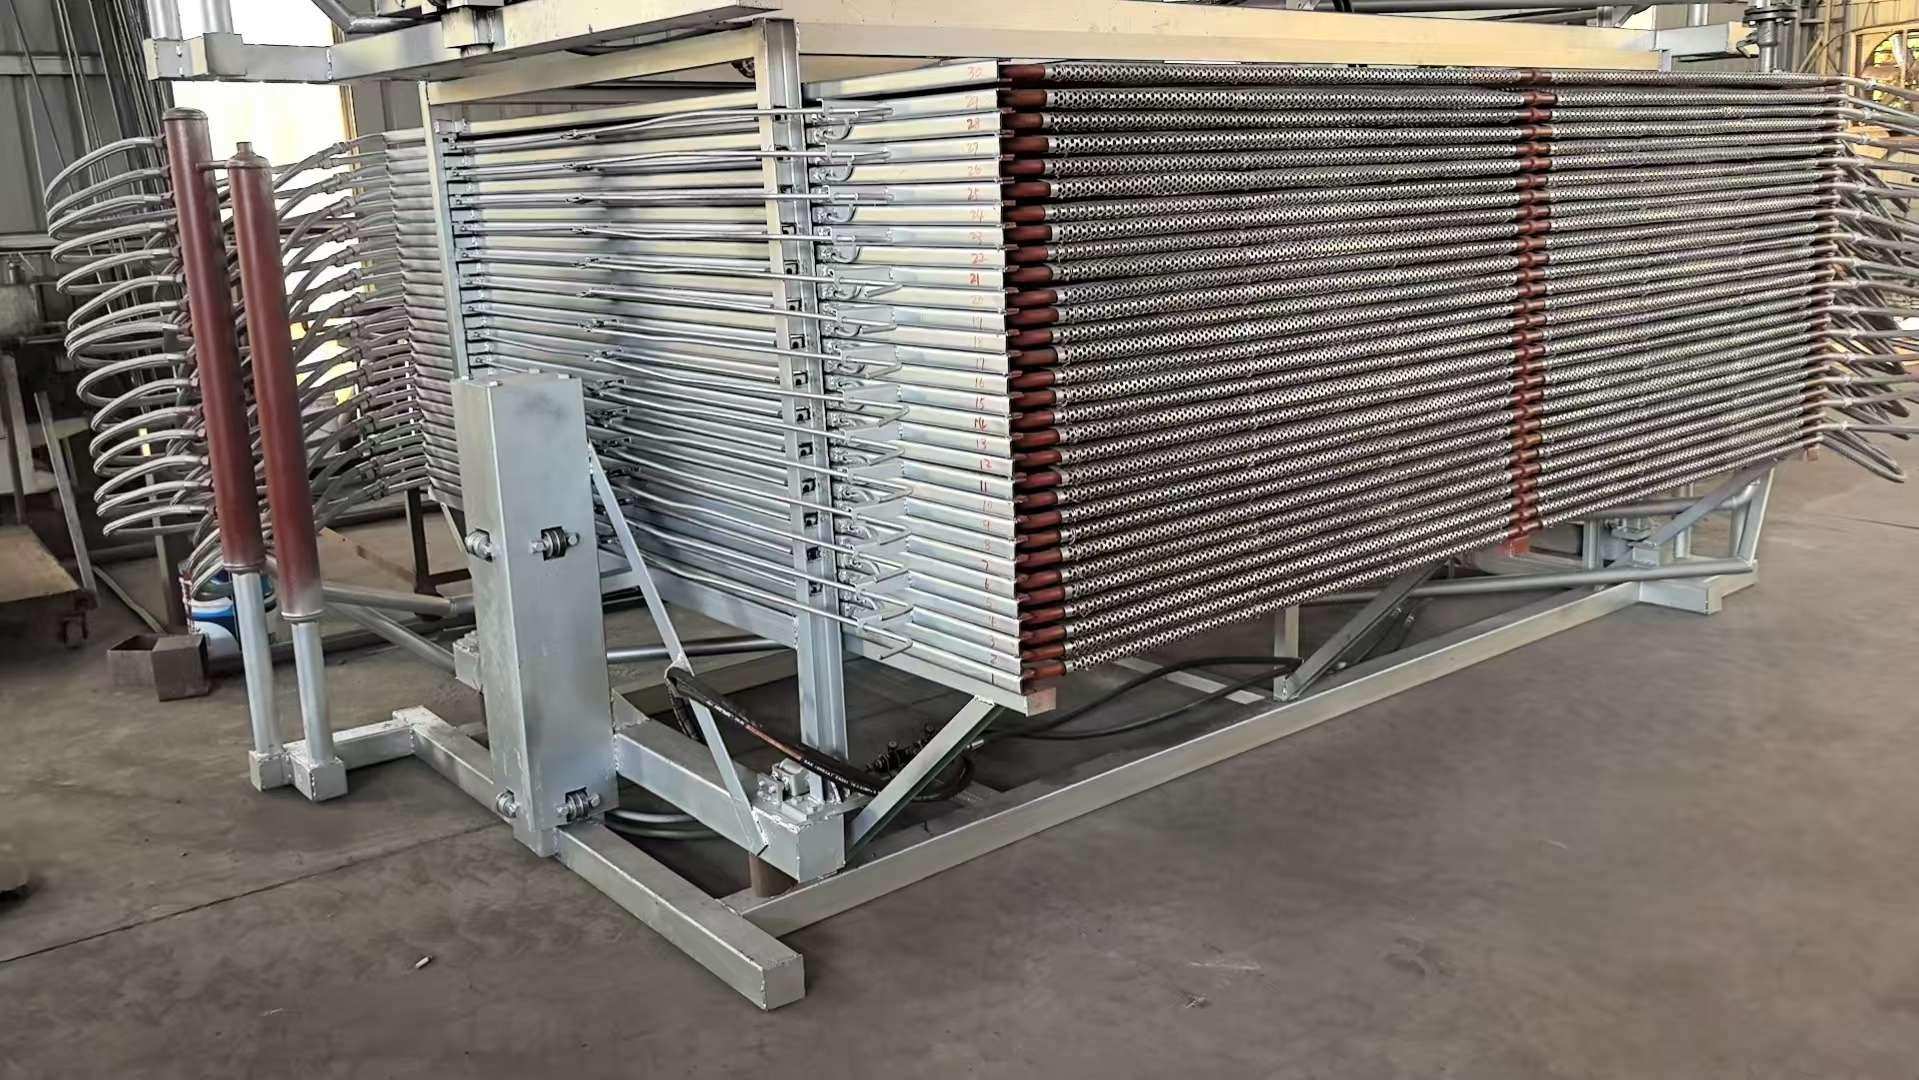
Pengering venir tipe tekan, yang kadang disebut pengering pelat bertingkat banyak, bekerja secara batch. Venir yang baru dikupas ditumpuk lapis demi lapis di antara pelat yang dipanaskan. Tekanan hidraulik menutup mesin press, dan pelat panas—biasanya dipanaskan oleh uap atau minyak termal—menghantarkan panas langsung ke dalam kayu. Kelembapan keluar melalui siklus pernapasan berupa pelepasan tekanan dan penjepitan ulang. Setiap batch memakan waktu sekitar 30 hingga 60 menit. Mesin tidak beroperasi secara terus-menerus; mesin memuat, menekan, bernapas, sedikit mendingin, dan membongkar muatan.
Pengering venir rol bekerja dengan prinsip yang sama sekali berbeda. Venir masuk dari satu ujung dan dijepit di antara rol penggerak atas dan bawah. Lembaran bergerak terus-menerus melalui beberapa zona suhu. Semburan udara panas turun dari atas dan naik dari bawah, menembus venir dari kedua sisi. Rol itu sendiri sering dipanaskan atau setidaknya menghantarkan sebagian energi termal. Seluruh proses bersifat kontinu: masukkan venir di satu ujung, kumpulkan lembaran kering di ujung lainnya, dan sesuaikan kecepatan jalur melalui VFD agar sesuai dengan kadar air target.
Irama produksi: batch versus kontinu
Perbedaan paling jelas adalah bagaimana kedua mesin menangani waktu.
Pengering tekan beroperasi secara siklus. Mesin 30 lapis tipikal seperti Shine DH-30-2.6 memuat hingga 480 lembar per batch. Dengan sekitar 45 menit per batch, hasil harian mencapai sekitar 10 hingga 15 meter kubik per unit. Dua operator dapat mengelola tiga hingga empat unit tersebut secara bersamaan. Hal ini membuat pengering tekan cocok untuk pabrik yang membeli venir basah dari luar dan perlu mengeringkannya kembali, atau untuk operasi yang volumenya tidak membenarkan penggunaan lini kontinu yang panjang.
Sebaliknya, pengering rol dirancang untuk aliran kontinu. Setelah lini dimulai, lini berjalan selama satu shift penuh atau lebih. Pengering rol yang dikonfigurasi dengan benar menangani mulai dari beberapa meter kubik per jam hingga lebih dari 20 meter kubik per jam, tergantung pada jumlah dek, sumber panas, dan ketebalan venir. Lini rol empat dek dapat menghasilkan output harian beberapa pengering tekan dalam satu shift. Untuk pabrik kayu lapis skala besar dengan lini pengupasan sendiri, kapasitas kontinu ini sangat penting.
Tekanan dan kepadatan venir
Di sinilah salah satu topik yang paling sering disalahpahami dalam pengeringan venir. Karena pengering tekan memberikan gaya penjepitan selama pemanasan, alat ini memang mengubah venir secara fisik. Tekanan tersebut meratakan lembaran, mengurangi spring-back, dan dapat sedikit meningkatkan kepadatan. Bagi pabrik yang mengeringkan poplar atau spesies berkepadatan rendah serupa, pemadatan ringan ini meningkatkan kerataan permukaan dan kemampuan rekat.
Namun, tekanan dalam pengering tekan multi-lapis standar jauh di bawah tekanan yang dibutuhkan untuk densifikasi kayu sesungguhnya. Densifikasi sejati memerlukan tekanan dalam kisaran 8 hingga 10 MPa serta kombinasi kadar air–suhu–waktu yang dikendalikan dengan cermat. Pengering tekan tipikal beroperasi pada gaya penjepitan yang jauh lebih rendah, dirancang untuk pengeringan dan perataan, bukan untuk modifikasi struktural. Klaim bahwa pengering tekan standar dapat mengubah venir berkepadatan rendah menjadi lembaran rekayasa berkepadatan tinggi harus disikapi dengan hati-hati. Saat ini belum ada kasus pelanggan yang mengonfirmasi hasil tersebut pada pengering tekan Shine.
Pengering rol hanya menerapkan tekanan garis ringan melalui rol. Tujuannya adalah menjaga venir tebal tetap rata dan bergerak, bukan untuk memadatkannya. Perubahan kepadatan apa pun pada pengering rol dapat diabaikan. Pembeli yang mencari pemadatan harus melihat lini pemadatan hot-press khusus, bukan peralatan pengeringan standar.
Ketebalan venir dan kesesuaiannya
Pengering press menangani berbagai ketebalan tetapi sangat populer untuk venir inti yang lebih tebal dan lembaran format besar seperti panel 4×8 ft. Kontak dengan platen memastikan pemanasan merata di seluruh lembaran. Karena lembaran diam selama pengepresan, tidak ada risiko melengkung di tengah proses. Hal ini menjadikan pengering press pilihan umum bagi pabrik yang mengolah venir basah yang dibeli dari luar yang tiba dalam keadaan melengkung atau terpotong tidak rata.
Pengering rol bekerja paling baik pada kisaran sedang hingga tebal, biasanya 1,2 hingga 5,0 mm. Finir dekoratif tipis di bawah 0,8 mm cenderung keriput atau timbul bekas rol. Untuk finir muka dan bahan tipis, pengering sabuk jaring adalah pilihan yang lebih baik. Pengering rol mendominasi produksi kayu lapis bervolume tinggi di mana kualitas finir inti yang konsisten dan hasil produksi tinggi lebih penting daripada keunggulan kerataan kecil dari pengepresan pelat.
Jejak lahan dan tata letak pabrik
Satu unit pengering pres hanya menempati sekitar 7 meter persegi ruang lantai, dengan area operasi yang disarankan seluas 25 meter persegi termasuk ruang bongkar muat. Beberapa unit dapat ditempatkan berdampingan. Jejak lahan yang ringkas ini menjadi keunggulan utama bagi pabrik dengan panjang bangunan terbatas atau yang beroperasi di bengkel hasil renovasi. Pemasangan mudah: sambungkan uap dan listrik, isi stasiun hidraulik dengan oli, dan mesin siap digunakan.
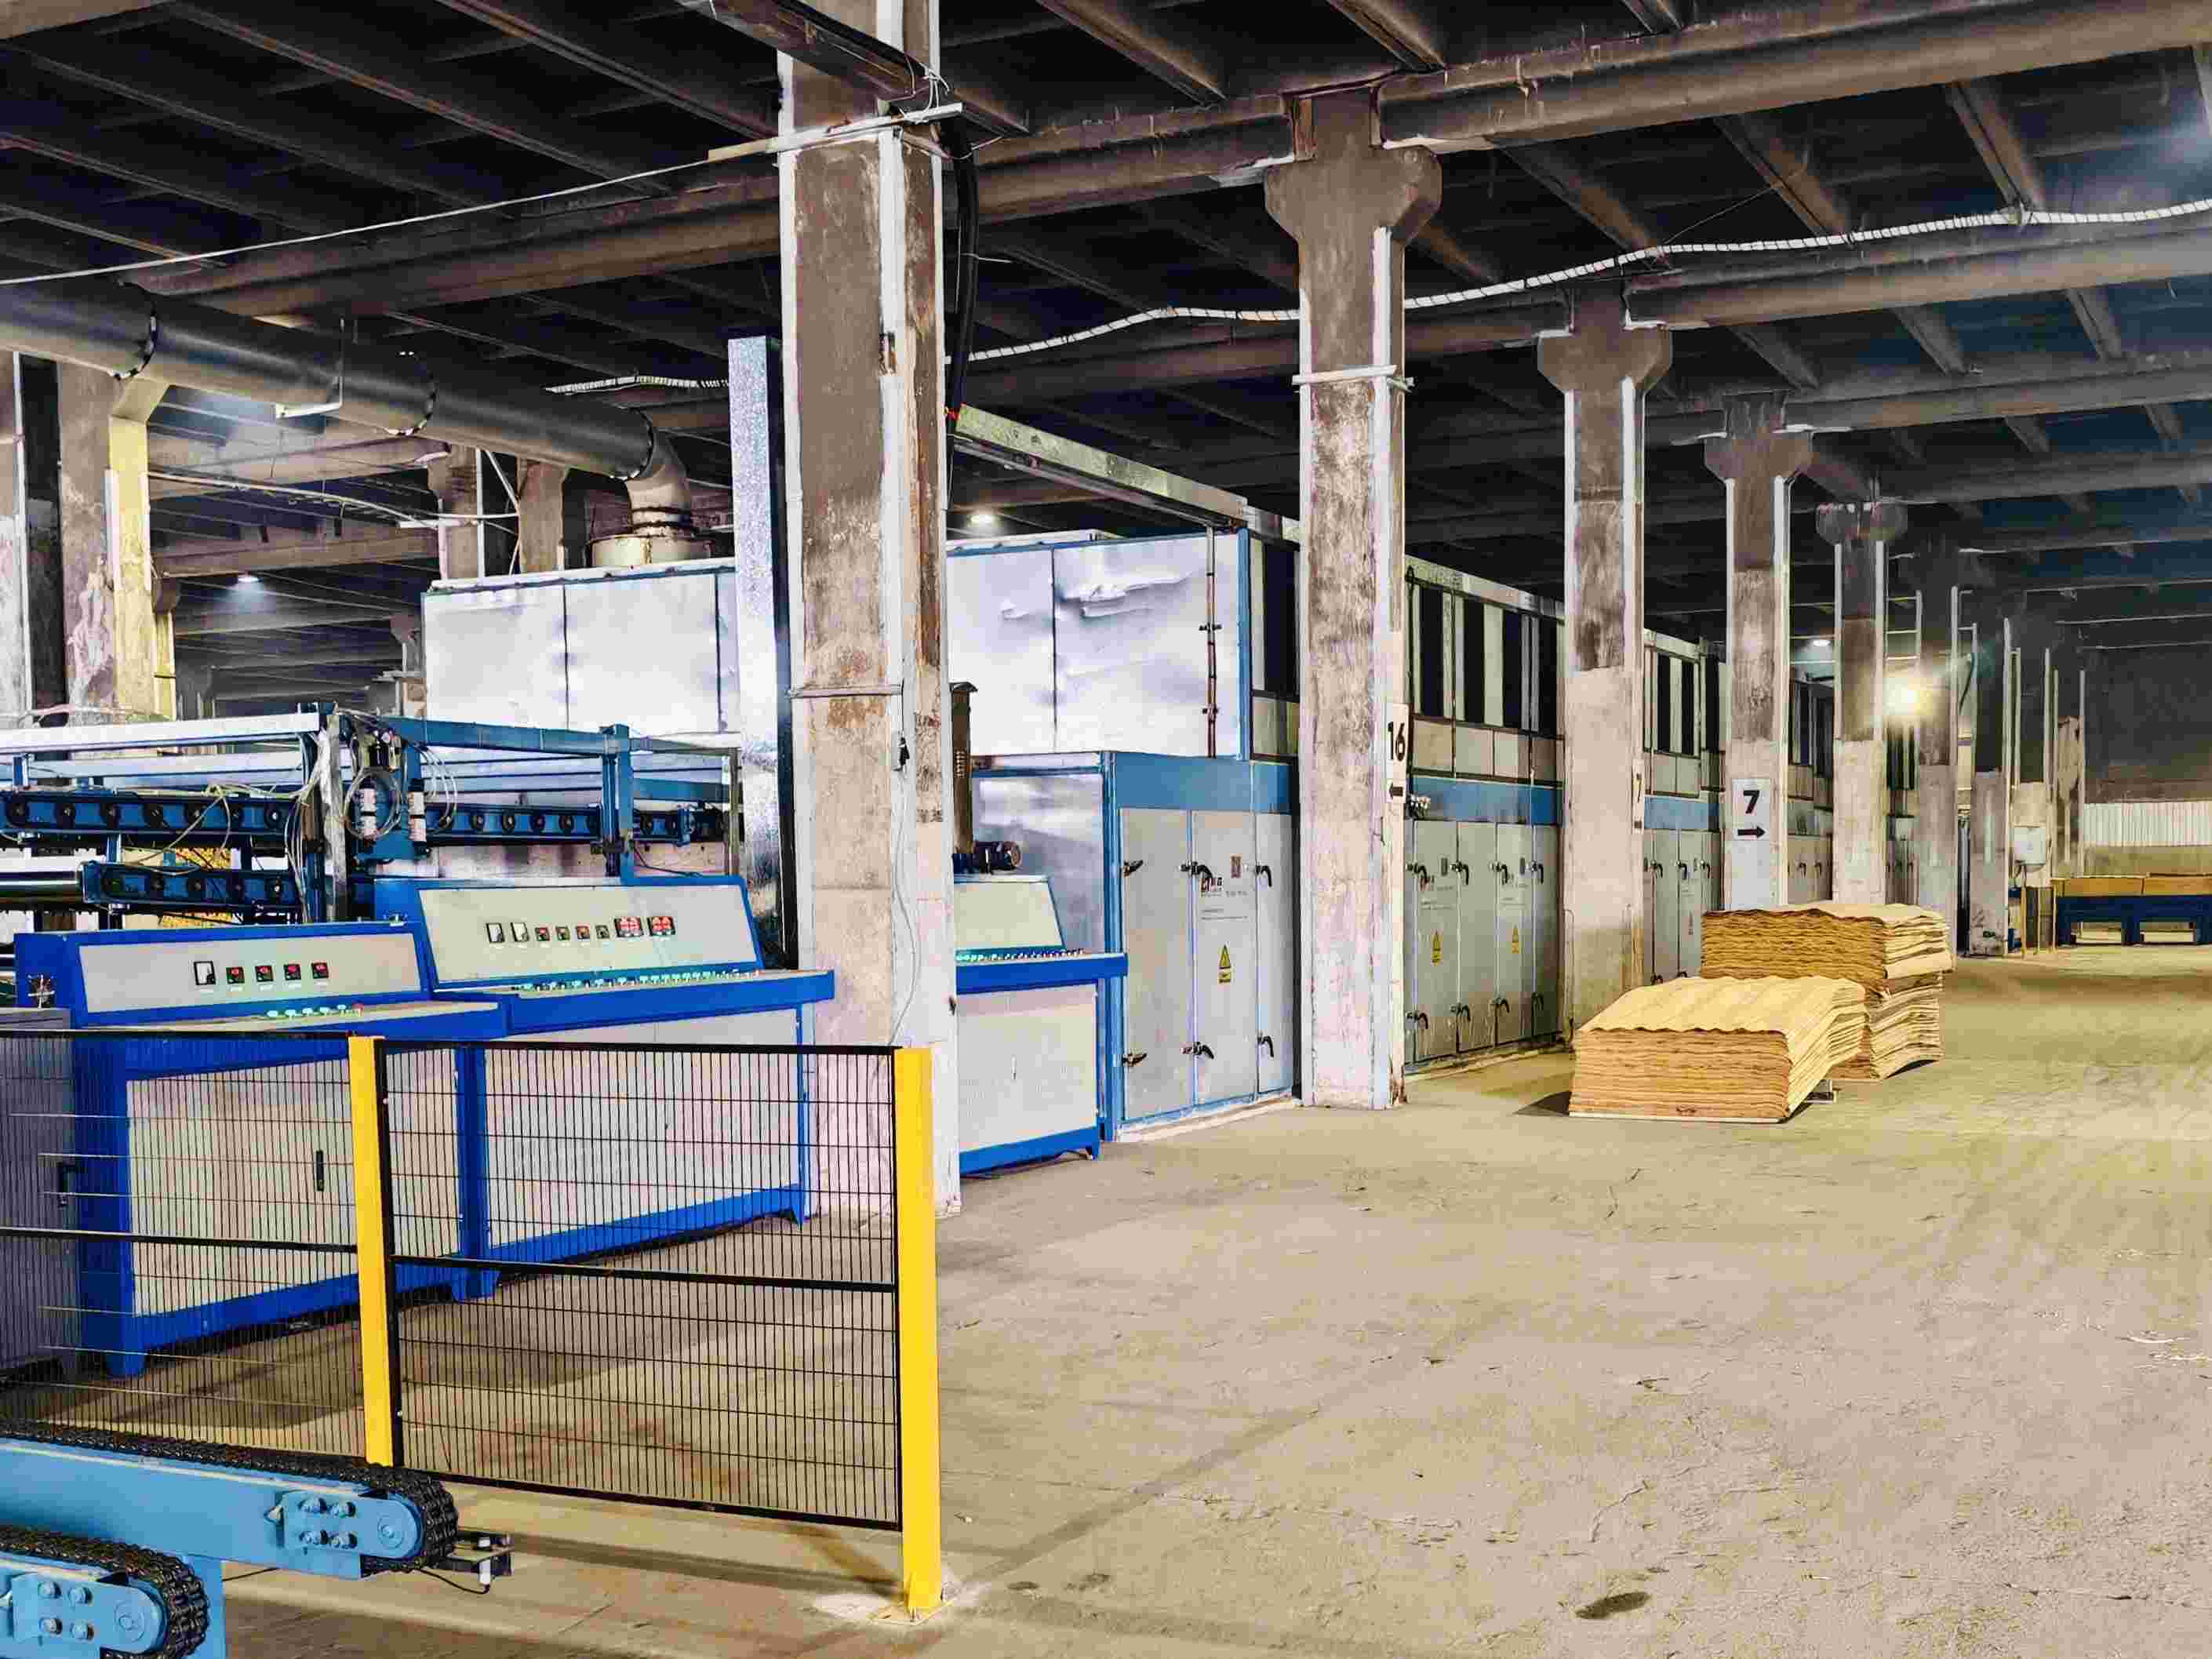
Pengering rol membutuhkan ruang linier yang jauh lebih besar. Bahkan lini dua tingkat yang ringkas membentang 20 meter atau lebih bila bagian infeed dan outfeed disertakan. Mesin empat tingkat mengurangi panjang tetapi memerlukan ketinggian langit-langit 6,5 meter atau lebih. Komprominya jelas: pengering press menghemat ruang lantai dan cocok untuk operasi batch; pengering rol menuntut volume bangunan lebih besar tetapi menghasilkan output kontinu bervolume tinggi.
Otomasi dan tenaga kerja
Pengering press adalah mesin semi-batch. Pemuatan dan pembongkaran memerlukan penanganan manual setiap tumpukan venir, meskipun sistem hidraulik mengotomatiskan siklus pengepresan itu sendiri. Tenaga kerja tergolong sedang: dua pekerja dapat mengawasi beberapa unit press, tetapi setiap unit tetap memerlukan perhatian untuk pemuatan dan pembongkaran.
Pengering rol terintegrasi secara alami dengan sistem pemasukan dan pengeluaran otomatis. Setelah dikonfigurasi, lini rol dapat beroperasi dengan intervensi manual minimal. Pemuat otomatis tersinkronisasi dengan kecepatan lini, menjaga jarak yang konsisten, mengurangi tumpang tindih, dan meningkatkan keseragaman kadar air. Bagi pabrik yang menghadapi kekurangan tenaga kerja atau menjalankan beberapa shift, potensi otomasi ini merupakan keunggulan yang menentukan.
Konsumsi energi
Pengering press terutama mengandalkan pemanasan konduksi melalui platen. Unit tipikal mengonsumsi sekitar 300.000 kkal per jam uap. Konsumsi listrik lebih rendah karena tidak ada kipas sirkulasi besar. Sifat batch berarti penggunaan energi terkait langsung dengan jumlah batch yang dijalankan per hari.
Pengering rol mengonsumsi energi melalui sumber panas—biomassa, uap, minyak termal, atau gas—serta beban listrik dari beberapa kipas, rol, dan konveyor. Lini rol yang dirancang dengan baik dengan pemulihan panas dan kontrol VFD dapat mencapai efisiensi bahan bakar yang sangat baik per meter kubik kayu yang dikeringkan, tetapi daya tarik absolutnya lebih tinggi daripada pengering press. Metrik kunci untuk kedua jenis adalah biaya bahan bakar atau energi per meter kubik venir kering, bukan hanya peringkat pada pelat nama.
Yang mana yang harus Anda pilih?
Jawabannya bergantung pada skala produksi, karakteristik venir, dan kondisi pabrik. Pilih pengering venir tipe press jika pabrik mengolah venir inti tebal atau panel besar, beroperasi di bengkel yang terbatas ruang, menjalankan produksi batch alih-alih pengupasan kontinu, atau membutuhkan efek perataan dari pengepresan pelat. Pilih pengering venir tipe roller jika operasinya adalah pabrik kayu lapis bervolume tinggi dengan pengupasan kontinu, memerlukan throughput tinggi yang konsisten, berencana mengintegrasikan pemuatan dan penumpukan otomatis, atau membutuhkan kontrol suhu berzona untuk spesies dan ketebalan yang berbeda.
Bagi sebagian pabrik, solusi terbaik adalah keduanya: pengering tipe press untuk mengeringkan ulang venir basah yang dibeli dan pengering tipe roller untuk produksi internal yang kontinu. Shine Machinery memproduksi kedua jenis tersebut dan membantu pelanggan mengevaluasi berdasarkan ukuran venir aktual, spesies, profil kadar air, volume harian, dan dimensi bangunan.
Intinya
Pengering press dan pengering rol bukanlah dua versi dari mesin yang sama. Keduanya adalah alat yang berbeda untuk strategi produksi yang berbeda. Yang satu unggul dalam fleksibilitas batch, kerataan, dan instalasi yang ringkas. Yang lain memberikan volume kontinu, potensi otomasi, dan kontrol kelembapan yang ketat dalam skala besar. Menentukan jenis yang salah akan membuat pabrik terkunci pada output yang terkompromi dan biaya operasional yang lebih tinggi. Menentukan jenis yang tepat mengubah bagian pengeringan dari hambatan menjadi pusat keuntungan.
Kirimkan spesifikasi venir, target output harian, dan gambar bengkel Anda ke Shine Machinery. Konfigurasi pengering yang tepat dimulai dengan pertanyaan yang tepat.