

Mengapa Kadar Air Venir Bervariasi
Sedikit masalah kualitas yang membuat operator pabrik veneer frustrasi lebih dari kadar air akhir yang tidak merata. Satu tumpukan keluar dengan kadar 8%, tumpukan berikutnya 15%. Dalam satu lembar, tepinya terasa kering sementara bagian tengahnya masih lembap. Pelanggan mengeluh. Hasil mesin press lem menurun. Dan tidak ada yang yakin persis di mana prosesnya bermasalah.
Artikel ini menguraikan setiap penyebab utama kadar air veneer yang tidak merata setelah pengeringan — mulai dari cacat peralatan dan pengaturan proses hingga variasi bahan baku dan kesalahan operator — serta memberikan daftar periksa praktis untuk menemukan dan memperbaiki masalah sebenarnya dengan cepat.
1. Peralatan: tempat sebagian besar masalah dimulai
Jika pengering Anda sehat secara mekanis, variasi kadar air biasanya dapat dikendalikan. Ketika perangkat keras mulai melenceng, pengeringan yang tidak merata akan segera menyusul.
Saluran jet udara yang tersumbat atau berubah bentuk.Ini adalah penyebab nomor satu di sebagian besar lokasi kerja. Udara panas keluar dari pengering melalui barisan lubang kecil atau celah di sepanjang permukaan saluran atas dan bawah. Setelah beroperasi selama berminggu-minggu, serpihan kayu, pecahan kulit kayu, dan kabut resin menumpuk dan menyumbat sebagian lubang tersebut. Jika 10% atau lebih lubang pada satu bagian tersumbat, venir yang melewati bagian bawahnya tidak mendapatkan panas yang cukup. Hasilnya: muncul garis basah yang jelas memanjang di lembaran. Saluran yang melengkung akibat siklus panas memperburuk masalah ini dengan mengubah celah antara saluran dan venir.
Aliran udara kiri-kanan yang tidak seimbang.Pengering dengan kipas yang dipasang di samping bergantung pada desain saluran yang simetris dan pengaturan peredam yang seimbang. Jika salah satu peredam tertutup sebagian, salah satu kipas mengalami penurunan kinerja, atau salah satu sisi kabinet memiliki kebocoran udara, salah satu sisi venir menjadi lebih kering daripada sisi lainnya. Biasanya terlihat selisih kadar air 3%–5% antara tepi kiri dan kanan ketika hal ini terjadi.
Variasi ketinggian rol atau sabuk jaring.Roller penggerak aus tidak merata. Bearing melorot. Sabuk mesh meregang dan bergeser dari tengah. Ketika venir bergerak lebih dekat ke saluran atas di satu sisi, sisi itu terkena panas lebih banyak dan mengering lebih cepat. Sisi lainnya, yang berada lebih jauh dari sumber panas, tetap basah. Penyimpangan ketinggian hanya 10 mm dapat menyebabkan perbedaan kadar air yang terukur.
Isolasi rusak atau segel gagal.Panas keluar melalui panel yang rusak, paking pintu yang aus, dan palka servis yang terbuka. Area di dekat kebocoran lebih dingin, dan venir yang melewati zona itu mengering lebih lambat. Seiring waktu, efeknya bertambah karena sistem kontrol mencoba mengompensasi dengan menaikkan suhu keseluruhan — yang kemudian mengeringkan lembaran secara berlebihan di zona panas.
Pergeseran sensor.Termokopel dan RTD mengalami pergeseran seiring bertambahnya usia. Jika sensor membaca 10°C lebih rendah, sistem kontrol mengira zona berada pada titik setel padahal sebenarnya kurang panas. Lebih buruk lagi, banyak pengering hanya mengukur suhu pada garis tengah ruang. Suhu tepi — yang sering kali 5°C–15°C lebih rendah — sama sekali tidak terdeteksi oleh pengendali.
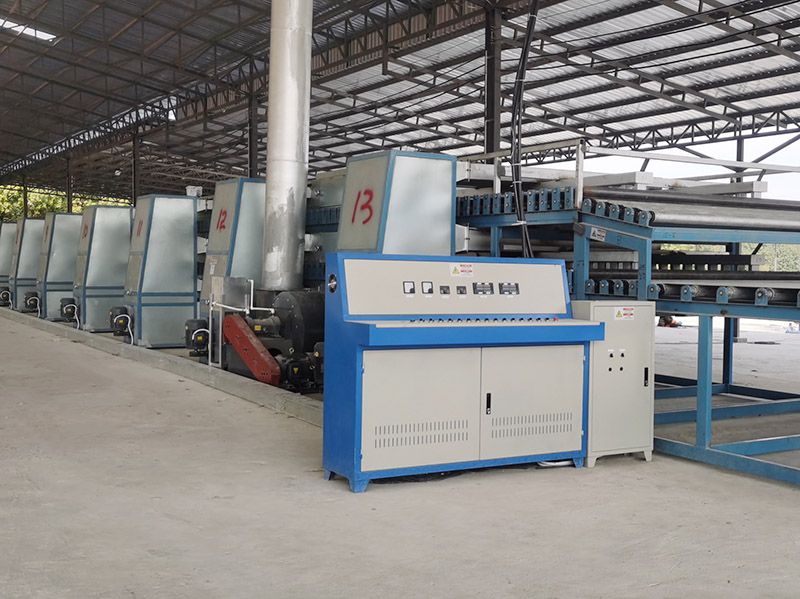
2. Pengaturan proses: ketika mesin dalam kondisi baik tetapi resepnya salah
Terkadang setiap komponen bekerja dengan sempurna dan Anda tetap mendapatkan variasi — karena parameternya salah untuk apa yang sedang Anda jalankan.
Kecepatan jalur terlalu cepat. Ini adalah kesalahan paling umum yang didorong oleh tekanan produksi. Ketika Anda mendorong VFD melebihi waktu tinggal desain, vinir tebal keluar dari pengering dengan inti yang basah. Lembaran tipis mungkin baik-baik saja, tetapi apa pun di atas 2,5 mm akan menunjukkan gradien kelembapan melalui ketebalannya. Perbaikannya tidak rumit: perlambat atau tambahkan dek.
Tidak ada zonasi suhu.Pengering satu zona murah memaksa Anda memilih satu suhu untuk seluruh ruang. Artinya, Anda selalu harus bertukar antara pengeringan permukaan yang berlebihan dan pengeringan inti yang kurang. Pengering multi-zona yang tepat menggunakan zona pemanasan awal (80–100°C), zona pengeringan utama (120–160°C), dan zona pendinginan (di bawah 40°C). Tanpa gradien ini, air tidak dapat bermigrasi keluar dari serat secara teratur.
Pengaturan yang salah setelah perubahan ketebalan.Beralih dari venir 1,7 mm ke 3,0 mm tanpa menyesuaikan kecepatan atau suhu sama saja mencari masalah. Bahan tipis mengering dalam waktu yang jauh lebih singkat. Jalankan bahan tebal dengan pengaturan bahan tipis dan hasilnya basah. Jalankan bahan tipis dengan pengaturan bahan tebal dan hasilnya rapuh serta terlalu kering. Setiap ketebalan memerlukan resepnya sendiri.
Target kadar air diatur terlalu rendah.Mengejar MC akhir 6% ketika norma pabrik Anda 10%–12% memaksa pengering berjalan lebih lama dan lebih panas. Lembaran tipis mencapai 4% sementara lembaran tebal masih naik. Sebarannya melebar. Tetapkan target yang realistis untuk produk dan iklim Anda, lalu pertahankan.
3. Bahan baku: variabel yang tidak dapat Anda kendalikan tetapi harus dikelola
Sebaran kadar air awal.Veneer yang baru dikupas dari kayu gelondongan yang sama dapat berkisar dari 50% di ujung kecil hingga 75% di pangkal. Lapisan luar yang dipotong lebih awal dalam gelondongan lebih basah daripada lapisan dalam. Jika Anda memasukkan semua ini ke pengering tanpa disortir, lembaran terbasah tidak akan pernah kering sesuai target dalam satu lintasan. Satu-satunya perbaikan yang andal adalah menyortir veneer berdasarkan perkiraan MC awal dan mengeringkan setiap kelas secara terpisah.
Spesies campuran.Poplar, pinus, kayu karet, ekaliptus, dan birch semuanya mengering pada laju yang berbeda. Poplar mengering hampir dua kali lebih cepat daripada ekaliptus pada suhu yang sama. Mencampur spesies dalam satu batch pengering menjamin sebagian lembaran akan terlalu kering sementara yang lain masih basah.
Variasi ketebalan dalam satu lembar. Pisau yang aus, batang penekan yang tidak sejajar, dan pengaturan mesin bubut yang tidak stabil menghasilkan venir yang bervariasi 0,3–0,5 mm di seluruh lebarnya. Bagian yang tipis mengering lebih dulu dan terus menyerap panas sementara bagian yang tebal masih mengeluarkan uap air. Hasilnya adalah lembaran yang terasa kering di tepinya dan basah di tengahnya.
Venir yang melengkung atau terlipat. Lembaran yang masuk ke pengering dalam keadaan bergelombang, melengkung, atau terlipat menciptakan celah udara. Bagian yang menonjol berada dekat dengan saluran udara dan menjadi gosong. Bagian yang rendah dan lipatan hampir tidak mendapat aliran udara dan tetap basah. Penumpuk atau perata otomatis di bagian pemasukan membantu, tetapi solusi sebenarnya adalah perawatan mesin bubut yang lebih baik dan pengeringan segera setelah pengupasan.
4. Kesalahan operator: hal-hal sederhana yang merusak peralatan bagus
Pemuatan tidak di tengah. Jika lembaran masuk ke pengering bergeser ke kiri atau ke kanan, salah satu tepinya lebih dekat ke saluran udara di sisi terdekat. Tepi itu mengalami pengeringan berlebih; tepi yang jauh mengalami pengeringan kurang. Latih operator untuk memusatkan setiap lembaran, atau pasang pemandu mekanis di bagian pemasukan.
Pemberian umpan dua lembar.Dua lembar yang bertumpuk kadang-kadang lolos saat pemuatan manual. Lembar atas mengering dengan cukup baik; lembar bawah terisolasi oleh lembar atas dan keluar dengan kadar air 20%+. Pengumpan otomatis dengan sensor optik sebagian besar menghilangkan hal ini, tetapi lini manual memerlukan operator yang waspada.
Jarak tidak teratur.Celah antar lembar yang bervariasi dari 50 mm hingga 500 mm menyebabkan distribusi aliran udara yang tidak merata di seluruh ruang. Bagian yang padat menghalangi udara panas mencapai lembar di hilir. Jarak yang konsisten — atau lebih baik lagi, umpan kontinu — menjaga aliran udara tetap stabil.
Tidak ada pembersihan rutin.Saluran, saluran udara balik, dan permukaan penukar panas menumpuk debu dan serpihan. Setelah beberapa minggu, aliran udara menurun secara terukur. Kadar air merayap naik dan sebaran melebar. Jadwal pembersihan mingguan mencegah hal ini sepenuhnya.
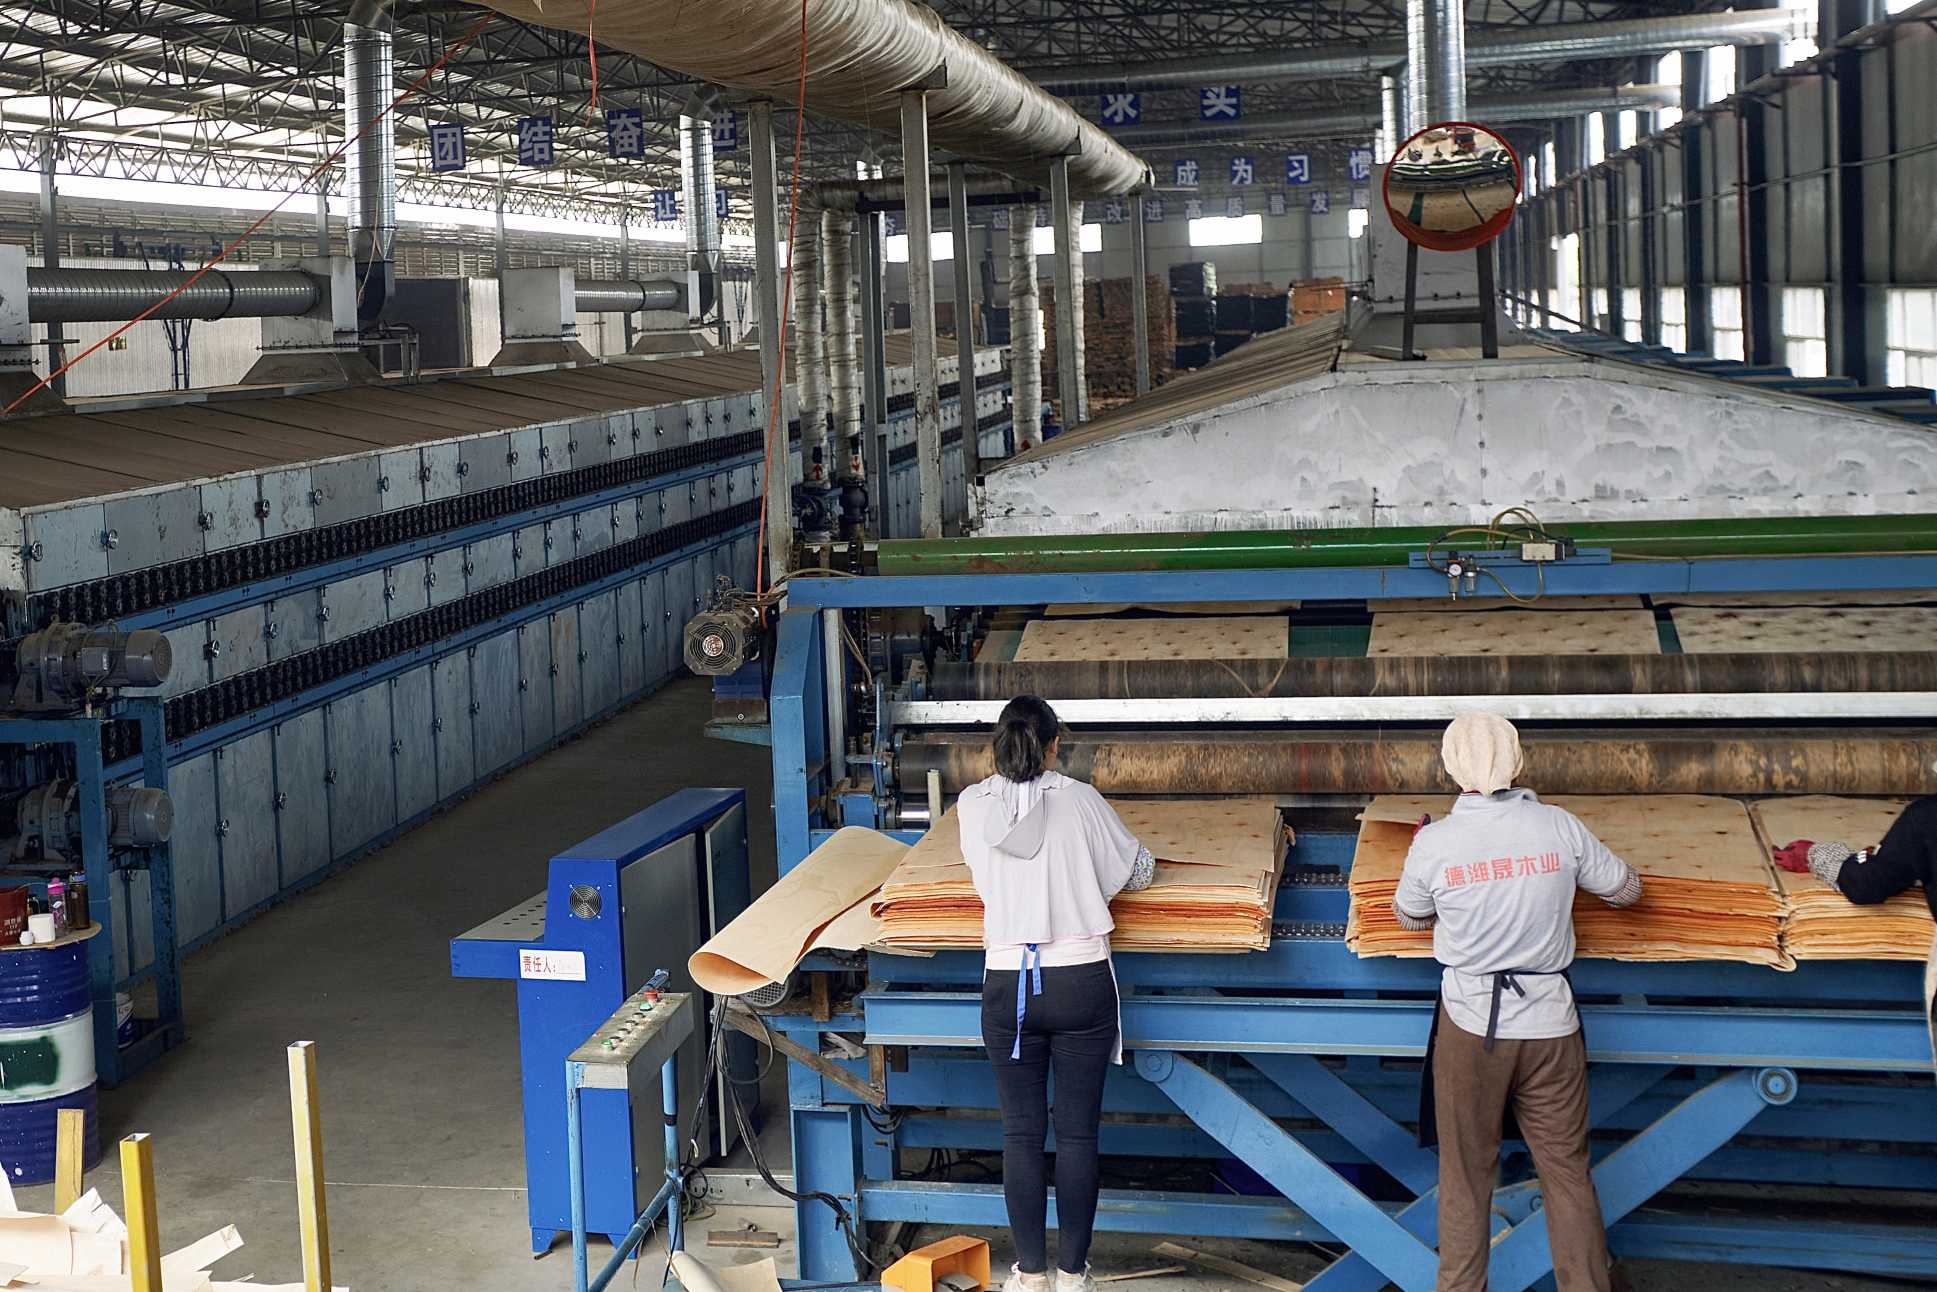
5. Lingkungan: faktor tak terlihat
Kelembapan bengkel yang tinggi.Pada musim hujan atau lokasi pesisir, kelembapan relatif lingkungan di atas 80% menyebabkan venir panas yang keluar dari pengering menyerap kembali uap air dalam hitungan menit. Kadar air permukaan dapat naik 2%–3% sebelum tumpukan dibungkus. Zona pendinginan dengan dehumidifikasi atau pembungkusan langsung di sisi keluaran dapat mengatasi hal ini.
Infiltrasi udara dingin di sisi masuk.Strip tirai yang hilang atau sobek di ujung pemuatan memungkinkan udara dingin dan lembap masuk dengan cepat. Venir segar yang melewati zona tersebut kehilangan panas dari permukaannya, sehingga memperlambat migrasi kelembapan awal. Ganti tirai secara berkala.
Penumpukan panas.Lembaran yang keluar di atas 50°C dan langsung ditumpuk dalam tumpukan mendistribusikan ulang kelembapan internal ke arah tengah tumpukan. Lembaran luar mendingin dan mengering lebih lanjut; lembaran dalam menjadi basah kembali. Selalu dinginkan di bawah 40°C sebelum ditumpuk, atau gunakan bagian pendinginan dengan udara paksa.
6. Daftar periksa diagnostik cepat
Saat variasi kelembapan muncul di lantai, periksa enam item ini secara berurutan:
Ukur kecepatan udara di permukaan saluran.Ukur lebar penuh dengan anemometer. Variasi lebih dari ±15% berarti ada penyumbatan atau masalah kipas.
Periksa lubang saluran secara visual.Buka pintu akses. Jika lebih dari 10% tersumbat, jadwalkan pembersihan segera.
Periksa ketinggian roller atau sabuk.Gunakan penggaris lurus dan waterpas. Bagian mana pun yang menyimpang lebih dari 5 mm dari bidang datar perlu disesuaikan.
Verifikasi sensor.Bandingkan suhu zona yang ditampilkan dengan termometer inframerah genggam di lokasi yang sama.
Uji MC venir yang masuk.Ambil sampel acak 10 lembar. Jika MC awal bervariasi lebih dari 15%, Anda perlu menyortir sebelum pengeringan.
Perhatikan bagian infeed.Berdiri di ujung pemuatan selama 10 menit. Apakah setiap lembar berada di tengah? Apakah jaraknya konsisten? Apakah ada lembar ganda yang lolos?
7. Intinya
Kelembapan venir yang tidak merata jarang disebabkan oleh satu kegagalan katastrofik tunggal. Biasanya hal itu disebabkan oleh ketidakseimbangan aliran udara ditambah variasi material yang masuk ditambah pengaturan proses yang tidak lagi sesuai dengan apa yang sedang Anda jalankan. Perbaiki aliran udara terlebih dahulu — itu menyelesaikan 70% kasus. Lalu sortir venir masuk Anda berdasarkan ketebalan dan perkiraan kadar air. Kemudian tetapkan resep kecepatan dan suhu yang tepat untuk setiap jenis produk.
Di Shine Machinery, pengering kami dirancang dengan kontrol suhu berzona, aliran udara simetris yang seimbang, dan penyesuaian kecepatan berbasis VFD khusus untuk meminimalkan sebaran kadar air. Saat kami merancang lini untuk pabrik Anda, kami mempertimbangkan campuran spesies kayu, rentang ketebalan, dan iklim lokal Anda sehingga peralatan tiba siap menjaga variasi kadar air ±1,5% sejak hari pertama.
Kirimkan spesifikasi venir tipikal Anda dan deskripsi masalah kadar air Anda saat ini. Kami akan memberi tahu apakah ini masalah peralatan, masalah proses, atau masalah material — dan tepatnya apa yang harus diubah.